
切削條件與加工精度比較
切削條件與加工面精度、刀具壽命之間是明顯的權衡關係:降低每刃進給可以改善加工面,但可能縮短刀具壽命;提高進給或降低切削速度則有助於延長壽命。所以真正要先決定的不是參數,而是這一次「效率優先」還是「表面精度優先」。這篇以 S50C 側面加工的實測數據,把每刃進給、切削速度與刃數各自把天平推往哪一邊攤開來,讓你依加工目標把條件定下來。
切削條件與加工品質的關係
切削條件會同時影響加工面粗糙度、波浪紋、刀具磨耗與加工效率。其中,加工面品質與刀具壽命通常呈現相反趨勢——追求精度往往犧牲壽命,反之亦然。
以下兩張實測圖(圖一為加工面精度、圖二為刀具壽命)採用相同測試條件:
| 項目 | 設定 |
|---|---|
| 被削材 | S50C(HB220) |
| 加工方式 | 側面加工 |
| 每刃進給量 | a:38 μm/tooth、b:50 μm/tooth、c:76 μm/tooth |
| 切削速度 | 16.5 / 25.0 / 37.7 m/min |
| 比較刀具 | 2 枚刃 vs 4 枚刃 |
切削速度與加工面精度
在側面加工中,切削速度提高,加工面有機會改善;但速度過高會使刀具磨耗加快。
結論:需找到最佳切削速度,而非最高速度。
由下圖(加工面精度=粗糙度+波浪紋)可見:縮小每刃進給量可改善加工面精度,但此趨勢與刀具壽命相反;切削條件應依「工具磨耗」或「加工面精度」何者為重點而調整。下圖固定的是每刃進給量:同一個每刃進給下,4 刃的每轉切削量是 2 刃的 2 倍,粗糙度+波浪紋的數值因此高於 2 刃。但選刀時比較的是相同進給速度——此時 4 刃的每刃進給只需一半,加工面精度優於 2 刃。看這張圖要先看清楚它固定的是哪一個變數。
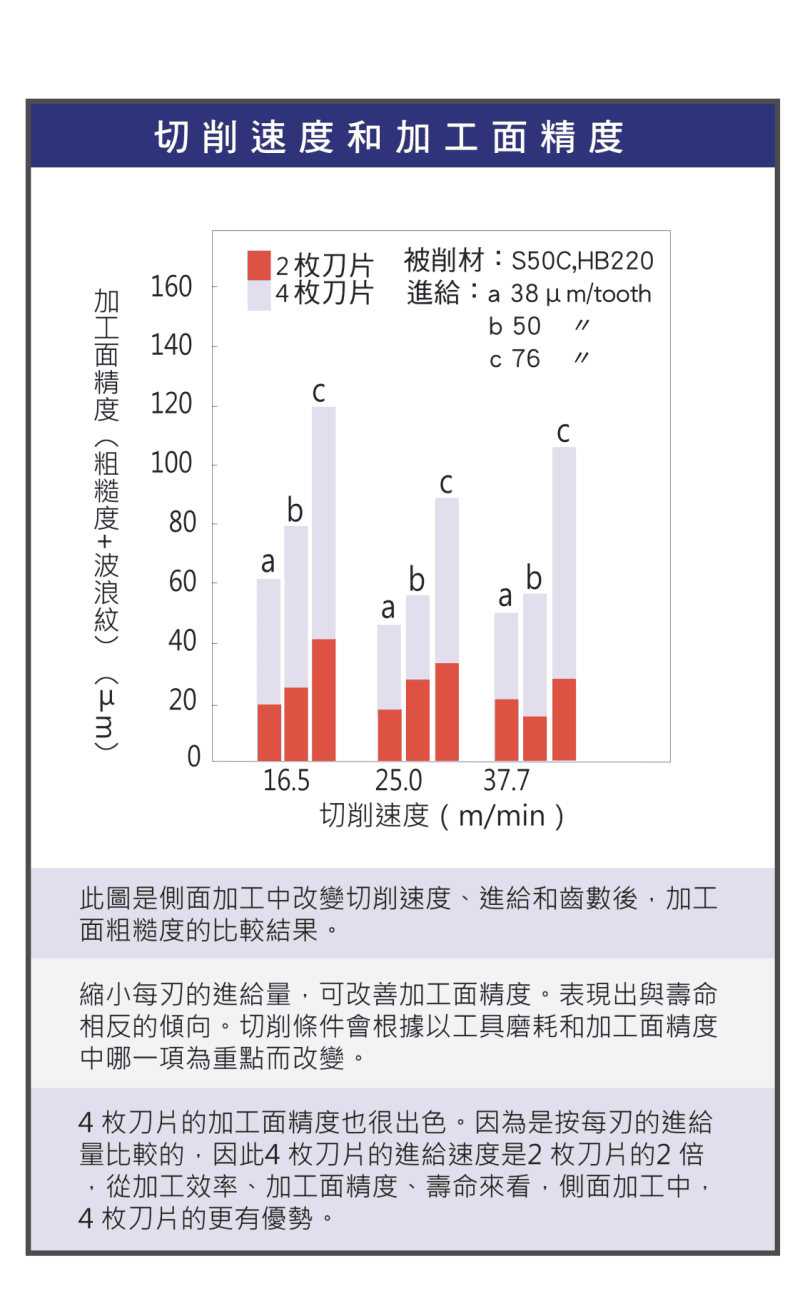
進給量對加工品質影響
每刃進給量(Feed per tooth)越低,表面品質越好、粗糙度越低;但同時刀具壽命可能下降。
重點:過度降低進給量可能產生反效果。因壽命短而貿然降低進給量非常草率,反而可能適得其反。
齒數比較:2 刃 vs 4 刃
同樣的進給速度下,4 刃的每刃進給只要 2 刃的一半,加工面精度較好;2 刃的價值在排屑,槽加工與鋁、有色金屬仍以 2 刃為主。刃數與螺旋角怎麼選見〈銑刀刃數與螺旋角怎麼選〉。
刀具壽命與切削條件
由下圖(切削長度=達到 0.3 mm 磨耗為止的壽命)可見:較低切削速度、較大進給量時,壽命有延長傾向。
但壽命的最佳點需透過實驗找出,並無固定通用參數;要達到工具壽命峰值需一定條件,重點是找到使壽命最長的切削條件。實際代入轉速與進給計算,請見〈立銑刀切削條件計算指南〉。
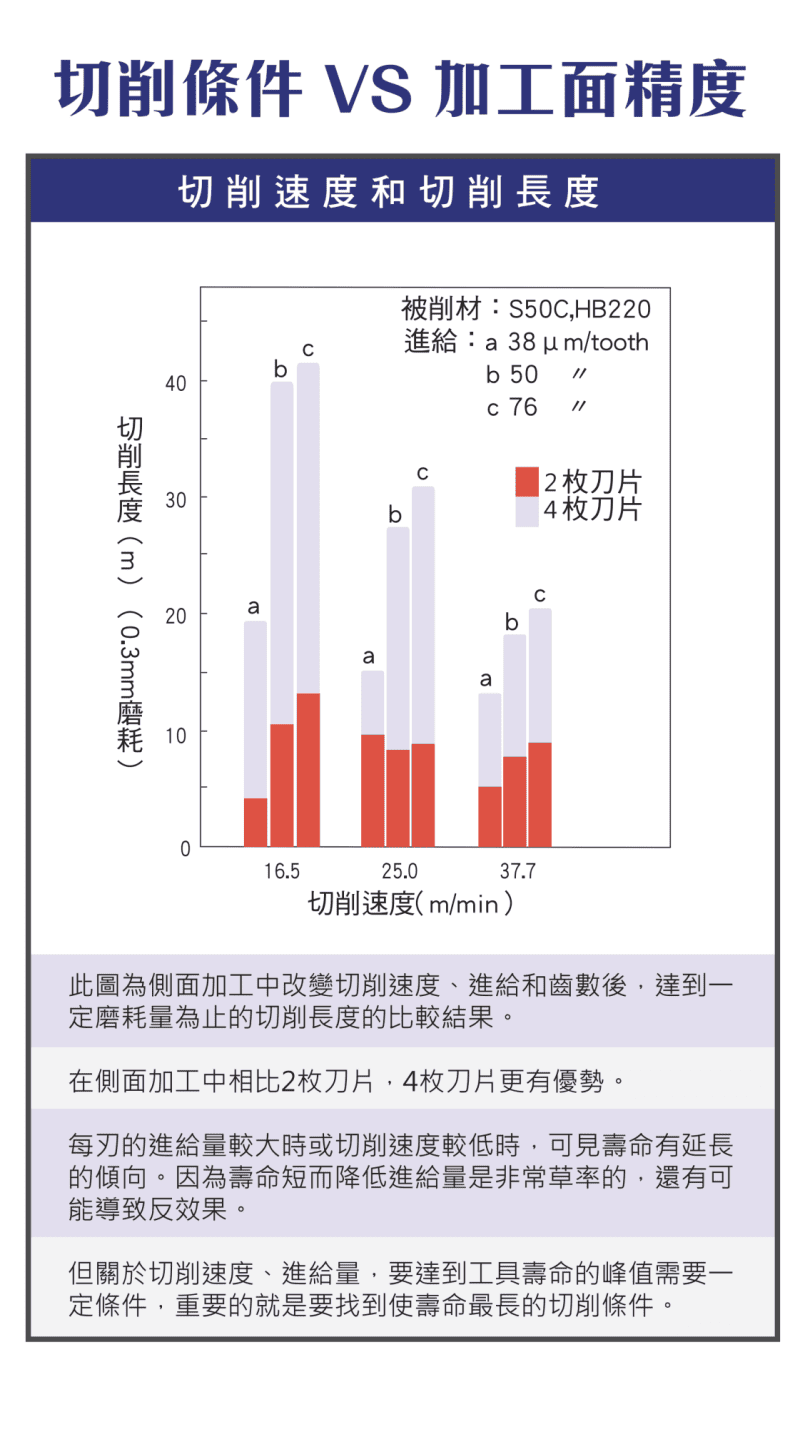
切削條件最佳化策略
需平衡三大目標:加工面精度、刀具壽命與加工效率。建議如下表:
| 加工需求 | 建議切削條件 |
|---|---|
| 精加工 | 低進給 + 中速 |
| 粗加工 | 高進給 + 低速 |
| 側面加工 | 以 4 刃為主(效率、精度、壽命綜合較佳);槽加工或鋁、有色金屬等排屑吃緊時選 2 刃 |
常見問題 FAQ
加工面精度和刀具壽命可以兼得嗎?
通常呈相反趨勢——降低每刃進給可提升精度但縮短壽命,需依加工重點(精度或壽命)取捨平衡。
切削速度越快加工面越好嗎?
側面加工中提高速度可能改善加工面,但過高會加速刀具磨耗;應找出最佳速度,而非一味追求最高速度。
4 刃比 2 刃好在哪?
相同進給速度下,4 刃的每刃進給只需 2 刃的一半,加工面精度更好,效率與壽命也較佳,側面加工以 4 刃較有優勢。2 刃的長處在排屑,槽加工與鋁、有色金屬仍以 2 刃為主。
為什麼壽命短不該只降進給?
壽命短而貿然降低進給量非常草率,可能適得其反;壽命峰值需靠實驗找出最佳切削條件,並無固定通用參數。
本主題的完整導讀見〈表面粗糙度完整導讀〉、〈刀具壽命與磨耗完整導讀〉與〈切削計算完整導讀〉。
看完還是不確定選哪一支?
銑刀規格齊全,可依材質、規格與塗層篩選。
或加 LINE 告訴我們你要加工什麼材料,我們幫你挑。
一次要的量大?把數量與需要的交期一起說,我們直接報價。
本篇屬〈立銑刀完整導讀:先認刀、再選刀與設條件,刀路是另外一條線〉這條線,整條線該從哪讀到哪見該篇。
發布日期:2026-03-18|最後更新:2026-10-19









