
高速開粗用什麼刀:為什麼圓角刀(圓鼻刀)是首選
高速開粗第一個要決定的是刀型,而平銑刀、球刀、圓角刀(圓鼻刀)三種在開粗時的表現差距不是一點。這篇幫你把選擇拆開來看:三種刀型各自在開粗時強在哪、整體式與機夾式該怎麼取捨、齒數(節距)要配多少,以及切削條件(切削用量)該照哪幾條原則給。看完你可以自己決定這支刀怎麼配,而不是照抄別人的參數。
一、三種刀型開粗比一比
| 刀型 | 開粗時的表現 |
|---|---|
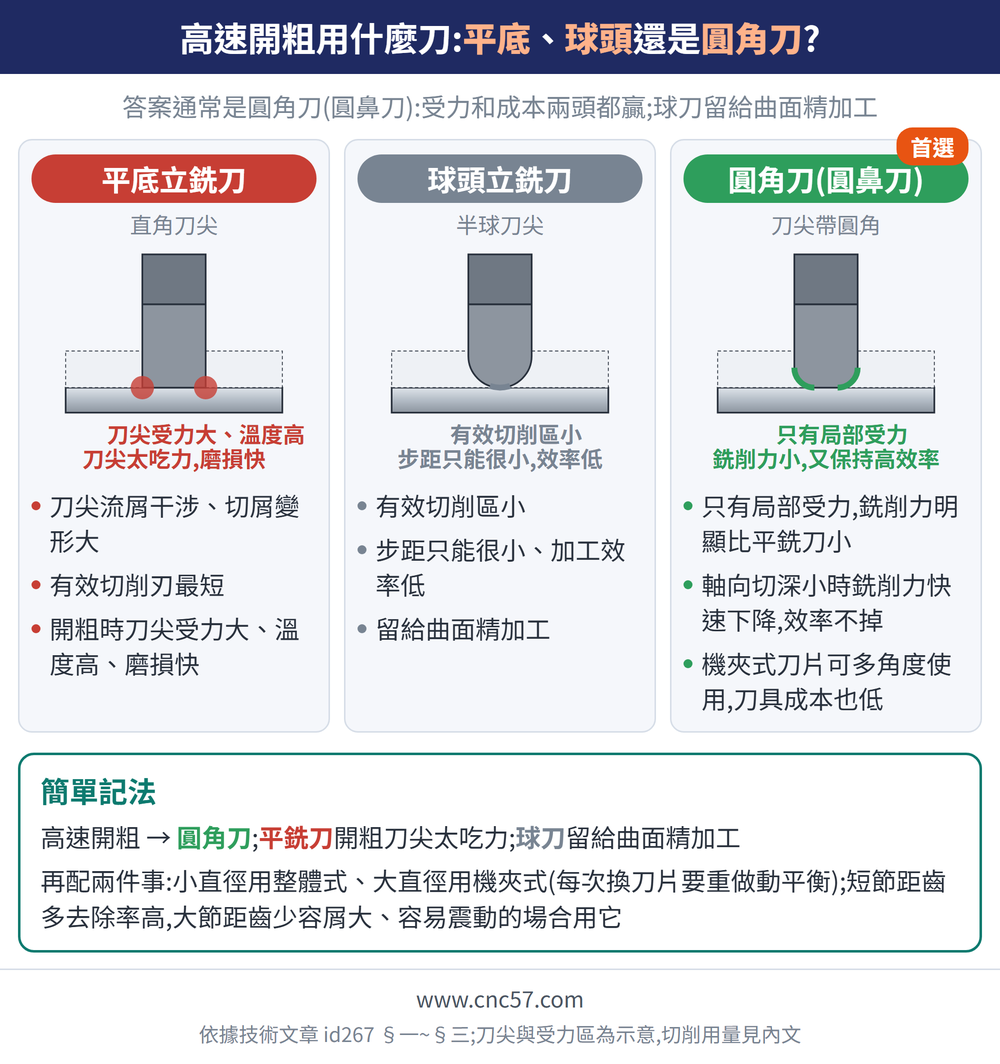
| 平底立銑刀 | 刀尖流屑干涉、切屑變形大、有效切削刃最短 → 刀尖受力大、溫度高、磨損快 |
| 球頭立銑刀 | 有效切削區小,步距只能很小,加工效率低 |
| 圓角刀(圓鼻刀) | 只有局部受力,銑削力明顯比平銑刀小;軸向切深小時銑削力快速下降,又保持高效率 |
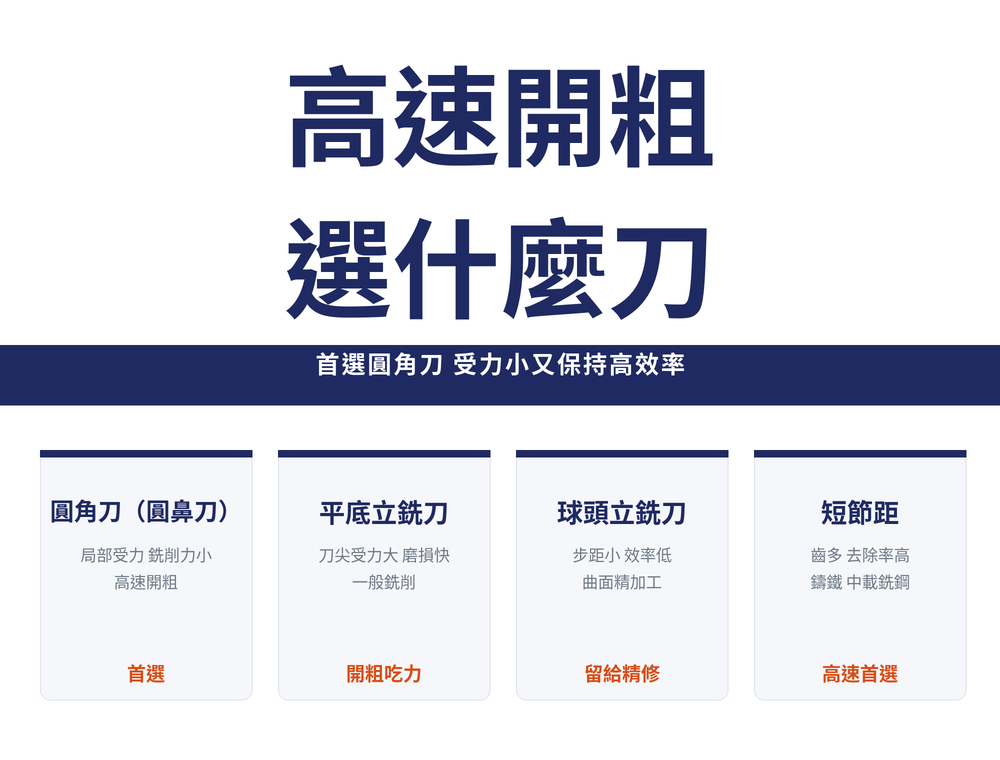
所以高速開粗首選圓角刀。而且捨棄式(機夾)圓角刀的刀片能多角度使用,刀具成本也低——受力和成本兩頭都贏。球刀留給曲面精加工,平銑刀開粗刀尖太吃力。
二、整體式還是機夾式
小直徑一般用整體式:出廠已做過動平衡檢驗,用起來方便。大直徑用機夾式:每次換刀片後都要重做動平衡;工具機轉速較低、能給較大扭矩時適合機夾式。高轉速工具機對刀具直徑有上限。
三、節距(齒數)怎麼配
節距就是相鄰兩齒之間的距離,由齒數決定:
| 節距 | 齒數/容屑 | 適用 |
|---|---|---|
| 短節距 | 齒較多、容屑中等 | 高金屬去除率;鑄鐵銑削、中等載荷銑鋼,一般是高速銑刀首選 |
| 大節距 | 齒較少、容屑大 | 鋼的粗、精加工,以及容易發生震動的場合 |
四、切削用量四原則
高速開粗用量的一般原則:中等的每齒進給、較小的軸向切深、適當放大的徑向切深、較高的切削速度。實際數值要看刀具與工件,以刀具廠商的資料為準——不同刀具加工不同材料,用量差很多。實際怎麼算,見 立銑刀切削條件計算指南。
五、常見問題 FAQ
Q:開粗要買平銑刀還是圓鼻刀?
圓鼻刀(圓角刀)。它只有局部受力、銑削力比平銑刀小,軸向切深小時力快速下降又保持效率;平銑刀刀尖受力大、溫度高、磨損快。
Q:圓角刀為什麼比球刀適合開粗?
球刀有效切削區小、步距只能很小、效率低;圓角刀效率高又省力。球刀留給曲面精加工。
Q:節距(齒數)怎麼選?
一般高速銑刀首選短節距(齒多、去除率高,適合鑄鐵和中載銑鋼);鋼的粗精加工、或容易震動的場合用大節距(齒少、容屑大)。
Q:銑刀要整體式還是機夾式?
小直徑用整體式(已做動平衡、方便);大直徑用機夾式(換刀片要重做動平衡,適合低轉速、大扭矩的工具機)。
看完還是不確定選哪一支?
圓鼻銑刀(R角刀)規格齊全,可依材質、規格與塗層篩選。
或加 LINE 告訴我們你要加工什麼材料,我們幫你挑。
一次要的量大?把數量與需要的交期一起說,我們直接報價。
本篇屬〈立銑刀完整導讀:先認刀、再選刀與設條件,刀路是另外一條線〉這條線,整條線該從哪讀到哪見該篇。
發布日期:2026-08-12|最後更新:2026-10-21









