
螺紋不合格查哪個尺寸:內螺紋中徑、螺距、牙角怎麼量
螺紋量規不合格時,先分是中徑、螺距還是牙角出問題:內螺紋中徑用內螺紋分厘卡換測頭,或用單球法、雙球法量;螺距用牙規認規格、工具顯微鏡量數值;牙角用中心規粗判,內螺紋用印模法翻模再量。量法之間的誤差可差到數十倍,先決定要多準再選器具。
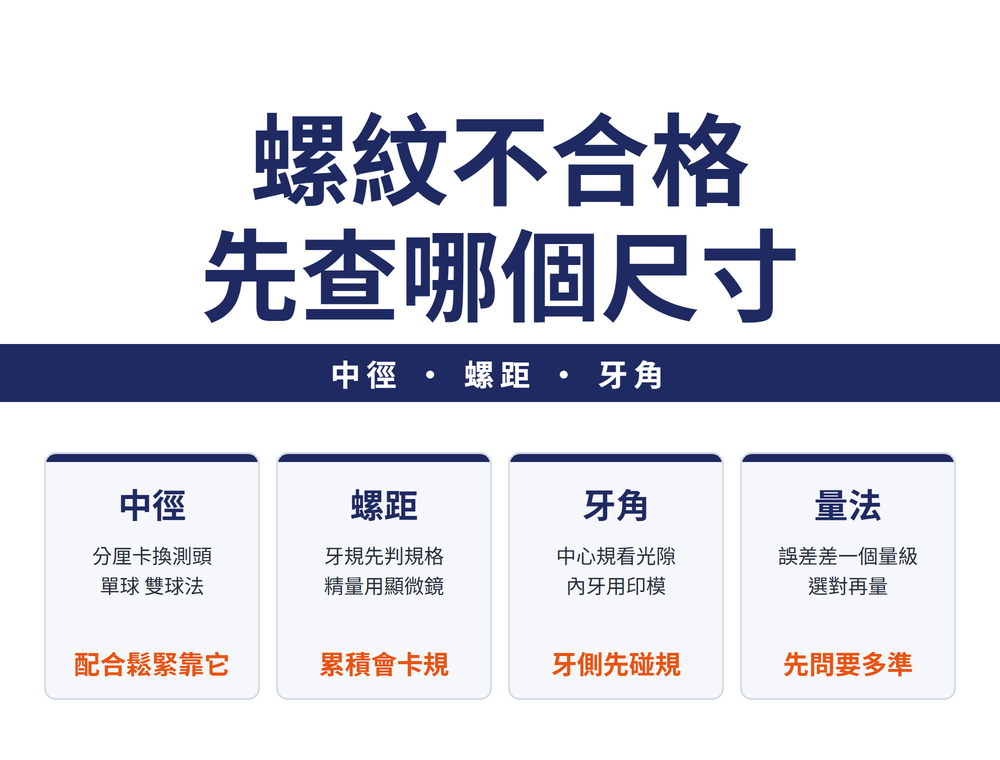
一、量規不合格,先分是哪個尺寸
通規、止規只回答「過」或「不過」,不告訴你哪裡錯。怎麼判見〈螺紋量規(公制)完整解析:GO/NO GO 與外內螺紋公差〉。
🔴 通規旋不進去,不一定是中徑太小。螺距或牙角跑掉時,牙側會先碰到量規,看起來一樣是旋不進。要定位問題就得把尺寸量出數值,而每個尺寸各有器具:
| 量測對象 | 器具 |
|---|---|
| 內螺紋中徑、大徑 | 內螺紋分厘卡(換測頭) |
| 螺距 | 牙規 |
| 牙形輪廓(含牙角) | 投影機、工具顯微鏡 |
| 與標準件的差值 | 螺紋比較儀 |
| 合格與否 | 螺紋塞規、環規 |
工具顯微鏡是把牙形放大、用目鏡刻線讀長度與角度的量測顯微鏡。內螺紋的公差等級(6H、7H)見〈螺絲攻內螺紋精度等級解析:P 級、6H/7H 與量規〉。
二、內螺紋中徑怎麼量
中徑(有效徑)決定螺紋配合的鬆緊,量規判合格靠的主要就是它。內螺紋常見四種量法:
| 量法 | 怎麼做 | 注意 |
|---|---|---|
| 內螺紋分厘卡 | 換上中徑測頭直接量;可量中徑 76~600 mm 的內螺紋,帶球測頭的分厘卡可量 20 mm 以上 | 🔴 測頭標有適用螺距,不合就量不準 |
| 單球法 | 先量小徑,球放進牙槽,量球頂到牙頂的高度差 | 適合較大、牙面光滑的梯形內螺紋 |
| 雙球法 | 兩顆球配帶牙型槽的測塊,上精密長度量測設備比較 | 較精確,常用來量螺紋環規 |
| 三次元量測機 | 雙球測頭先量一側牙槽,再量另一側 | 測頭尺寸要先用專用環形座校準 |
單球法:D2 = D1 − 2h + d0(1 + 1/sin(α/2)) − P/(2tan(α/2))
公制 60° 牙簡化為 D2 = D1 − 2h + 3d0 − 0.866P
D1 小徑、h 高度差、d0 球徑、α 牙角、P 螺距
雙球法的球徑取 d0 = P/(2cos(α/2)),60° 牙約 0.577P,與三線法的最佳線徑是同一個式子;外螺紋中徑見〈三線法量螺紋有效徑:公式、D 針最佳線徑與奇數溝怎麼辦〉。
三、螺距怎麼量
牙規先認規格:一片片卡進牙溝,密合的那片就是螺距。它只用來認規格,準確度不高。🔴 英制牙規標每吋牙數(TPI),數字越大牙越細;公制標螺距 mm,數字越大牙越粗,兩者方向相反,混用最容易看錯。
| 量法 | 做法 | 用在 |
|---|---|---|
| 牙規 | 卡入牙溝看密不密合 | 認規格 |
| 影像法 | 工具顯微鏡壓線量左右牙廓,取平均 | 外螺紋 |
| 軸切法 | 測量刀貼牙廓,讀法同影像法 | 外螺紋,誤差比影像法小 |
| 球測頭單面接觸 | 球貼一側牙廓讀數,移到相鄰牙再讀,兩次差即螺距 | 內螺紋 |
📌 左右兩側各量一次取平均,是為了抵消工件裝歪的安裝誤差。螺距每牙差一點,旋進幾牙後就會累積到卡住量規。
四、牙角怎麼量
牙角(牙型角)現場先用中心規:貼在牙上對光看縫隙,縫隙均勻代表角度對。準確度看人眼,只能粗判;要量數值就上工具顯微鏡,原理見〈顯微鏡量測原理與光學解析|NA、分辨力、景深與倍率計算〉。
| 量法 | 量到的是 | 用在 |
|---|---|---|
| 中心規 | 有沒有光隙(粗判) | 外螺紋 |
| 影像法 | 法向半角 | 外螺紋 |
| 軸切法 | 軸向半角 | 外螺紋 |
| 印模法 | 翻出的牙形模型 | 內螺紋 |
🔴 影像法量的是法向半角、軸切法是軸向半角,兩者不是同一個量,比較數據前先確認是哪一種。
內螺紋看不到牙形,用印模法:清潔後塗一層薄油,夾住內螺紋兩端,灌入印模材料等它硬化,取出的模型就是牙形的翻版,再上工具顯微鏡量。
五、量法之間誤差差多少
同一個尺寸換一種量法,誤差可以差到數十倍。下表是中徑 1~100 mm 的典型誤差量級(數據未標明是內螺紋或外螺紋),尺寸越大誤差越大;實際以儀器的檢定證書為準。
| 參數 | 量法 | 典型誤差 |
|---|---|---|
| 中徑 | 螺紋分厘卡 | 約 0.1 mm |
| 中徑 | 量針(三線法) | 1.4~3.8 µm |
| 中徑 | 工具顯微鏡影像法 | 8.5~14 µm |
| 中徑 | 工具顯微鏡軸切法 | 2.5~6.0 µm |
| 螺距 | 工具顯微鏡影像法 | 3.0~6.0 µm |
| 螺距 | 工具顯微鏡軸切法 | 1.5~4.0 µm |
| 螺距 | 干涉法 | 1.5~3.0 µm |
🔑 螺紋分厘卡比量針粗數十倍,只適合現場快篩;公差在 µm 級的螺紋要用量針或工具顯微鏡。先問「這個尺寸要多準」,再選器具。量規本身也要定期校正,見〈螺紋量規怎麼校正:恆溫、兩點量中徑與偏擺檢查規〉。
六、常見問題 FAQ
Q:通規旋不進去,一定是中徑太小嗎?
不一定。螺距或牙角跑掉時,牙側會先碰到量規,看起來一樣旋不進;要把中徑、螺距、牙角分別量出數值才知道是哪一個。
Q:內螺紋中徑可以用什麼量?
現場用內螺紋分厘卡換中徑測頭,測頭的適用螺距要對;要更精確可用單球法、雙球法,或三次元量測機配雙球測頭。
Q:牙規可以量出螺距的精確值嗎?
不行。牙規只用來認是哪一種規格,準確度不高;要量數值得用工具顯微鏡,內螺紋則用球測頭接觸相鄰牙廓讀差值。
Q:內螺紋的牙角怎麼量?
用印模法:塗薄油、夾住兩端灌入印模材料,硬化後取出模型,再放到工具顯微鏡上量牙型半角。
發布日期:2026-10-21|最後更新:2026-10-22









