
鉸孔三大品質問題怎麼查:太糙、喇叭口與越鉸越大
鉸孔出問題時,現場最常講的三句話是「表面太糙」「孔口變喇叭形」「孔徑越鉸越大」。這三句對應的是三條完全不同的查法,而其中最容易查錯的是第三句——「一開始就大」與「越鉸越大」成因相反、對策也相反。這篇把三個問題各自的排查順序排開,並說明切削液為什麼有效:它真正在解的是積屑瘤。
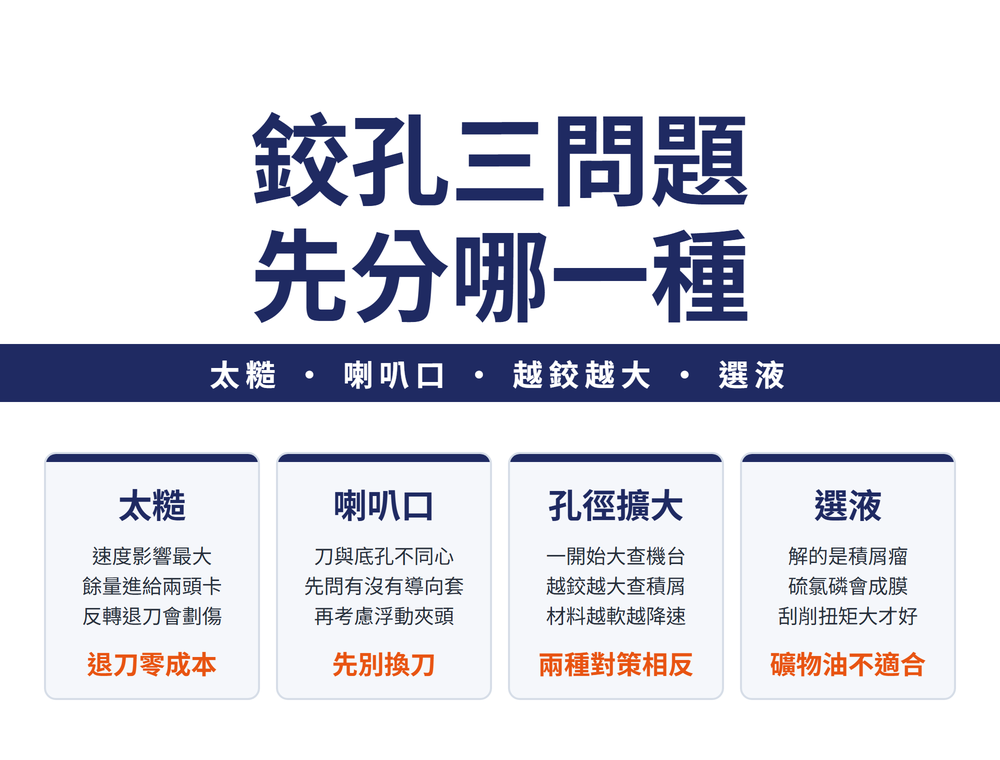
一、先分清楚是哪一種問題
| 症狀 | 第一句該問什麼 |
|---|---|
| 表面太糙 | 用的是高速鋼還是鎢鋼鉸刀、轉速多少 |
| 孔口喇叭形 | 有沒有用導向套或浮動夾頭 |
| 孔徑擴大 | 是一開始就大,還是越鉸越大 |
🔴 第三列那一句最關鍵。「一開始就大」查的是機台與夾持,「越鉸越大」查的是積屑瘤與黏屑——兩者的對策完全不同,問診時第一句就要把它分開,不然會往錯的方向查一整輪。
二、表面太糙:五個成因
| 成因 | 怎麼處理 |
|---|---|
| 切削速度過高 | 速度是影響最大的一項;高速鋼鉸鋼件速度太高就會生積屑瘤 |
| 餘量與進給不當 | 兩頭卡:太大表面變差,太小徑向摩擦增大引起顫動 |
| 刀刃不夠鋒利 | 新鉸刀先研磨;重點在切削部與校準部的交界處 |
| 沒用或用錯切削液 | 乾摩擦會讓表面變差;用錯的液反而加劇摩擦 |
| 退刀方式錯 | 禁止反轉退出,要沿進給方向直接拉出 |
第三項的研磨重點值得單獨記:孔的最終尺寸是在切削部與校準部的交界處成形的,刀在那裡有多糙,孔壁就有多糙。用油石輕輕研磨、讓交接處圓滑過渡即可。
三、兩件常被跳過的:退刀方向與那些沒列出的數字
🔑 退刀方向是零成本的一條:不用換刀、不用改參數。反轉退出時,切削擠壓會讓鉸刀劃傷孔壁;柄部直徑大於工作部分的鉸刀,則要保持與切削時相同轉向退出。
⚠ 上一節的速度與進給,是單一來源的業界經驗值,不是附出處驗證的實驗數據。本文刻意不列出具體數字,只保留方向性判準(速度是影響最大的一項、高速鋼比鎢鋼慢很多、鑄鐵可比鋼件快)。實際參數請以刀具廠商型錄與現場試切為準。
四、孔口喇叭形:導向問題
主因只有一個方向:鉸刀切削部分與底孔不同心,或進給方向與工件旋轉中心不一致。對策也因此分兩條:
| 對策 | 做法 |
|---|---|
| 改善導向(優先) | 用精密導向套;條件不許時改用浮動夾頭夾持 |
| 縮短校準長度 | 取 4~12 mm,其餘部分磨小直徑,或磨出較大反錐 |
先問有沒有導向套或浮動夾頭——這是最直接、也最不用動到刀具本體的解法。縮短校準長度那一條要動刀,兩種作法的校準長度範圍相同,差別只在其餘部分是「磨小直徑」還是「磨反錐」;磨小直徑那一種導向性較佳,也比較常用。
手鉸還有一個機鉸不會有的成因:兩手對鉸槓的用力不均,會把孔鉸成橢圓形或喇叭形。不加鉸套引導時,這是手鉸最主要的失敗模式。
五、孔徑擴大:兩種情境,兩套查法
| 情境 | 成因 | 怎麼查 |
|---|---|---|
| 一開始就大 | 設備、鉸刀缺陷、用量不妥 | ①同心度與主軸/夾頭徑向跳動 ②再看切削條件(切削用量) ③選對切削液 |
| 越鉸越大 | 刀齒積屑瘤或刃帶黏屑 | ①表面硬化處理 ②極壓潤滑油 ③降速 ④改用不等距刀齒 |
「越鉸越大」那一列的降速有一條反直覺的原則:工件材料越軟,鉸削速度應該越低。軟材料更容易黏在刀刃上,速度高只會讓積屑瘤長得更快。不等距刀齒則是從設計端解——它能改善黏屑,也能去掉孔壁上的規律刀痕。
六、切削液真正在解的是積屑瘤
把上面幾條串起來會發現同一個名詞反覆出現:積屑瘤。它是影響鉸孔精度與表面的關鍵因素,而它傷鉸孔的方式很特別:
積屑瘤黏在切削刃與修光刃的交界面上,而它的大小與位置會因材料組織而不斷變化——這些變化直接複印到孔壁上,造成孔徑擴大、表面變差。
所以提高鉸孔品質的方向很明確:減少或消除積屑瘤。
切削液怎麼做到?除了帶走切削熱、讓切削區降溫之外,更關鍵的是化學成膜:含硫、氯、磷的切削液在高溫與強擠壓下,活性元素會從液中分離出來,與金屬表面反應生成一層剪切強度很低的薄膜。這層膜存在於刀刃與切屑之間,使摩擦係數下降 → 切削力與切削熱下降 → 刀具壽命延長 → 積屑瘤形成的條件被破壞。
七、一個反直覺的判準:刮削扭矩大才是好
鉸刀修光刃(校準刃)的工作狀態直接決定孔的精度與表面。怎麼知道修光刃工作得好不好?用刮削扭矩來看:
| 修光刃狀態 | 刮削扭矩 | 為什麼 |
|---|---|---|
| 正常工作 | 大 | 是多刃刮削,多個齒同時在工作 |
| 工作不正常 | 小 | 參加工作的齒少 |
⚠ 這與「扭矩小=切得順」的直覺相反。在鉸削的修光階段,扭矩小反而代表只有少數齒在工作——而那正是表面做不好的原因。
八、選液:實測比較後的方向
二十種切削液經過同條件鉸削試驗,比較扭矩、孔徑擴大值與表面表現。整理出來的方向是:
| 表現 | 液種 |
|---|---|
| 較好:扭矩低而穩、表面較好、擴大值較小 | 豆油及其混合油、硫化油 |
| 較差:對鉸削品質無明顯改善 | 礦物油及其混合液,不宜用於精鉸孔 |
🔴 另有一組含氯溶劑的配方效果最好(1980 年代的結果),本文刻意完全不列。那一族溶劑今日已知具健康與環境危害、多數國家已禁止或嚴格限制工業使用——它只能當歷史結果看,不能作為現行選液建議。這是刻意刪除,不是遺漏。
切削液的分類體系與添加劑機理是另一個主題,選液前建議先確認材料別:鉸鑄鐵一般不需要切削液,鉸鋼件則要。
九、常見問題 FAQ
Q:孔徑越鉸越大,是刀磨損了嗎?
先分清楚是「一開始就大」還是「越鉸越大」。越鉸越大的典型成因是刀齒積屑瘤或刃帶黏屑,對策是表面硬化處理、改用極壓潤滑油、降低切削速度、或改用不等距刀齒。一開始就大則要查同心度與主軸、夾頭的徑向跳動,兩者對策完全不同。
Q:鉸完孔可以反轉退刀嗎?
不可以。反轉退出時切削擠壓會讓鉸刀劃傷孔壁。應該沿進給方向直接把鉸刀拉出孔外。柄部直徑大於工作部分的鉸刀,則要保持與切削時相同的轉向退出。這是零成本就能改善表面的一條,不用換刀也不用改參數。
Q:孔口變喇叭形,要換刀嗎?
先不要。喇叭形的主因是鉸刀與底孔不同心,優先對策是改善導向:用精密導向套,條件不允許就改用浮動夾頭夾持。都不行才考慮縮短鉸刀的校準長度——那一條要動到刀具本體。手鉸的話,還要檢查是不是兩手對鉸槓用力不均。
Q:為什麼材料越軟反而要降速?
因為軟材料更容易黏在刀刃上形成積屑瘤,而積屑瘤的大小與位置會不斷變化並複印到孔壁,造成孔徑擴大與表面變差。速度越高積屑瘤長得越快。這與一般「軟材料可以跑快一點」的直覺相反,在鉸削這種精加工工序上要特別注意。
鉸刀本身的擴張與收縮、餘量上下限怎麼定,見〈鉸出來的孔為什麼不等於鉸刀直徑:擴張、收縮與餘量的兩頭卡〉;鉸刀怎麼挑見〈鉸刀怎麼選:七種分類軸、15 種型式與齒數角度怎麼配〉。
發布日期:2026-09-19|最後更新:2026-10-21









