
鉸刀怎麼選:七種分類軸、15 種型式與齒數角度怎麼配
問「要買哪一支鉸刀」之前,其實有七件事要先分清楚:手用還是機用、孔是圓柱還是圓錐、整體還是套式、直徑要不要能調、用什麼刀具材料、有刃還是無刃、直齒還是螺旋齒。這七個分類軸決定型式,型式決定齒數與角度。這篇把七軸、15 種常用型式、齒數對照與四個關鍵角度一次排開,讓你在詢價前就知道自己要的是哪一支。
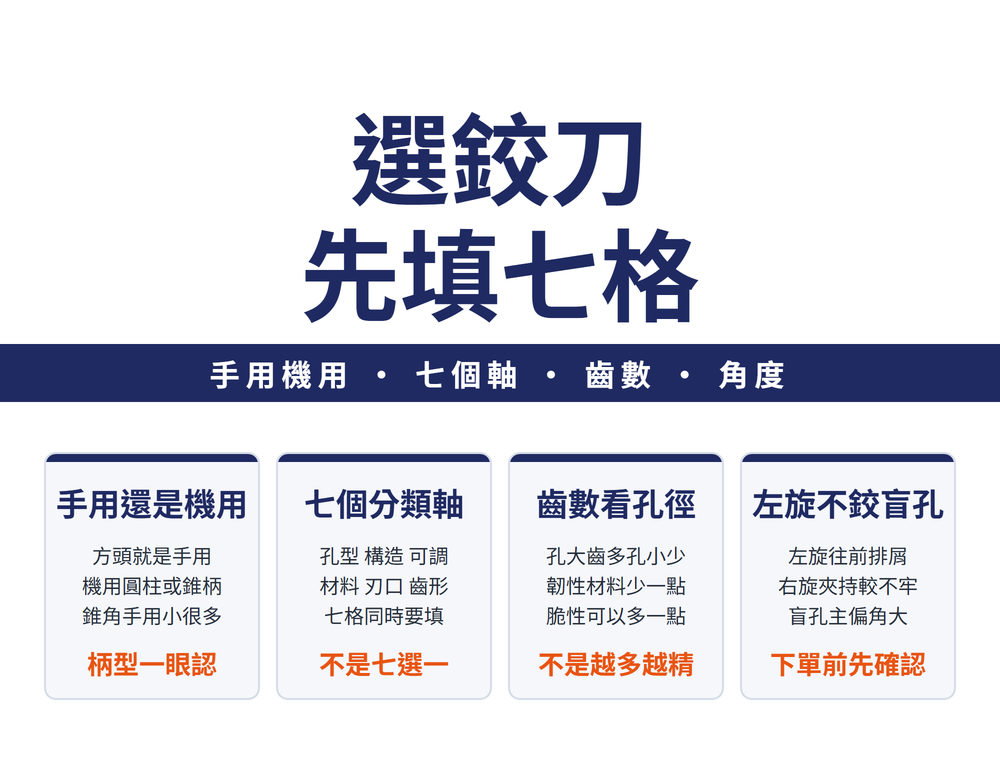
一、先分清楚:手用還是機用
這是七個分類軸裡最先要決定的一個,因為它同時決定柄型、角度與能達到的精度。
| 項目 | 手用鉸刀 | 機用鉸刀 |
|---|---|---|
| 柄型(一眼認出來) | 方頭 | 圓柱柄或莫氏錐柄 |
| 切削刃長度 | 較長 | 較短 |
| 切削錐角(主偏角) | 較小,軸向力小、好穿過孔 | 較大 |
柄型是最快的辨識方式:方頭的就是手用。手用鉸刀的切削錐角刻意做小,是為了讓人轉得動、也讓刀容易對進孔裡。
二、七種分類軸
| 分類軸 | 分成哪幾種 |
|---|---|
| ① 使用方法 | 手用、機用 |
| ② 孔的形狀 | 圓柱孔、圓錐孔、階梯孔 |
| ③ 構造形式 | 整體式(中小孔)、組合式(鑲刀片、套式;大孔徑) |
| ④ 直徑可否調整 | 可調整(含可脹式)、不可調整 |
| ⑤ 刀具材料 | 碳素工具鋼、合金鋼、高速鋼、鎢鋼 |
| ⑥ 刃口 | 有刃、無刃 |
| ⑦ 齒形 | 直齒、螺旋齒 |
七軸不是七選一,而是七個欄位同時要填。詢價時把這七格填完,對方就不必再回問——這也是「同一個直徑報出好幾種價」的原因。鉸刀以外的刀具,詢價單要寫哪幾區,見〈刀具詢價單怎麼寫:型號、規格、被加工材料、數量與交期,一次給齊不被回問〉。
三、15 種常用型式:直徑範圍決定你能挑哪幾種
| 型式 | 適用範圍 |
|---|---|
| 手用/機用圓柱鉸刀(小徑) | D = 1~3 mm |
| 手用圓柱鉸刀 | D = 3~50 mm |
| 機用圓柱鉸刀 | D = 3~15 mm |
| 手用/機用端面鉸刀 | D = 3~15 mm |
| 錐柄機用鉸刀 | D = 10~30 mm |
| 透過鉸套的機用鉸刀 | D = 2.5~12 mm;可保證孔距與孔徑 |
| 帶後導向鉸刀 | D = 13~32 mm;靠鑽套保證孔距與孔徑 |
| 端面帶 R 的機用鉸刀 | D = 10~30 mm;孔內端面帶 R |
| 手用套式鉸刀 | D = 20~40 mm,Z = 12~20 |
| 機用套式鉸刀 | D = 25~80 mm,Z = 10~16 |
| 端面帶 R 機用套式鉸刀 | D = 25~80 mm |
| 鑲齒機用鉸刀 | D = 32~150 mm;省刀體材料 |
| 螺旋推鉸刀 | 尺寸穩定、孔面穩定,但製造與重磨較複雜 |
| 錐度鉸刀(1:30、1:50) | 錐孔;多用於工具、機修車間 |
| 莫氏錐柄鉸刀 | 鉸莫氏錐孔 |
看這張表的方式是先看直徑落在哪一段,再看有沒有特殊需求(要保孔距、要帶 R、要省材料)。孔徑 80 mm 以上基本上只剩鑲齒一條路。
四、齒數怎麼配:孔徑決定,材料微調
齒數不是越多越好。原則兩句:孔徑大、齒數多;加工韌性材料齒數少,脆性材料齒數多。
| 高速鋼機用 D mm | 1~3.5 | 4~13 | 14~28 | 30~48 | 50~55 |
|---|---|---|---|---|---|
| 齒數 z | 4 | 6 | 8 | 10 | 12 |
| 鎢鋼機用 D mm | <6 | 6~18 | 19~34 | 35~40 | >40 |
|---|---|---|---|---|---|
| 齒數 z | ≤3 | 4 | 6 | 8 | ≥10 |
兩張表的來源不同於下一節的型式表,同一直徑在兩表之間不保證一致;採購前以廠商規格與圖面要求為準。
五、直槽還是螺旋槽:左旋不能鉸盲孔
| 槽向 | 好在哪 | 用在哪 |
|---|---|---|
| 直槽 | 製造、重磨、檢驗都方便 | 應用最廣 |
| 螺旋槽 | 切削平穩、排屑好、壽命高 | 深孔、孔壁不連續(帶鍵槽或油溝) |
🔴 左旋鉸刀向前排屑,所以不能鉸盲孔。
右旋與左旋的進給力方向相反,右旋的夾持不如左旋牢固,所以右旋鉸刀的切削條件(切削用量)要取小一些。這兩句是選螺旋槽時最容易漏掉的一組。
螺旋角 β 主要看工件材料:鉸灰鑄鐵、硬鋼取 7°~8°;鉸可鍛鑄鐵與一般鋼材取 12°~20°;鉸鋁等輕合金取 35°。
六、四個角度:主偏角是第一個要問的
| 角度 | 怎麼取 |
|---|---|
| 主偏角 κr(切削錐角) | 手用 1°~1°30′;機用鋼料通孔 12°~15°;盲孔 45°;脆性材料 3°~5° |
| 前角 γo | 一般 0°;高速鋼精鉸 5°~10°;鎢鋼 0°~5° |
| 後角 αo | 通常取較大,6°~14° |
| 刃傾角 λs | 直槽鉸刀磨出 15°,切屑往前排,適合通孔 |
主偏角要先問,因為它跟著孔的型態走:通孔 12°~15°、盲孔直接跳到 45°,差距很大。前角之所以多半取 0°,是因為鉸削餘量本來就很小(一般 0.06~0.30 mm),切屑薄到只在刃口附近接觸,前角對切削變形沒有明顯影響——取 0° 純粹是為了好製造、好重磨。後角取大則是因為鉸削切削厚度小、後刀面磨損明顯,角度大一點可以讓徑向尺寸變化慢一些。
鉸刀本身怎麼重磨,見〈鉸刀怎麼磨:前刀面、後刀面與刃面要磨到多光〉;鎢鋼與特殊結構鉸刀的磨法見〈鎢鋼鉸刀與特殊鉸刀怎麼磨:傾斜角、過渡刃位置與三種結構〉。
七、常見問題 FAQ
Q:同一個孔徑,報價差很多,是規格不同嗎?
多半是。鉸刀有七個分類軸要同時填:手用還是機用、孔是圓柱還是圓錐、整體還是套式、直徑能不能調、刀具材料、有刃還是無刃、直齒還是螺旋齒。同一個直徑在不同組合下是完全不同的刀。詢價時把七格填完,對方就不必再回問。
Q:鉸盲孔可以用左旋螺旋槽鉸刀嗎?
不行。左旋鉸刀是往前排屑的,鉸盲孔切屑會被推進孔底無處可去。另外主偏角也要換:機用鉸刀鉸鋼料通孔一般取 12°~15°,鉸盲孔要跳到 45°。這兩件事都要在下單前確認。
Q:齒數越多是不是越精?
不是,齒數主要由孔徑決定,材料只做微調。孔徑大齒數多、孔徑小齒數少;加工韌性材料齒數要少一些,脆性材料可以多一些。高速鋼與鎢鋼兩套齒數表不同,同一個直徑不保證一致,採購前以廠商規格為準。
Q:為什麼鉸刀的前角多半是 0°?
因為鉸削餘量本來就很小(一般 0.06~0.30 mm),切屑很薄、只在刃口附近接觸,前角對切削變形沒有明顯影響。取 0° 是為了好製造、好重磨。高速鋼精鉸時可以取到 5°~10°,鎢鋼一般 0°~5°。
選好鉸刀之後,孔能做到什麼公差、整條鑽擴鉸路徑怎麼排,見〈孔的精度怎麼提升:IT公差與鑽/擴/鉸/搪孔路徑〉;鉸刀該配什麼刀桿見〈鉸孔該用什麼刀桿:浮動是攻牙的解法,鉸孔要的是偏擺精度〉。
發布日期:2026-09-19|最後更新:2026-10-28









