
鉸出來的孔為什麼不等於鉸刀直徑:擴張、收縮與餘量的兩頭卡
用 φ10 的鉸刀鉸出來的孔,量起來很少剛好是 10.000。多數時候比刀徑大(擴張),少數時候反而比刀徑小(收縮)。這不是刀有問題,是鉸削的固有現象——而且鉸削餘量的上下限各自由一個你可能沒想過的東西決定:下限由刃口圓角半徑決定,上限由前一道工序的冷作硬化層決定。這篇把這兩件事,加上磨鈍標準與夾持,講清楚。
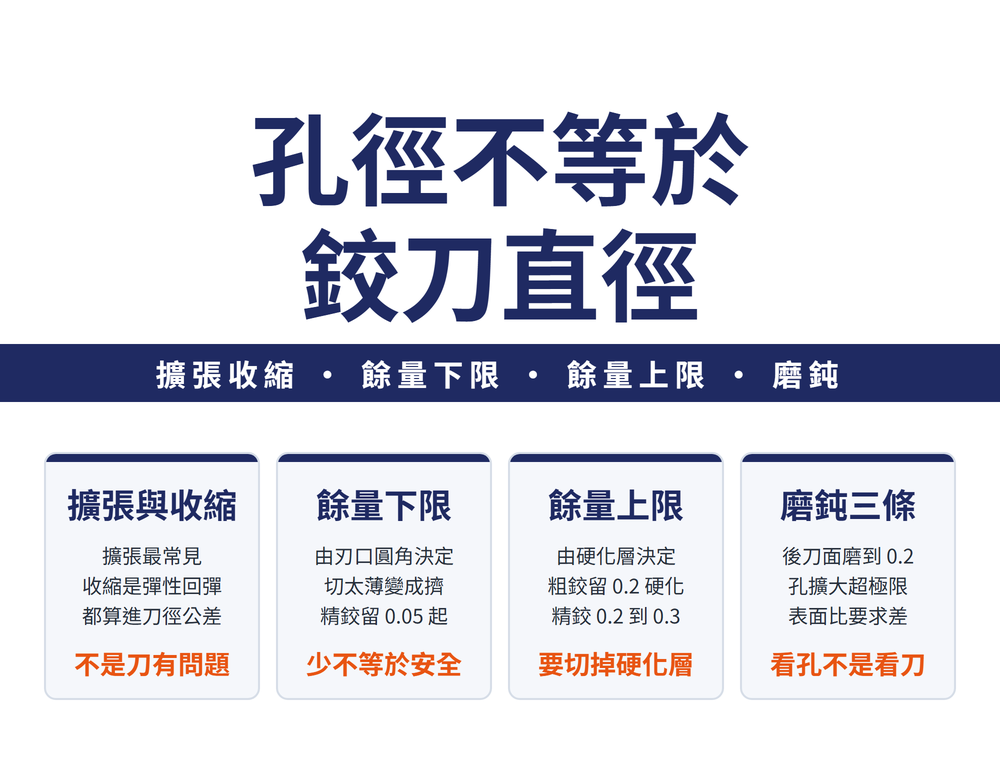
一、孔徑不會剛好等於刀徑
鉸刀直徑與公差要怎麼定,原本就要同時考慮四件事:孔的公差、鉸削時的擴張量或收縮量、鉸刀的磨損儲備量、鉸刀本身的製造公差。第二項就是本篇的主題——它是設計階段就被算進去的變數,不是意外。
實務上的意義很直接:選鉸刀時不能只看標稱直徑。同一支刀在不同材料、不同餘量、不同切削液下,鉸出來的孔徑不會一樣。
二、擴張與收縮:兩種相反的現象
| 現象 | 孔徑 | 成因 |
|---|---|---|
| 擴張(最常見) | 比刀徑大 | 刀刃徑向跳動、安裝偏差、積屑瘤,加上材料、餘量與切削液 |
| 收縮(少見) | 比刀徑小 | 工件彈性變形回彈;量級一般 0.005~0.02 mm |
收縮什麼時候會出現?兩種場合:用切削錐角很小的鉸刀鉸薄壁韌性材料,或鎢鋼鉸刀高速鉸削。這兩種情況下孔會因彈性變形而縮回來,鉸出的孔徑反而小於刀徑。
還有一個名詞要一起認識:磨損儲備量,指鉸刀直徑磨到報廢尺寸之前還能繼續使用的那一段直徑餘量。它依「這支刀鉸出來是擴張還是收縮」分兩種算法——所以擴張/收縮不只影響單件尺寸,也影響一支刀能用多久。
三、餘量的下限:由刃口圓角決定,不是由省料決定
鉸削餘量決定切削深度。很多人以為餘量下限是「留太少會白鉸」這種經濟考量,實際上它有一個物理下限:
最小餘量取決於切削刃上的圓角半徑 R。
鉸刀經過很好的研磨後,R 可達 0.005~0.015 mm;因此切削深度 t 不得小於 0.015 mm,而且應大於這個值。
又因為刀變鈍時圓角半徑會很快變大,所以精鉸刀按直徑的最小加工餘量一般不小於 0.05 mm。
白話一句:切削深度小於刃口圓角時,刀刃是在「擠」不是在「切」。這也解釋了一件常被誤會的事——餘量太小反而鉸不出好孔,不是留越少越安全。
四、餘量的上限:由前一道的冷作硬化層決定
上限的判準也不是「越多切越久」,而是:要讓精鉸的切削深度把上一道工序硬化過的那層完全切掉。
| 前一道工序 | 冷作硬化層深度(最大) |
|---|---|
| 鑽削 | 0.6~0.7 mm |
| 擴孔 | 0.45 mm |
| 鉸削 | 0.2 mm |
上表是碳素鋼與合金鋼孔加工的數值。因為粗鉸形成的冷作硬化層最大 0.2 mm,所以精鉸的最大加工餘量(按直徑)可以定在 0.2~0.3 mm。實務上通常會把精鉸餘量留得更小,理由是硬化強度由表面往金屬內部逐漸減弱,不必真的切到最深那一點。
五、餘量兩頭都有風險
| 餘量 | 會發生什麼 |
|---|---|
| 太小 | 往往消不掉前道工序的加工痕跡(接不上第三節的物理下限) |
| 太大 | 發熱使鉸刀直徑變大→孔徑擴大;刀負荷過大迅速磨損甚至崩刃 |
精鉸孔的實務餘量是 0.05~0.15 mm。鉸孔之前一般先擴孔,擴孔後才留這個餘量。
⚠ 粗鉸的餘量數值:本文不列出,粗鉸餘量請以廠商建議或現場試切為準。這是刻意留白,不是漏寫。
六、磨鈍標準:三條,任一條成立就該重磨
| # | 判準 |
|---|---|
| 1 | 切削刃後刀面磨損寬度達 0.2 mm |
| 2 | 刀徑還在公差內,但孔的擴大值已超過極限尺寸 |
| 3 | 加工表面的粗糙度比要求的還差 |
🔴 拖到太鈍才磨,是在縮短刀具的總壽命。
理由是連鎖的:磨損嚴重 → 每次重磨要磨掉的量變大 → 一支刀能重磨的次數變少 → 總壽命反而降低。這與「能用就繼續用」的直覺相反,卻是鉸刀這種精加工刀具的管理重點。
第 2 條特別值得注意:刀徑合格不代表刀還能用——要看的是孔,不是刀。鉸刀磨損後還能不能救,見〈鉸刀超差或磨損了還能不能救:研磨、擠壓與刮擠修復〉。
七、夾持:浮動夾頭在解什麼
鉸刀的夾持方式基本與鑽頭相同,一般用夾頭或莫氏錐柄。問題出在同軸度:當工具機主軸、工件中心與夾持工具(過渡套筒或夾頭)之間的不同軸度誤差較大時,會出現切削不均、擴張量增大、表面變差。
這時可以改用浮動夾頭——它讓鉸刀在鉸削中沿著預製孔自動定心,補償機台、夾持工具與工件之間的徑向跳動。刀桿與夾持方式怎麼挑,見〈鉸孔該用什麼刀桿:浮動是攻牙的解法,鉸孔要的是偏擺精度〉。
另外兩件配套的事:容屑槽的槽底要做成圓角(半徑約 0.3~0.8 mm),避免淬火時裂開;直徑 D≤20 mm 用直齒背,D>20 mm 用 R=25 mm 的曲線齒背,以保證容屑空間與刀齒強度。刃面的研磨等級則要跟著孔的精度往上加——而一般外圓磨與工具磨只能做到某個程度,再往上必須用研磨。
八、常見問題 FAQ
Q:φ10 的鉸刀鉸出來 10.02,是刀有問題嗎?
不一定。擴張是鉸削最常見的固有現象,成因包括刀刃徑向跳動、工件與工具安裝偏差、積屑瘤,再加上材料、餘量與切削液。鉸刀的直徑公差在設計時就把擴張量算進去了。要先確認的是同軸度與餘量,而不是先換刀。
Q:餘量留少一點比較安全嗎?
不是。餘量有物理下限:切削深度不能小於刃口圓角半徑,否則刀刃是在擠壓而不是切削。精鉸刀按直徑的最小餘量一般不小於 0.05 mm。餘量太小往往消不掉前一道工序的加工痕跡,結果反而更差。
Q:精鉸餘量該留多少?
實務值是 0.05~0.15 mm,鉸孔前一般先擴孔。上限的判準是要把前一道的冷作硬化層切掉:粗鉸形成的硬化層最大 0.2 mm,所以精鉸最大餘量(按直徑)可定在 0.2~0.3 mm。通常會留得比這更小,因為硬化強度由表面往內逐漸減弱。
Q:鉸刀什麼時候該送重磨?
三條任一條成立就該磨:後刀面磨損寬度達 0.2 mm;刀徑還在公差內但孔的擴大值超過極限尺寸;表面粗糙度比要求的差。第二條最容易被忽略——要看的是孔不是刀。拖到太鈍才磨會讓每次重磨量變大、可重磨次數變少,總壽命反而降低。
鉸出來的孔要達到什麼公差等級,整條鑽擴鉸路徑怎麼排,見〈孔的精度怎麼提升:IT公差與鑽/擴/鉸/搪孔路徑〉。
發布日期:2026-09-19|最後更新:2026-09-19









