
公差等級與配合全解析:H7/h6孔軸配合選型指南
孔要配軸,先要決定的不是公差數字,而是這個配合裝上去之後要能滑動、要壓得進去,還是裝上就不許再動。這篇帶你走完那個順序:先定配合性質,再選基孔制(孔基準制)還是基軸制(軸基準制),最後才落到公差等級與圖面上該標哪一個代號。三種配合各自的適用時機、選錯會出現什麼症狀,以及兩套基準制怎麼取捨,看完你可以自己決定標註。
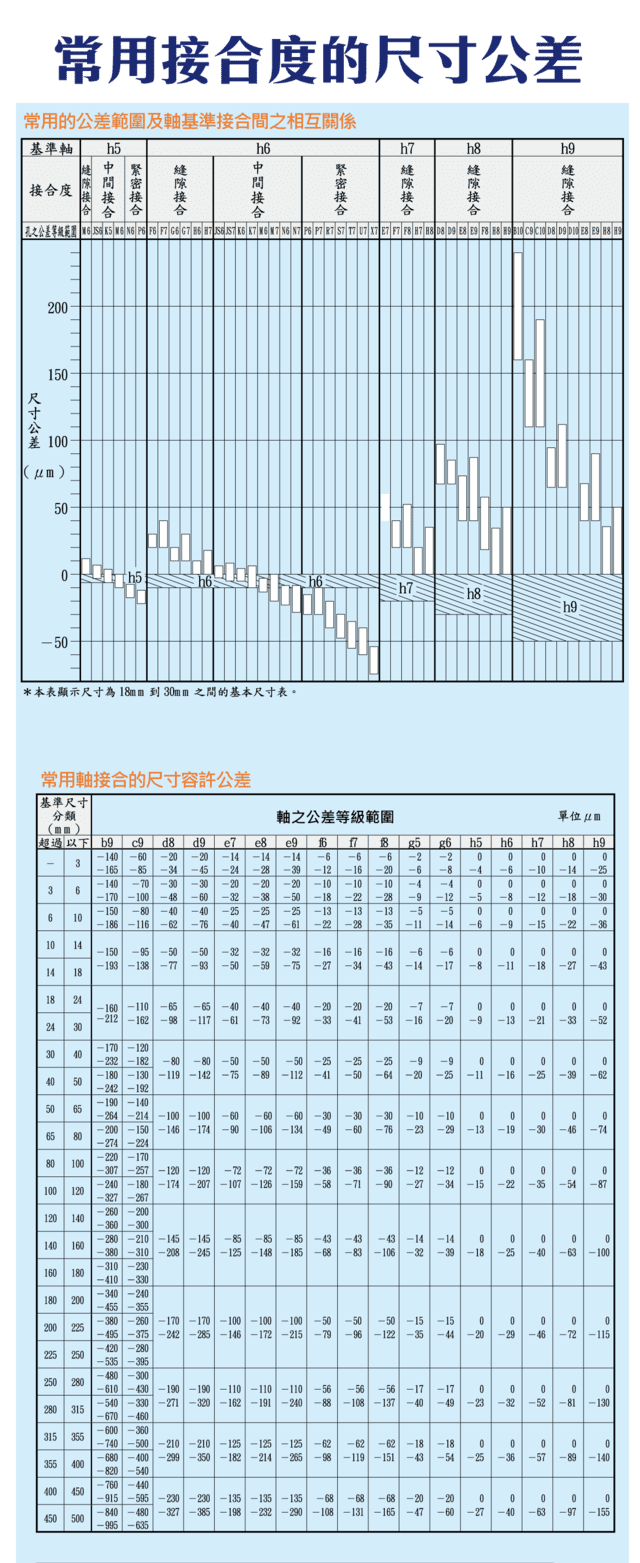
一、尺寸公差與配合的基本概念
尺寸公差是零件尺寸允許變動的範圍(以 µm 表示),配合是孔與軸裝在一起之後的關係:間隙、過渡或過盈。代號的大小寫與數字怎麼讀、三種配合的定義,見〈公差與配合怎麼讀〉;本篇接著往下走:等級怎麼挑、基準制怎麼選、配合代號怎麼定。
尺寸公差之外還有一整套幾何公差,見〈幾何公差是什麼〉。
二、公差等級(IT 等級)
| IT 等級 | 精度定位 | 典型應用 |
|---|---|---|
| IT5~IT7 | 高精度 | 精密配合、軸承孔 |
| IT8~IT10 | 一般加工 | 結構件、常規零件 |
| IT11~IT12 | 切削加工中較寬的等級 | 非配合面 |
| IT13~IT16 | 粗加工(初次加工) | 粗胚、留後續加工 |
| IT17~IT18 | 素材成形 | 軋製、拉製、鍛造與鑄造 |
等級數字越小 → 精度越高,但加工成本也越高。
三、基孔制(孔基準制)與基軸制(軸基準制)
| 基準制 | 基準件 | 說明 |
|---|---|---|
| 孔基準制 | 常用 H7 為基準 | 孔固定、改變軸公差;最常用、易加工管理 |
| 軸基準制 | 常用 h6 為基準 | 軸固定、改變孔公差;用於既有標準軸 |
四、三種配合類型
| 配合類型 | 特性 | 用途 | 常見組合 |
|---|---|---|---|
| 餘隙配合(間隙配合) | 孔大於軸,一定有間隙 | 滑動配合、旋轉機構 | H7/g6、H8/f7 |
| 中間(過渡)配合 | 可能微間隙或微過盈 | 精密定位、可拆卸裝配 | H7/k6、H7/js6、H7/n6 |
| 干涉配合(過盈配合) | 軸大於孔,需壓入或加熱 | 永久固定、傳遞扭矩 | H7/p6、H7/s6、H7/u6 |
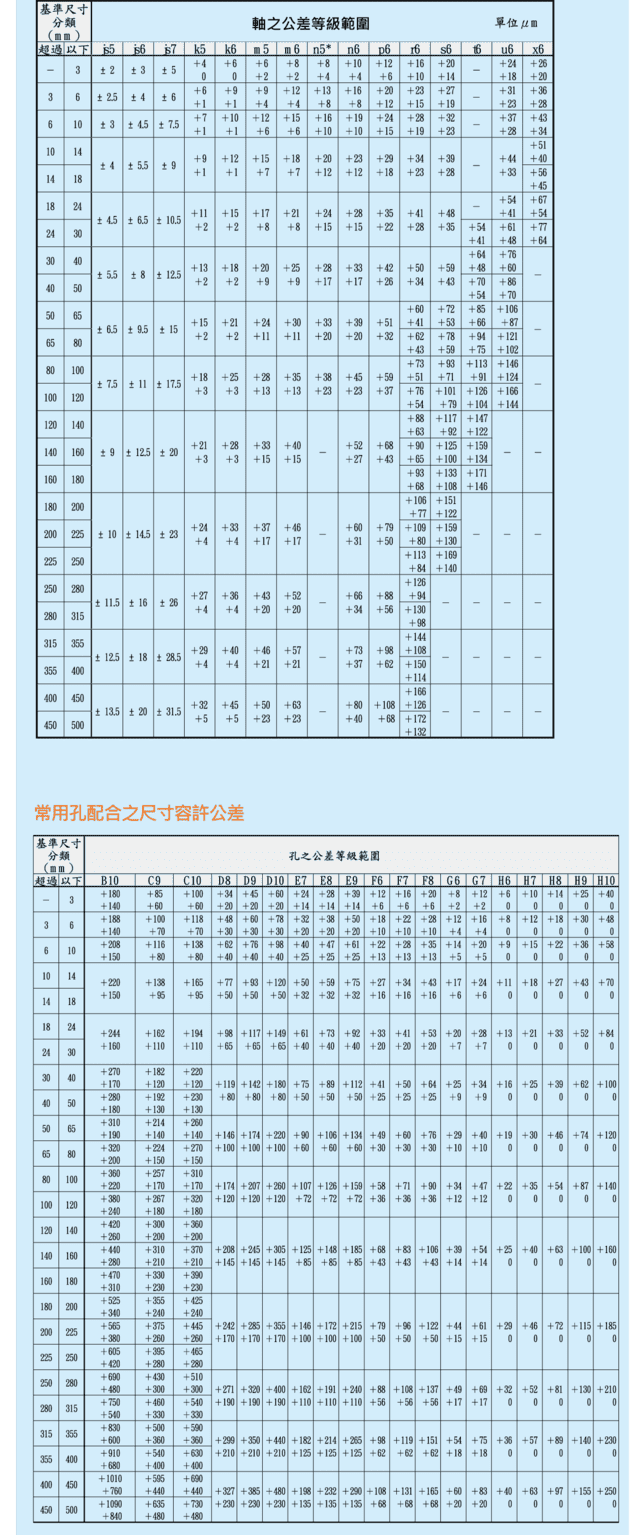
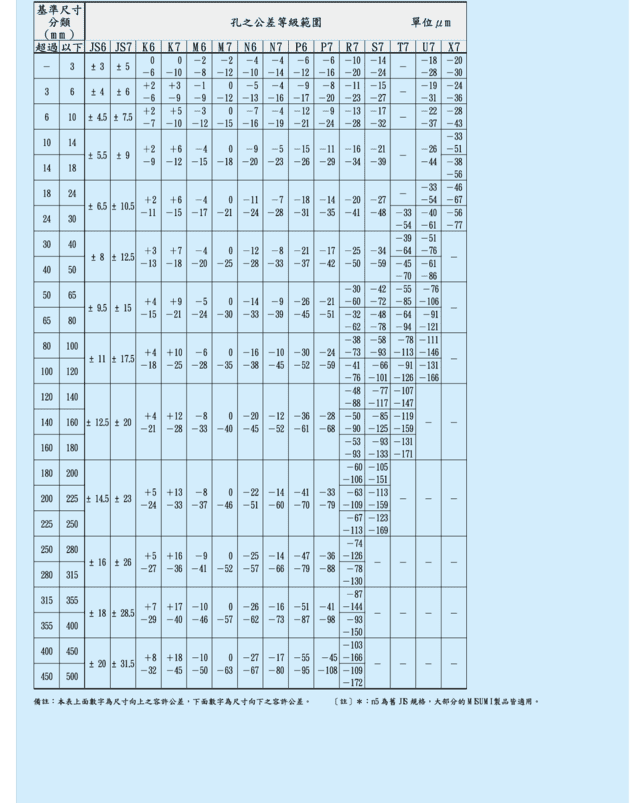
同一組代號實際有多鬆、多緊,要把孔和軸的上下限擺在一起算。以 φ25(屬 >24~30 mm 區間)為例,H7 孔=25.000~25.021 mm(+21/0 µm):
| 配合 | 軸的範圍(mm) | 最大間隙 | 最大過盈 | 結果 |
|---|---|---|---|---|
| H7/g6 | 24.980~24.993(-7/-20 µm) | 41 µm | —(最小間隙 7 µm) | 間隙配合 |
| H7/k6 | 25.002~25.015(+15/+2 µm) | 19 µm | 15 µm | 過渡配合 |
| H7/p6 | 25.022~25.035(+35/+22 µm) | —(最小過盈 1 µm) | 35 µm | 過盈配合 |
怎麼算:最大間隙=孔的上限 − 軸的下限;最大過盈=軸的上限 − 孔的下限。算出來是負的就代表那一側不會發生,例如 H7/g6 的「最大過盈」是負值,表示怎麼組都一定有間隙。
同樣寫 H7/p6,在 3 mm 以下(H7=+10/0、p6=+12/+6 µm)最大會有 4 µm 的間隙,變成過渡配合。所以代號不能離開尺寸區間單獨判斷:圖面寫的是同一個代號,小尺寸可能壓不緊。
五、配合應用分類與工程選型
| 零件角色 | 建議配合 | 目的 |
|---|---|---|
| 可動零件(滑動/旋轉) | 間隙配合 | 順暢運動 |
| 定位零件 | 中間配合 | 確保位置精度 |
| 固定零件 | 過盈配合 | 高強度連接、傳遞扭矩 |
上表是大方向;要落到具體代號,看下面兩節的細分級(依 JIS B 0401 的配合選用例整理,只列最常用的 H7 孔所配的軸,c9、d9 另注配 H8/H9 孔)。讀法:先問「裝上去之後要不要動、要不要拆」,再由鬆到緊找到第一個符合的那一級。從 h6 到 n6 都拆得下來而不傷零件;到了 p6 以上就很難拆卸而不損傷,要拆的地方不要選到這裡。
六、間隙配合怎麼細分:c9 到 g6
| 細分級 | 配 H7 孔的軸 | 裝卸與動作 | 實務例 |
|---|---|---|---|
| 緩合 | c9(配 H9) | 需要大間隙:高溫會膨脹、定位誤差大、配合長度長,或想壓低成本 | 活塞環與活塞環槽、安全銷的鬆動配合 |
| 輕轉合 | e7(另有 d9 配 H8/H9) | 一般旋轉與移動件,需良好潤滑;也用於高溫、高速、高負荷的軸承部 | 曲柄軸主軸、一般活動部 |
| 轉合 | f7 | 留適當間隙可移動;以油脂潤滑的一般常溫軸承部 | 一般的軸與軸襯 |
| 精轉合 | g6 | 要精確運動、不容鬆動;輕負荷精密機械的連續迴轉部 | 鍵與鍵槽、連桿系統的控制桿插銷 |
七、中間配合與過盈配合怎麼細分:h6 到 x6
| 細分級 | 配 H7 孔的軸 | 裝卸與動作 | 實務例 |
|---|---|---|---|
| 滑合(中間) | h6 | 加潤滑油可用手推動,高度定位 | 精密齒輪機構中齒輪的配合 |
| 壓入配合(中間) | js6 | 不可相對移動的高精度定位;木槌或鉛槌可裝卸 | 接合凸緣之間的配合 |
| 打入配合(中間) | k6、m6 | 鐵槌或手壓可裝卸;m6 不容許任何間隙 | 油壓系統活塞與軸、接合凸緣與軸的固定 |
| 輕壓入(中間) | n6 | 裝卸要相當力氣;配合可傳遞小的力 | 彈性聯結片與齒輪(從動側) |
| 壓入(過盈) | p6、r6 | 裝卸要很大力氣;配合可傳遞相當的力,r6 適合大型件 | 齒輪與軸的固定、接頭與軸 |
| 強壓入、收縮、冷卻配合(過盈) | s6、t6、u6、x6 | 用強壓入、加熱收縮或冷卻做成永久裝配 | 軸襯的固定、驅動齒輪與輪緣的固定 |
表中把 h6 列為「(中間)」,是這份選用表的分組方式。直接用上下限算:H7 孔下限為 0、h6 軸上限為 0,最小間隙正好是 0,怎麼組都不會過盈——所以第四節與 FAQ 依 ISO 的三分法把 H7/h6 歸為間隙配合。兩種說法講的是同一組數值,差別只在 h6 這一級被歸在哪一邊。
八、配合選錯會出現什麼症狀
配合選錯,量尺寸時常常看不出來,要等裝上去或運轉一段時間才出事。下面四種情況可以拿來對照:
| 選錯的方向 | 會看到什麼 | 怎麼避免 |
|---|---|---|
| 該緊的選鬆了(例:承受旋轉載荷的軸承圈留了間隙) | 配合面錯位滑動(蠕變):磨損、發熱,嚴重時燒傷;一旦發生很難止住,螺母鎖緊也擋不住 | 承受旋轉載荷的那一圈用過盈配合 |
| 要能拆的選太緊(例:要定期拆卸保養的地方選了壓入級) | 裝不進、拆不下,硬拆會傷到零件 | 要能拆而不傷零件,停在中間配合(h6~n6);p6 以上屬很難拆卸的範圍 |
| 過盈量給太多(例:軸承內圈與軸) | 內圈可能損壞;裝上後軸承內部的遊隙被吃掉,溫度異常升高、壽命縮短 | 依 NACHI 技術資料,過盈量大於軸承內徑的 1/1000 內圈可能損壞,建議不超過 1/1500 |
| 尺寸都量過、都合格,卻裝不上 | 問題多半不在尺寸公差,而在形狀或位置跑掉(例如真圓度、真直度、同軸度) | 圖面上要補幾何公差,見〈公差與配合怎麼讀〉 |
九、圖面上怎麼標配合公差
同一個公差範圍,圖面上有四種寫法,講的是同一件事。以 φ25 H7(孔 25.000~25.021 mm)為例:
| 寫法 | 圖面上長這樣 | 要注意的地方 |
|---|---|---|
| 公差符號 | φ25H7 | 符號字高與尺寸數字相同 |
| 上下偏差 | φ25 +0.0210 | 上偏差寫在上、下偏差寫在下,兩個數字要對齊 |
| 極限尺寸 | 25.02125.000 | 最大極限尺寸在上、最小在下 |
| 符號加註極限尺寸 | φ25H7(25.02125.000) | 極限尺寸放在括號內,最小極限尺寸與尺寸數字對齊 |
四種寫法可以互換,但只寫代號(φ25H7)的圖面,加工前要自己查表換成上下限才知道要做到多少,查法見〈孔徑尺寸公差表〉與〈軸徑尺寸公差表〉。
沒標公差的尺寸怎麼辦:沒標公差不等於沒有公差。依 CNS 的規定,一般公差原則上標在圖面標題欄內或附近明顯處,機械切削件對應的是 CNS 4018。先找標題欄的註記,看依哪一份標準、哪一級;標題欄也沒寫,就先問客戶,不要自己假設一個等級。
十、公差與尺寸的關係
同一公差等級下,尺寸越大、公差範圍越大(因加工難度與量測誤差隨尺寸增加)。選型時需同時考量功能需求、加工能力與裝配方式,才能兼顧可靠性與成本。孔、軸各自的完整公差數值,請查〈孔徑尺寸公差表〉與〈軸徑尺寸公差表〉。
螺紋的公差是另一套系統——管的是中徑與小徑,不是孔徑或軸徑,見〈公制螺紋精度表完整解析〉。
常見問題 FAQ
Q:H7/h6 是什麼意思?
H7/h6 是 H7 的孔配 h6 的軸,兩者的偏差都從 0 起算,最小間隙正好為 0,屬於高精度的間隙配合(滑動配合);大寫是孔、小寫是軸,數字是 IT 等級。
Q:孔基準制和軸基準制怎麼選?
一般優先用孔基準制(H 為基準):孔較難加工,固定孔公差、再調整軸比較好管理;只有軸直接採用市售標準品時,才改用軸基準制。
Q:間隙、過渡、過盈配合怎麼區分?
看孔軸尺寸關係:孔恆大於軸為間隙配合(可滑動);時而間隙時而干涉為過渡配合(精密定位);軸恆大於孔為過盈配合(需壓入、永久固定)。
Q:公差等級越小越好嗎?
不是。等級越小精度越高,但加工成本也越高。應依功能需求選擇——配合面用高等級(IT5~7),非配合面用一般或粗加工等級即可,避免過度加工浪費成本。
本主題的完整導讀見〈孔加工精度完整導讀〉。
看完還是不確定選哪一支?
鉸刀現貨規格可依材質、規格與塗層篩選。
或加 LINE 告訴我們你要加工什麼材料,我們幫你挑。
一次要的量大?把數量與需要的交期一起說,我們直接報價。
發布日期:2026-03-24|最後更新:2026-10-21









