
CNC 是什麼:從手動工具機到數值控制
CNC 這三個字,本質上是把老師傅手上的感覺,換成一組可以重複執行的數字。這篇說明 NC 與 CNC 的定義差別、操作者的角色怎麼從搖手輪變成寫程式與顧機,以及什麼情況下用 CNC 反而不划算。
一、先講結論
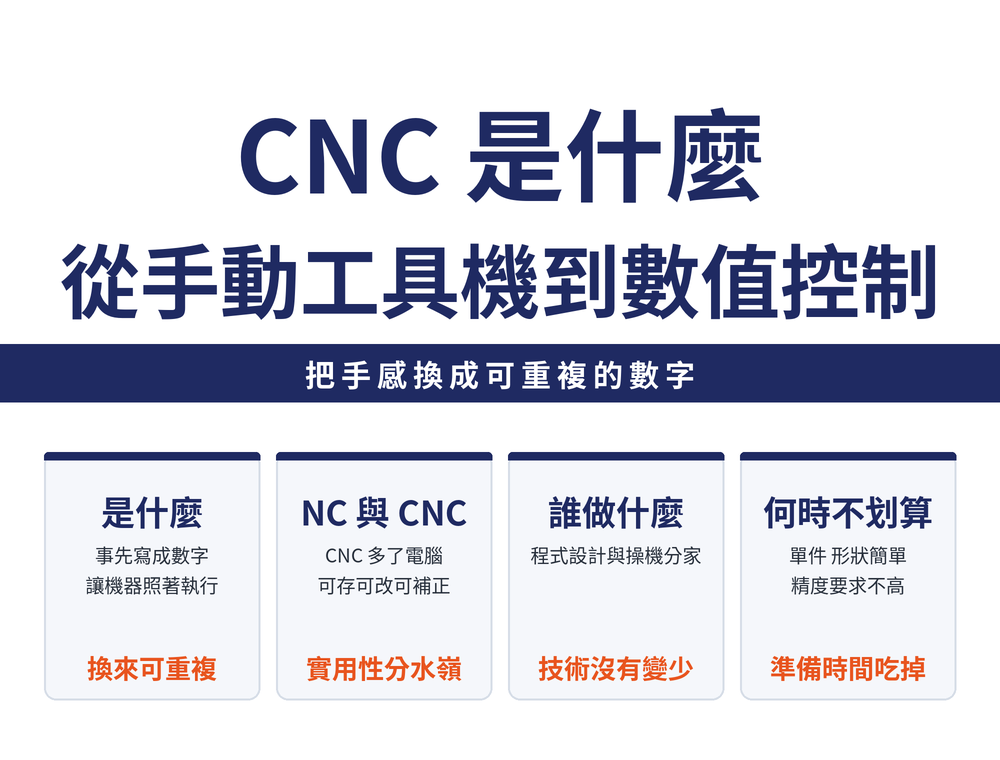
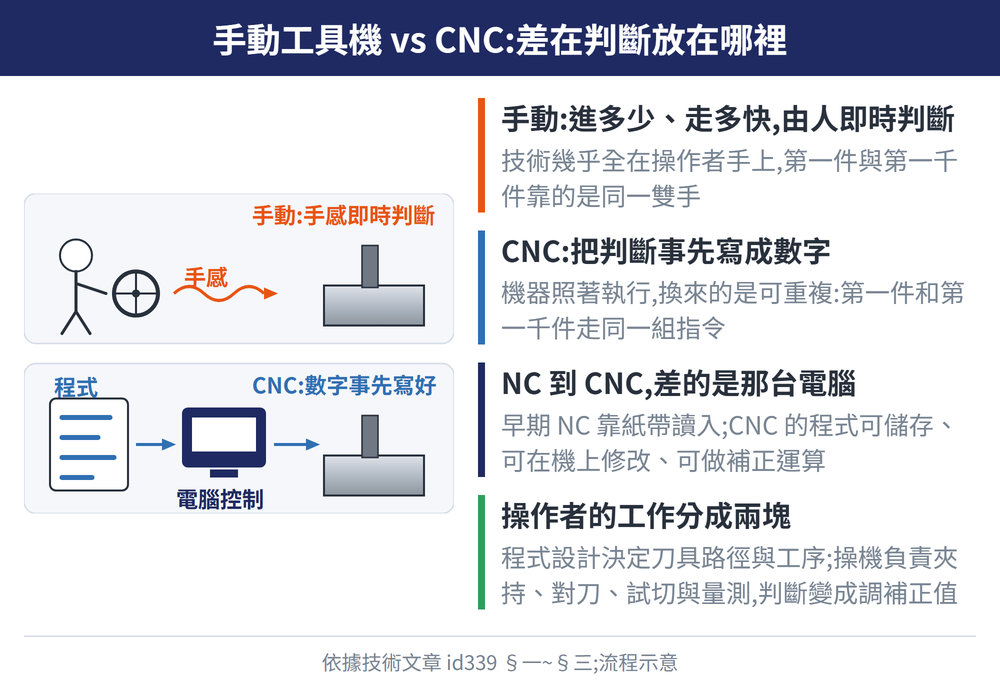
手動工具機靠的是操作者搖手輪的手感——進多少、走多快,由人即時判斷。CNC 做的事,是把這些判斷事先寫成數字,讓機器照著執行。
換來的不是「更厲害」,而是可重複:第一件和第一千件走的是同一組指令。批量生產的一致性由此而來。
二、NC 與 CNC 差在哪
NC 是 Numerical Control(數值控制)。這個概念在 1940 年代末提出、1950 年代初做出實機,指的是用數值指令控制工具機的動作。早期的 NC 沒有電腦,指令靠紙帶讀入。
CNC 是 Computer Numerical Control(電腦數值控制),差別就在多了那台電腦:程式可以儲存、可以在機上修改、可以做補正運算。這是實用性的分水嶺——改一個尺寸不必重打一卷紙帶。
三、操作者的角色怎麼變
手動時代,技術幾乎全在操作者手上。進到 CNC 之後,工作內容分成兩塊:
| 角色 | 負責什麼 |
|---|---|
| 程式設計 | 決定刀具路徑、切削條件與工序順序 |
| 操機 | 夾持工件、對刀、試切、量測與異常處置 |
⚠ 分家不等於變簡單。操機的人仍要判斷聲音、切屑形狀與尺寸變化,只是判斷的結果變成調整補正值,而不是調整手勁。
四、一支程式怎麼跑
程式的主體是 G-code——一組標準化的指令碼,告訴機器往哪走、走多快、主軸轉多少。實務上真正天天在調的是三個數字:
| 參數 | 意思 |
|---|---|
| 主軸轉速 | 刀具或工件每分鐘轉幾圈 |
| 進給 | 刀具相對工件移動的速度 |
| 切深 | 單次切削吃進材料的深度 |
這三個數字怎麼定,取決於材料、刀具與機台剛性,沒有通用值。銑削的算法見立銑刀切削條件計算指南。
五、什麼情況用 CNC 不划算
CNC 的成本結構是前置高、單件低:寫程式、對刀、試切這些準備工作,不論做一件還是一千件都跑不掉。
所以單件、形狀簡單、精度要求不高的活,往往手動工具機更快——準備時間就吃掉全部效益。真正該問的不是「能不能用 CNC 做」,而是數量與準備時間的比例划不划算。
六、常見問題 FAQ
Q:NC 和 CNC 差在哪?
CNC 多了電腦。程式能儲存、能在機上修改、能做補正運算,不像早期 NC 改一個尺寸得重製紙帶。
Q:用了 CNC 就不需要技術了嗎?
不是。技術從手感轉移到程式與判斷上,操機仍需判讀聲音、切屑與尺寸變化,只是改以補正值調整。
Q:G-code 是什麼?
一組標準化的數值控制指令碼,用來指定刀具路徑、進給速度與主軸轉速等動作,是 CNC 程式的主體。
Q:什麼情況不適合用 CNC?
單件、形狀簡單、精度要求不高的加工。程式與對刀的準備時間固定,數量太少時會吃掉全部效益。
本篇屬〈CNC 入門完整導讀:先認機器與現場,再讀懂圖上的要求〉這條線,整條線該從哪讀到哪見該篇。
發布日期:2026-08-25|最後更新:2026-08-25









