
立銑刀能吃多深:開槽與方肩的切深上限
同樣直徑的立銑刀,能吃多深差到四倍——標準型開槽只能吃 0.5 倍直徑,變齒距型可以吃到 2 倍。而且深度可以拿進給去換:把每齒進給砍一半,標準型的 0.5D 就變成 1D。這個交換率背後的原因不是刀具剛性,是排屑。這篇整理開槽與方肩銑的切深上限、刀型之間的差距,以及為什麼鑄鐵可以加倍。
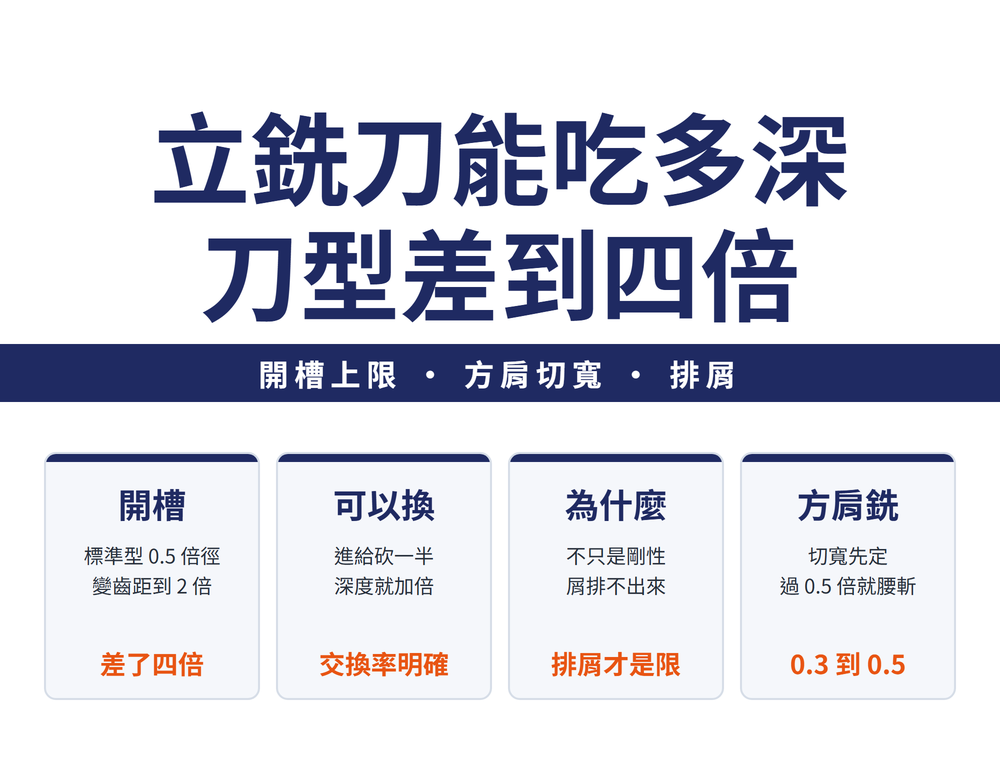
1、開槽:刀型決定上限,差距可以到四倍
全槽銑削(開槽)是最吃刀具的工況——三面都在切,切屑無處可去。最大軸向切深 ap 以直徑 D 的倍數表示:
| 刀具直徑 D | 標準型 | 波刃斷屑型 | 變齒距型 |
|---|---|---|---|
| ≤ 4 mm | 0.3 D | 0.4 D | 0.9 D |
| 4–5 mm | 0.4 D | 0.6 D | 1 D |
| 6–8 mm | 0.4 D(降 fz 後 1 D) | 0.7 D(降 fz 後 1.2 D) | 1.2 D |
| 10–25 mm | 0.5 D(降 fz 後 1 D) | 0.9 D(降 fz 後 1.5 D) | 2 D |
看 10–25 mm 那一列:標準型 0.5 D,變齒距型 2 D,差四倍。這是「要不要買貴一點的刀」最直接的量化論據——不是好用一點,是能做的事根本不同級。
2、深度可以用進給換,而且交換率是明確的
上表括號裡的數字是同一支刀的另一種用法:
| 刀型 | 每齒進給 fz 的代價 | 換到的深度 |
|---|---|---|
| 標準型 | 降 50% | 0.5 D → 1 D |
| 波刃斷屑型 | 降 30% | 0.9 D → 1.5 D |
| 變齒距型(D ≥ 16 mm) | 降 20% | 可達 2 D |
🔑 這是一組明確的交換率,不是模糊的「慢一點就好」。手上沒有變齒距刀時,標準型把 fz 砍一半照樣能開到 1D 深——代價算得出來。
3、🔑 限制切深的不只是剛性,是排屑
這一點很關鍵,因為它決定了上面那組交換率為什麼存在。
全槽銑削的最大深度不只取決於銑刀的強度與剛性,還取決於排屑能力。許多情況下,銑深槽必須大幅降低每齒進給才能確保排屑順暢。
所以降 fz 不是為了保護刀具剛性,是為了讓切屑排得出來——這也解釋了為什麼排屑好的刀型(波刃斷屑、變齒距)能吃更深:它們把切屑切得更碎、更好走。
🔴 鑄鐵可以加倍。上表的數值是針對鋼料,加工鑄鐵時應把數值加倍——因為鑄鐵切屑是碎的,排屑本來就不是瓶頸。
4、方肩銑:先看切寬,才知道能吃多深
方肩銑(側銑)的邏輯不一樣:徑向切寬 ae 決定了軸向切深 ap 的上限。
| 切寬 ae | ap 上限(D ≤ 16 mm) | ap 上限(D > 16 mm) |
|---|---|---|
| < 0.3 D | 2 D | 1.8 D |
| 🟢 (0.3~0.5) D 建議操作模式 | 2 D | 1.8 D |
| 0.5 D ~ 0.75 D | 1.25 D | 0.8 D |
| ≥ 0.75 D | 當成開槽處理,依第 1 節的表 | |
兩件事值得注意:
第一,切寬小於 0.3D 與落在 0.3~0.5D,切深上限是一樣的。既然上限相同,切得太薄只是白白減少材料移除率——所以 0.3~0.5D 才是建議的操作模式。
第二,切寬一過 0.5D,切深上限就腰斬(2D 掉到 1.25D,大徑刀更掉到 0.8D)。這是一個懸崖,不是斜坡。
5、怎麼用這兩張表
| 情境 | 怎麼查 |
|---|---|
| 要開槽 | 先看手上是哪種刀型 → 查第 1 節表 → 不夠深就用降 fz 換 |
| 要銑方肩 | 先定切寬 → 查第 4 節表 → 切寬盡量落在 0.3~0.5D |
| 加工鑄鐵 | 開槽的數值加倍 |
| 深度怎麼樣都不夠 | 分層銑削,或改用變齒距型 |
轉速與進給怎麼換算見〔立銑刀切削條件計算指南〕;刀型與用途的對應見〔立銑刀形狀與特長解析〕。
6、常見問題 FAQ
Q:變齒距刀貴那麼多,值得嗎?
看你要做的事。同直徑下它能吃到標準型四倍的深度,等於少分好幾層。若工件深度剛好卡在標準型做不到的範圍,那是能不能做的差別,不是快慢的差別。
Q:為什麼切寬超過 0.5D 切深就掉一半?
切寬越大,刀具承受的徑向力與包覆角越大,同時切屑更難排出。兩個因素疊加,能承受的軸向切深就大幅下降。
Q:降進給換深度,總效率會不會反而變差?
要算材料移除率。深度加倍、進給砍半,單位時間移除量大致持平,但少了換層與提刀的次數。實務上多半是划算的,但要逐案算。
Q:這些倍數對所有材料都適用嗎?
表列值針對鋼料,鑄鐵可加倍。其他材料(不鏽鋼、鈦、鋁)的排屑與切削力特性不同,應以刀具原廠資料為準。
表列倍數為一般性建議上限,實際可用值依刀具規格、機台剛性、夾持與被加工材料而異,套用前請以自身條件驗證並參考該刀具原廠資料。
最後更新:2026-09-14









