
珩磨頭怎麼選、珩磨液怎麼配:孔徑孔型決定頭,材料決定液
選珩磨頭其實只有兩個問題:孔多大、孔長什麼樣。孔徑 15 公釐以上有一種通用結構就夠用,以下才要分成四型;而深孔、花鍵孔、錐孔、短孔與間斷孔各自有專用頭,盲孔則是整組裡最難的一種。珩磨液則是另一條線:粗珩要沖洗、精珩要抗黏焊,選錯不只影響效率,還會直接刮傷孔壁。這篇把兩件事一次講完。
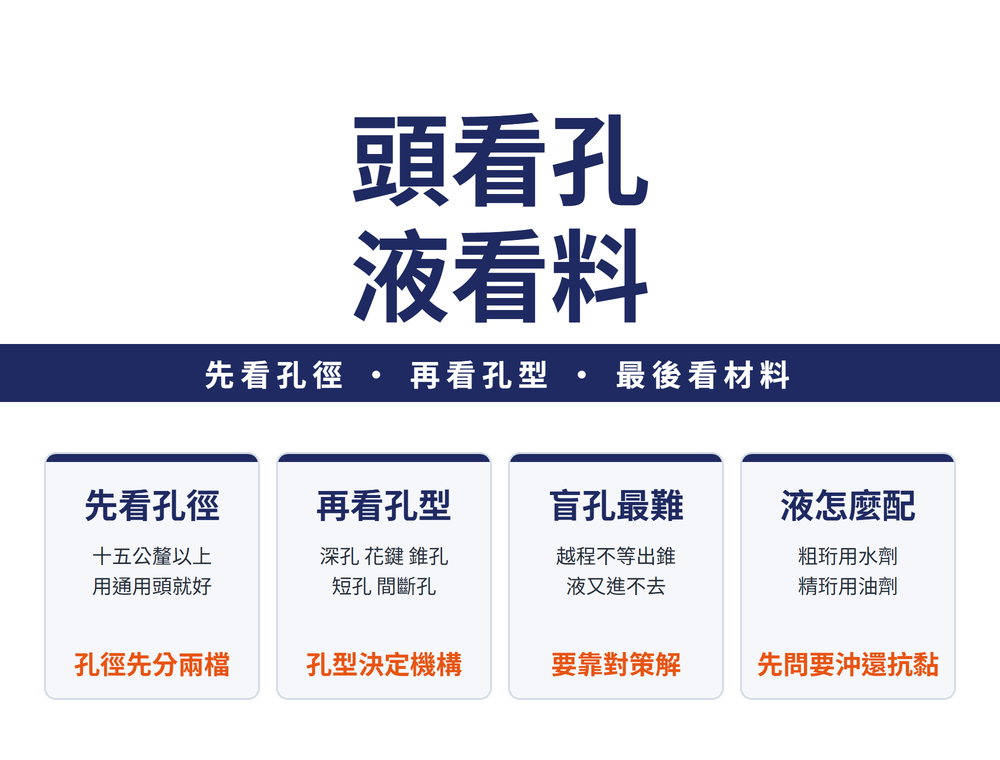
1、先看孔徑:15 公釐是第一個分界
孔徑 15 公釐以上用一種通用結構就夠:磨頭體、油石、油石座、彈簧、導向條、進給漲錐。有兩件事值得記住——油石條數宜為奇數,為的是防振(偶數也能用);磨頭外徑收縮時要小於孔徑,最大漲開時至少要等於最終尺寸再加上油石的極限磨耗量。
導向條的外徑要比孔小一點、又要比油石收縮後的外徑大,並且與油石圓周同軸。這三個條件同時成立,頭才進得去也撐得住。
2、15 公釐以下:小孔珩磨頭四型
| 型式 | 適用 | 結構要點 |
|---|---|---|
| 電鍍超硬磨料珩磨杆 | 最小的那一檔孔 | 鋼杆表面電鍍超硬磨料;一組直徑依序遞增的珩磨杆逐支使用,每個行程只珩去幾微米 |
| 單油石珩磨頭 | 直線度要求高 | 兩根非對稱導向條加一條切削油石;寬的承受合力,窄的輔助支承 |
| 對開軸瓦式珩磨頭 | 直線度要求高、表面有間斷 | 切削效率比一般油石珩磨頭高約 10% |
| 可調整整體珩磨頭 | 大量生產 | 磨頭體是整體套筒、鍍上一層鑽石磨粒;形狀誤差可到 0.5 μm 以下、Ra 可達 0.2 μm |
這四型的差別不在「哪個比較好」,在你要的是直線度、效率,還是大量生產時的一致性。
3、再看孔型:五種孔各有專用頭
| 孔型 | 頭的做法 | 要注意的 |
|---|---|---|
| 大孔 | 加凸環支撐油石座 | 凸環外徑接近孔徑,用來承受切削力 |
| 深孔 | 前後兩組油石分別加工孔底與孔口 | 兩者行程必須重合,直徑要修磨一致 |
| 花鍵孔 | 窄花鍵用寬油石配通用頭;寬花鍵用油石斜裝的專用頭 | 多在淬火後做,速度不宜過高以免打滑;網紋交叉角約 30° |
| 錐孔 | 錐形心軸與磨頭本體以鍵一同旋轉 | 心軸本身不作往復運動;錐度精度完全取決於心軸錐度 |
| 短孔(L/D<1) | 珩磨頭與連接桿剛性連接 | 油石約等於或略超過孔長;孔端越程約為油石長度的 1/5;工件裝在浮動夾具上保證軸線與端面垂直 |
| 間斷孔 | 短距孔用長油石跨三個孔的跨距 | 長距孔不宜用長油石,要依各段孔長分別選油石長度、硬度一致並修磨到同尺寸 |
短孔還有一個實務做法:盤狀零件可以疊起來一起珩,效率與精度都會比一件一件做好。
4、🔑 盲孔是最難的一種
盲孔珩磨有三個先天難點,而且彼此會互相放大:
① 圓柱度:上下油石的越程量不相等,孔就會出現錐度;空刀槽越短,錐度越大。
② 油石磨耗不均:油石前端參與切削的機會比後端多,前端塌邊更嚴重,結果是孔底少切。
③ 潤滑條件差:切削液沒辦法充分注入孔底。
對應的四種對策,可以單用也可以併用:
| 對策 | 做法 |
|---|---|
| 帶磨耗補償功能的珩磨頭 | 油石磨耗量由機構自動補回;配合這種頭,空刀槽可以做得很窄 |
| 孔底延時珩磨 | 油石在孔端換向時自動停留 1~2 秒,或按預定間隔對端部作短行程珩磨;宜用鑽石油石 |
| 長短油石組合 | 長油石珩全長,短油石只在盲孔端部漲出參與切削 |
| 改進油石結構 | 尾端修窄,或做成「進入端硬度較高、其餘較低」的特殊油石,用來糾正底部錐度 |
🔴 盲孔還有一個機台端的前提:必須用換向精度高的珩磨機,往復換向誤差不大於 0.5 mm。機台換向不準,上面四種對策都會被抵銷掉。
5、珩磨液:粗珩要沖洗,精珩要抗黏焊
珩磨液分水劑與油劑兩種,選的邏輯很直接:
● 水劑:冷卻與沖洗性好,適用於粗珩。
● 油劑:宜含適量硫化物,與磨屑裡的鐵化合成硫化鐵,能抗黏焊、抗堵塞。
● 高硬度或脆性材料:宜用低黏度的珩磨液,對效率有利。
另外有兩條是硬限制,跟油石綁在一起,不能只看液本身:
🔴 用立方氮化硼(CBN)油石時,不能選水基珩磨液——會讓 CBN 產生水解。
🔴 用樹脂結合劑的油石時,不能用鹼性切削液。
珩磨鋼件時,也可以用極壓乳化液,或煤油與極壓切削油的混合油。
6、用珩磨液的四件事
① 供給:珩磨液必須與珩磨頭同時進入孔內,流量要足、沖洗力要夠。不是澆在孔口就算供液。
② 淨化:這一條最常被低估。珩磨液不乾淨會造成油石堵塞、拉毛加工表面,嚴重時會讓珩磨頭卡死。建議採磁性分離加紙質過濾的聯合裝置,把含污率控制在每公升 0.2~0.3 克以內。
🔴 磁性分離器分不掉非磁性的東西——磨粒與其他雜質它抓不到。所以做高精度、低粗糙度的件時,一定要再加紙質過濾,光靠磁鼓不夠。
③ 溫控:溫度上去之後珩磨容易產生震動,直接影響加工品質。大餘量與大批量生產要特別注意降溫與容量,把工作溫度保持在 25℃ 左右。
④ 與油石配合:見上一節那兩條硬限制。
珩磨這道工序能做到什麼、什麼時候該用,見〔珩磨能做到什麼、什麼時候該用:五種光整加工怎麼分工〕;研磨液的通用選法見〔研磨液怎麼選:油基還是水基、五類分類與極壓添加劑〕。
7、常見問題 FAQ
Q:油石要裝幾條?
條數宜為奇數,目的是防振,偶數也能用。實際條數與斷面尺寸要依孔徑選,孔徑越大條數越多。另外珩磨軟材料選寬油石、硬材料選窄油石,珩磨鋼件要比珩磨鑄鐵窄一些。
Q:盲孔一定會有錐度嗎?
不一定,但它是先天傾向。成因是上下越程量不相等,而且空刀槽越短錐度越大。四種對策可以壓下來:磨耗補償頭、孔底延時、長短油石組合、改進油石結構。前提是機台換向誤差要在 0.5 mm 以內。
Q:珩磨液只要加得夠多就好嗎?
不夠。除了流量,還要與珩磨頭同時進入孔內才有沖洗力,而且必須淨化。不乾淨的珩磨液會堵塞油石、拉毛表面,嚴重時讓珩磨頭卡死。磁性分離只抓得到鐵屑,磨粒要靠紙質過濾。
Q:CBN 油石可以配水基珩磨液嗎?
不可以,會讓 CBN 產生水解。同樣地,樹脂結合劑的油石不能用鹼性切削液。這兩條是硬限制,不是效率取捨。
本文的參數為典型選用範圍,實際值受孔徑、材料、餘量與機台條件影響;選型與參數請以實際試件驗證。
最後更新:2026-10-24
本篇屬〈砂輪與磨床完整導讀:砂輪怎麼讀、怎麼裝、怎麼修,磨壞了怎麼查〉這條線,整條線該從哪讀到哪見該篇。









