
BTA 深孔鑽與噴射式雙管怎麼選:供液排屑、密封與工具機條件
深孔鑽削不是只有槍鑽一種做法。BTA 單管系統與噴射式雙管系統的差別,不只在孔徑範圍,而在供液排屑的走向、要不要密封環,以及你手上有沒有專用深孔鑽床。這篇把兩套系統的機制拆開比,並補上導向刃帶與現場預孔規則。
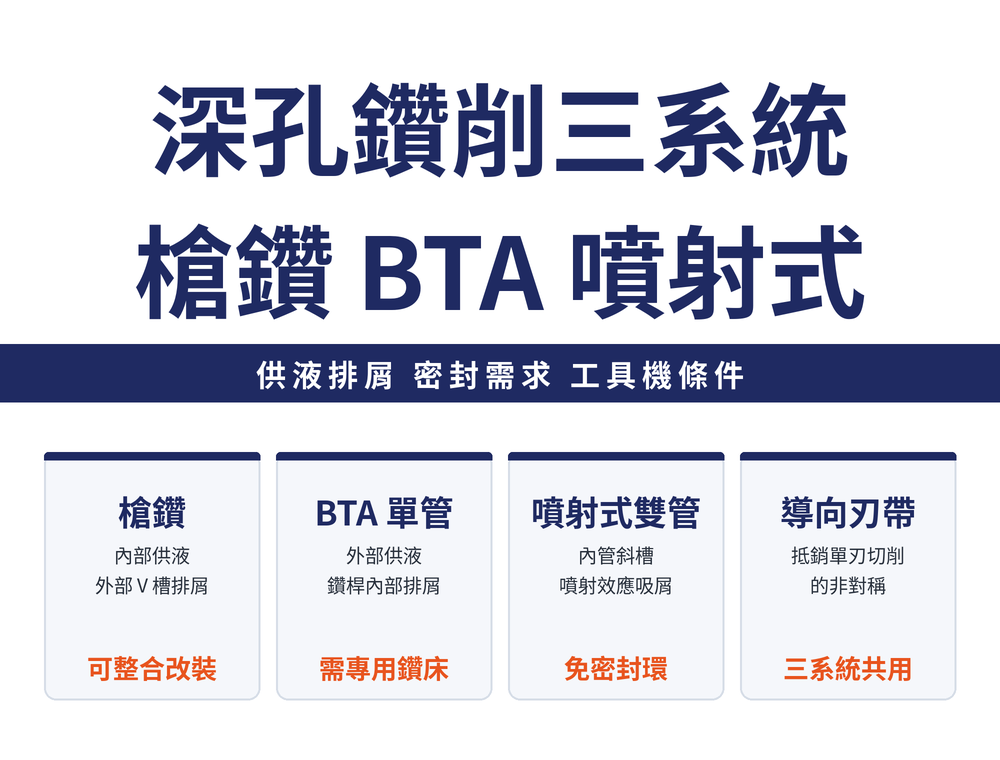
一、深孔鑽頭先天的兩個弱點
深孔鑽削通常指深徑比 20D 以上的加工,它是一套獨立的技術體系,不是「把麻花鑽加長」。三種方法怎麼分工,見深孔加工方法總覽。
先天弱點有兩個。第一,深孔鑽頭不是自定心刀具,起鑽方向靠自己控制不住。第二,直徑與長度比懸殊,徑向剛性天生偏低。這兩點決定了整套系統的設計重心都在「導引」與「支撐」,而不在切削本身。
做得好的話,深孔鑽出來的孔幾何品質明顯優於一般麻花鑽——圓度偏差可小於 4 µm,孔徑公差在建議條件下可達 IT8~IT9(依《ISCAR 深孔鑽削手冊》整理,屬原廠示例,實際以型錄或標準為準)。
二、BTA 單管系統:外部供液、內部排屑
BTA 是 Boring and Trepanning Association 的縮寫,又稱 STS(Single Tube System,單管系統),1940 年代開發,目的就是解決槍鑽的兩個缺陷:切屑會接觸孔壁而刮傷,以及扭矩承受能力偏低。
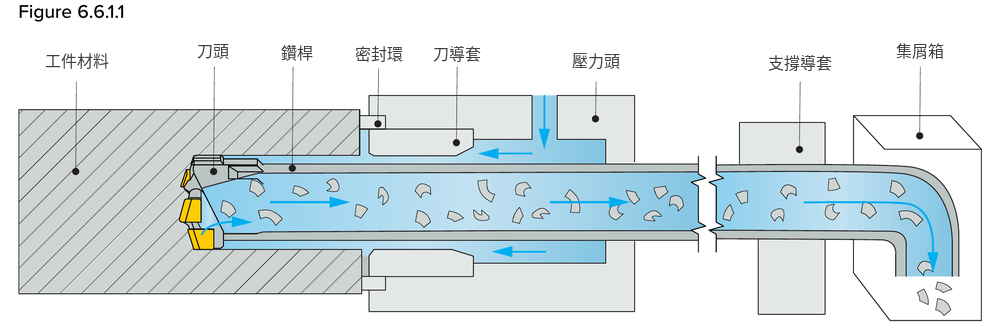
它的核心原理和槍鑽正好相反:槍鑽是內部供液、外部 V 槽排屑,BTA 則是外部供液、內部排屑。鑽桿直徑小於鑽頭直徑,在孔壁與鑽桿外徑之間形成環形間隙,也就是俗稱的「油室」;壓力頭把過濾後的高流量冷卻液直接導向切削刃,切屑則從鑽桿內部的孔道送往集屑箱。
代價是壓力頭與工件之間必須有專用密封環維持氣密,而且需要專用深孔鑽床。鑽頭以粗牙矩形螺紋快速鎖接於鑽桿,而鑽桿是整套系統中剛性最弱的環節——它的截面同時要兼顧最大剛性與供液排屑通道,本身就是一組妥協。
三、噴射式雙管系統:省掉密封環那一步
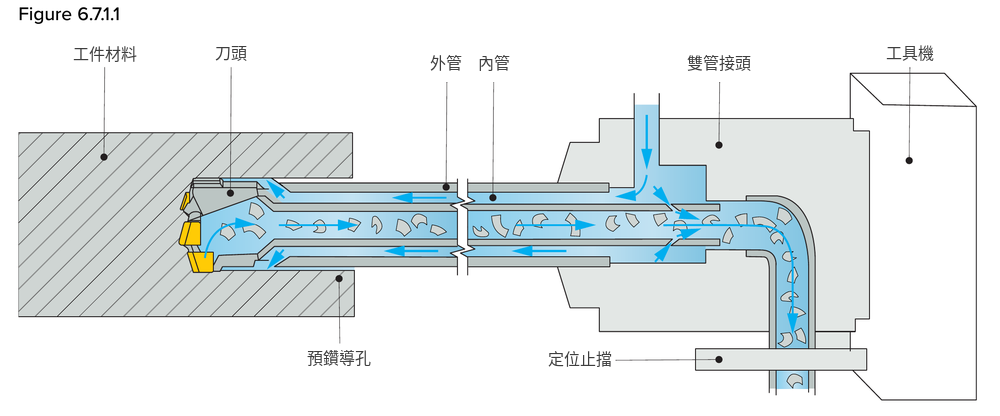
噴射式系統又稱 DTS(Double Tube System,雙管系統),1960 年代開發,鑽具由內外兩根管構成。
它最大的價值不在切削性能,而在不需要密封環:工件與刀具系統之間不必密封間隙,工具機設置與維護都大幅簡化,而且可以直接加裝在現有的加工中心、臥式搪床、車床或車削中心上,只需外加冷卻液泵送站,不必為它買一台專用深孔鑽床。
排屑靠的是噴射效應:小部分冷卻液從內管的斜向槽孔噴出,沿內管軸線流向出口端,把切削區的切屑吸走。所需的冷卻液壓力也低於單管系統。要注意的是,那些斜槽的位置不是隨意設計的——噴射鑽削的效率直接取決於斜槽的相對位置,這是選購時值得問清楚的一點。
另一個實務優勢:噴射式可以加工帶槽或斷續特徵的孔,例如曲軸、履帶板這類工件。
四、三套系統一次比較
| 系統 | 供液與排屑 | 要不要密封環 | 要不要專用工具機 |
|---|---|---|---|
| 槍鑽(ELB/SBL) | 內部供液、外部 V 槽排屑 | 不需要 | 建議專用,可整合改裝 |
| BTA(STS 單管) | 外部供液、內部排屑 | 需要專用密封環 | 需要專用深孔鑽床 |
| 噴射式(DTS 雙管) | 內管噴射效應吸走切屑 | 不需要 | 不需要,加裝泵送站即可 |
選型的關鍵不只是孔徑。真正該先問的是現場條件:有沒有專用深孔鑽床?能不能接受密封環帶來的設置複雜度?噴射式這套系統,本來就是為了「不想買專用工具機」這個現實約束而誕生的折衷方案。槍鑽的細節見槍鑽加工指南。
五、導向刃帶:三套系統共同依賴的元件
深孔鑽頭是單刃切削的非對稱設計,這個非對稱會直接影響表面粗糙度、孔徑精度與刀具壽命。導向刃帶就是用來抵銷它的。
常見做法是每支深孔鑽具配兩個導向刃帶,刃帶邊緣做雙倒角處理,讓它平順切入、減少早期磨損與孔面刮傷。刃帶尺寸依鑽頭直徑選配。
孔徑精度的一個規律:BTA/DTS 鑽頭中,捨棄式刀片型可達 IT10,硬焊刀尖型可達 IT9——硬焊式略優於捨棄式。這呼應了刀具領域的一般規律:整體式與硬焊式的精度通常優於捨棄式。
六、現場規則:導引、支撐與冷卻液
起鑽的方向控制有兩條路。專用深孔鑽床通常配刀導套,內徑等於鑽頭直徑;一般加工中心則常用預鑽導孔,鑽頭完全進入預孔後就能自我導引。
| 項目 | 建議值 |
|---|---|
| 刀導套/預孔與鑽頭的間隙 | 不超過 0.01 mm |
| 預孔底部形狀 | 平底優於 V 形底 |
| 支撐導套間距 | 不超過 30 倍直徑 |
| 孔深 20D~30D 時的預孔深度 | 8D~12D |
| 孔深 60D~80D 時的預孔深度 | 30D~40D |
| 冷卻液 | 油性優於乳化液 |
上表為《ISCAR 深孔鑽削手冊》的原廠示例值,實際請以所用刀具的型錄與工具機條件為準。V 形底之所以不建議,是因為錐面會讓鑽頭偏移、縮短壽命。另外兩條經驗:鑽頭長度應略長於所需孔深,好留出導引與支撐導套的空間;但在能達成的前提下盡量選最短的鑽頭,穩定性較好。條件允許時,從工件兩側對鑽也能有效降低跳動。
七、常見問題 FAQ
Q:BTA 和噴射式最關鍵的差別是什麼?
密封環。BTA 需要專用密封環與專用深孔鑽床,噴射式不需要密封,可加裝在現有工具機上。
Q:沒有專用深孔鑽床,還能做深孔嗎?
可以。噴射式雙管系統就是為此設計的,可加裝在加工中心、臥式搪床、車床或車削中心上,只需外加冷卻液泵送站。
Q:預孔底部為什麼不能磨成 V 形?
V 形底的錐面會讓深孔鑽頭在起鑽時偏移,也就是俗稱的走位,同時縮短刀具壽命。平底較佳。
Q:深孔鑽削為什麼建議用油性冷卻液?
深孔的排屑路徑長、潤滑需求高,油性冷卻液在這個場合的表現優於乳化液。
本篇屬〈鑽頭完整導讀:先看深徑比,再決定用哪一支、條件怎麼設〉這條線,整條線該從哪讀到哪見該篇。
發布日期:2026-08-25|最後更新:2026-08-25









