
帶鋸條切壞了怎麼查:五類故障與兩個可以直接量的基準
帶鋸切歪、切面粗、鋸條斷掉或崩齒,現場最常見的反應是換一條新鋸條。但這五類故障有兩個可以當場量的基準值,而且切削進給過大一項就佔了四類故障的共同要因。這篇按故障分五類列出要因與對策,並整理三組「同一個參數往兩個方向偏會得到兩種相反故障」的對照。
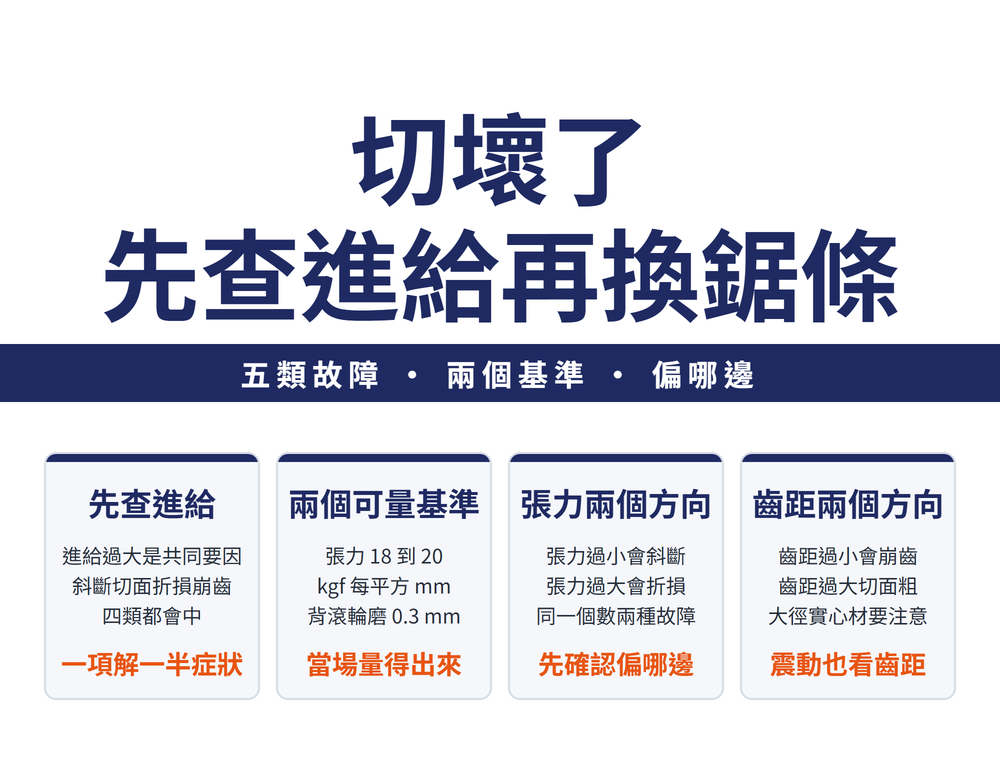
一、先查切削進給:四類故障的共同要因
五類故障的要因表攤開來看,有一項出現得特別頻繁——切削進給過大。
它同時是斜斷、切斷面粗糙、折損、崩齒四類的要因,只有震動噪音那一類沒有它。
📌 所以現場排查的第一步不是換鋸條,是先確認進給是不是給太大。這一項調對,可以同時解掉一半的症狀。另外提醒一個季節性因素:冬季油壓進給會變化,同樣的刻度未必是同樣的進給。
二、兩個可以當場量的基準,與三組「偏哪邊」
| 項目 | 基準值 | 牽涉哪類故障 |
|---|---|---|
| 鋸條張力 | 18~20 kgf/mm² | 過小→斜斷;過大→折損 |
| 背滾輪更換 | 磨耗 0.3 mm 以上即更換 | 折損 |
🔴 診斷時要先問「偏哪一邊」,不是「對不對」。有三組參數往兩個方向偏,會得到完全不同的故障:
| 參數 | 偏小的後果 | 偏大的後果 |
|---|---|---|
| 鋸條張力 | 斜斷 | 折損 |
| 齒距 | 崩齒(大徑實心材尤其明顯) | 切斷面粗糙、震動噪音大 |
| 切削進給 | — | 斜斷、切面粗、折損、崩齒都會 |
三、斜斷:切歪了
| 要因 | 對策 |
|---|---|
| 鋸條張力過小 | 調到 18~20 kgf/mm² |
| 側滾輪磨耗過大 | 更換,並檢查有無偏磨 |
| 導臂間隔過大 | 可動側導臂盡量靠近工件 |
| 切削進給過大 | 調整進給刻度 |
| 鋸條異常磨耗 | 調切削速度,或改用等級較高的刃部材質 |
| 鋸條側面接觸不規則 | 檢查側滾輪與導引嵌片,偏磨過大就換 |
| 工件夾持鬆動 | 確實固定,成捆切斷時特別注意 |
四、切斷面粗糙
| 要因 | 對策 |
|---|---|
| 鋸條齒距過大 | 換成適當齒距,或把進給調小 |
| 切削進給過大 | 調整進給 |
| 鋸條異常磨耗 | 改用等級較高的刃部材質 |
| 鋸床震動大 | 檢查導臂、帶輪等各部位有無鬆動與偏磨 |
齒距與齒形怎麼挑,見〈帶鋸條怎麼選:構造術語、齒距 TPI 與齒形對照〉。
五、折損:鋸條斷了
| 要因 | 對策 |
|---|---|
| 切削進給過大 | 調整進給(冬季油壓進給變化要注意) |
| 鋸條張力過大 | 調到 18~20 kgf/mm² |
| 導引嵌片鬆動 | 檢查兩臂嵌片,調整鬆動與傾斜 |
| 工件夾持鬆動 | 確實固定 |
| 背滾輪磨耗過大 | 磨到 0.3 mm 以上就更換 |
| 鋸條齒底或背部出現裂紋 | 裂紋一旦出現即為斷裂起點 |
| 分齒被磨蹭掉 | 可動側導臂盡量靠近工件 |
| 鋸條壓痕傷多 | 檢查鋼絲刷磨耗與位置,清除帶輪內的切屑 |
六、崩齒:齒缺了
| 要因 | 對策 |
|---|---|
| 切削進給過大 | 調整進給 |
| 鋼絲刷功能不良 | 磨耗就換,位置不對就調 |
| 切削油劑不足 | 增量,並調整噴嘴位置 |
| 鋸條齒距過小 | 換齒距或減小進給(大徑實心材要注意) |
| 角材起切、轉角處刃口撞擊 | 齒距改小、把角材傾斜重新夾持,或減小進給(立柱式機台要注意) |
| 角材、柱材切完時切削長度急增 | 齒距改大或減小進給(鉸鏈式機台要注意) |
| 鋸條上下擺動大 | 檢查帶輪偏磨、導臂鬆動、鋸條對中 |
⚠ 崩齒這一類要連機台型式一起看。同樣是切角材,立柱式要防的是起切與轉角的撞擊(齒距改小),鉸鏈式要防的是切完瞬間切削長度急增(齒距改大)——兩者的處方方向剛好相反,弄錯機台型式會越調越糟。
七、震動與噪音大
| 要因 | 對策 |
|---|---|
| 切削速度過大 | 調到適當速度 |
| 鋸條磨耗過大 | 改用等級較高的刃部材質 |
| 鋸條齒距過大 | 齒距改小,或改用變齒距齒形 |
這一類是五類裡唯一不以進給為要因的,排查方向要換成速度與齒距。
八、夾持:形狀與束數決定夾法
夾持鬆動同時出現在斜斷與折損兩類的要因裡,值得單獨講。原則很直接:沒有依工件形狀與根數採用適當夾持,切削中工件就會移動,造成崩齒、折損等故障。
會有專屬夾法的工件形狀有九種:圓棒、六角棒、H 型鋼、管、方管、槽鋼、角鋼、C 型鋼、鋼軌,而且同一種形狀,單支切與一次切一到五支,夾法並不相同。
⚠ 具體夾法本篇不代為描述——形狀乘上根數是幾十種組合,寫錯一種就會讓人夾錯。請以機台或鋸條供應商提供的夾持對照圖為準。夾治具的原理背景可參考〈夾治具完整導讀:先定位再夾緊,夾持力怎麼算、動力怎麼給〉。
九、常見問題 FAQ
Q:鋸條老是切歪,是不是該換新的?
先量張力。斜斷的第一個要因是鋸條張力過小,基準是 18~20 kgf/mm²。接著依序查側滾輪有沒有磨耗偏磨、可動側導臂有沒有盡量靠近工件、進給是不是給太大、工件夾持有沒有鬆動。鋸條本身異常磨耗只是七個要因之一,一開始就換新鋸條,很可能下一條照樣切歪。
Q:齒距要改大還是改小?
看症狀往哪一邊偏。齒距過小會崩齒,大徑實心材尤其明顯;齒距過大則是切斷面粗糙、震動噪音大。同一個參數往兩個方向偏得到兩種相反的故障,所以先確認手上這條是偏大還偏小,再決定方向,不要憑「齒密一點比較細」這種印象調。
Q:為什麼同樣切角材,有的機台要把齒距改小、有的要改大?
因為兩種機台崩齒的時機不同。立柱式要防的是起切與轉角處的刃口撞擊,對策是齒距改小、把角材傾斜重新夾持;鉸鏈式要防的是角材或柱材快切完時切削長度急增,對策是齒距改大。兩者方向剛好相反,所以查崩齒時要先確認自己用的是哪一種機台。
Q:背滾輪什麼時候該換?
磨耗到 0.3 mm 以上就換。它是折損的八個要因之一,而且是少數可以直接量、不必憑手感判斷的一項。連同另一個可量的基準(鋸條張力 18~20 kgf/mm²),這兩個數字是排查折損時最先該確認的兩件事。
本篇屬〈加工製程完整導讀:先定基準再排工序,餘量、工時與乾切各有判準〉這條線,整條線該從哪讀到哪見該篇。
發布日期:2026-09-21|最後更新:2026-10-25









