
帶鋸條怎麼選:構造術語、齒距 TPI 與齒形對照
帶鋸條的型錄上只有幾個數字:寬度、厚度、齒距寫成 2/3 或 3/4。這篇先把鋸條十一個部位的名稱對上,說明分齒為什麼決定鋸得動鋸不動,再講定齒距與變齒距的差別其實是共振問題,最後給四種齒形的選用邏輯與寬分齒的使用時機。
一、先把部位名稱對上
選帶鋸條之前,型錄上那幾個字要先能對到實體。帶鋸條的十一個部位是:
| 中文 | 英文 | 是什麼 |
|---|---|---|
| 齒距 | Pitch | 齒與齒的間隔,型錄用每吋齒數表示 |
| 鋸條寬度 | Width | 鋸條的寬 |
| 鋸條厚度 | Thickness | 鋸條本體的厚 |
| 齒溝 | Gullet | 兩齒之間的凹槽,切屑暫存在這裡 |
| 齒溝深度 | Gullet depth | 齒溝的深,決定容屑空間 |
| 前刀面 | Cutting Face | 切屑流過的那一面 |
| 前角 | Rake Angle | 前刀面的傾斜角 |
| 刃角(楔角) | Wedge angle | 齒本身的夾角 |
| 背角 | Back angle | 齒背的角度 |
| 分齒寬 | Set Width | 鋸路的寬度,見第二節 |
| 左/右分齒量 | — | 齒往左、往右各偏多少 |
二、分齒:為什麼鋸得動
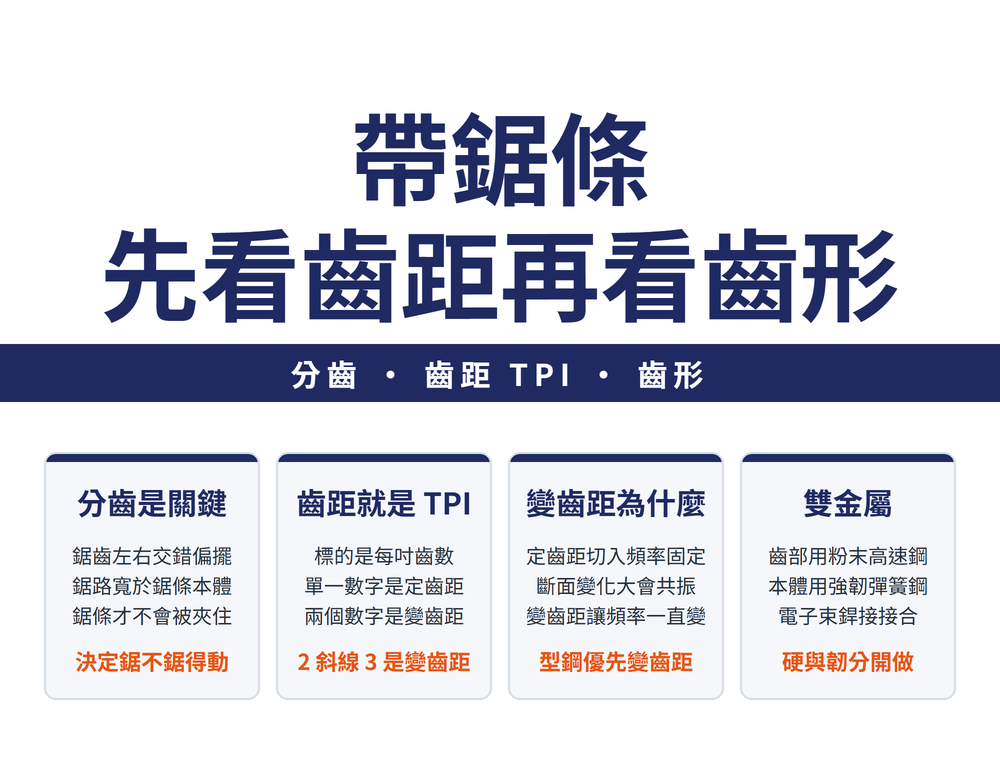
整張表裡最該先懂的是分齒。鋸齒並不是排在同一個平面上,而是左右交錯偏擺。
結果是鋸出來的鋸路比鋸條本體還寬,鋸條走在自己開出來的溝裡,兩側不會貼到工件。
🔑 這就是「為什麼鋸得動」的關鍵幾何。分齒不足或磨掉了,鋸路收窄、鋸條被工件夾住,接下來就是打滑、發熱、鋸條偏斜。切斷方式本身怎麼挑,見〈固定式切斷:五種切割方式怎麼選〉。
三、齒距就是 TPI:每吋幾齒
帶鋸條標示的齒距,指的是每一吋的齒數(TPI, teeth per inch)。
所以數字越大,齒越密、每齒切得越薄、齒溝也越小;數字越小,齒越疏、每齒吃得越深、容屑空間越大。
⚠ 看標示就能分辨是哪一型:單一數字(2、3、4)是定齒距;兩個數字(2/3、3/4、4/6)是變齒距。
四、定齒距與變齒距:差別是共振
| 型式 | 齒距怎麼排 | 標示 |
|---|---|---|
| 定齒距 | 齒距一定、齒間均勻 | 2、3、4 |
| 變齒距(VL) | 一個齒組內反覆出現不同齒距 | 2/3、3/4、4/6 |
變齒距的效果是:高速重切削、或切削長度變化大的型鋼切斷時,震動噪音較小,並消除切屑堵塞。
🔴 它存在的理由是破壞共振。定齒距在斷面劇烈變化的型鋼(H 型鋼、角鋼)上,每齒切入的頻率固定,容易把震動累積成共振,於是噪音大、切屑堵塞;變齒距讓切入頻率一直在變,共振累積不起來。
選型判準:切實心圓棒可以用定齒距;切型鋼、管材這種斷面變化大的,一律優先變齒距。
五、雙金屬:又要硬又要韌怎麼辦
帶鋸條有一個先天矛盾:齒要夠硬才切得動,本體要夠韌才不會在帶輪上繞斷。單一材料同時做到這兩件事並不現實。
雙金屬結構的解法是分開選材再接起來:
| 部位 | 材料 | 要的是什麼 |
|---|---|---|
| 齒部 | 高級粉末高速鋼或高級高速鋼 | 紅熱硬性,高溫下仍保持硬度 |
| 本體 | 強韌彈簧鋼 | 反覆繞過帶輪而不疲勞斷裂 |
兩者以電子束銲接強力接合。理解這個結構有個實務價值:鋸條的壽命有兩種終點——齒磨鈍,或本體疲勞斷裂。兩者的成因與對策完全不同。
六、齒形怎麼挑
| 適用對象 | 型式 | 齒形與特長 |
|---|---|---|
| 一般用途 | 無型式代號 | 通用齒形,從實心材到斷面不一的材料都適用 |
| 實心材專用 | H | 銳利刃口+大齒溝,高速切斷用:切削性好、排屑良好 |
| 實心材專用 | MD | 高低齒形+大小分散分齒,切面粗糙度低 |
| 異形材專用 | K/KS | 適合鋼構切斷的齒距齒形,耐崩刃、低震動低噪音 |
📌 H 與 MD 都標「實心材專用」,差別在你要快還是要面。H 走的是效率,MD 走的是切面品質;把 MD 拿去衝產量、或把 H 拿去要求切面,兩邊都會失望。
七、寬分齒(WT 形):鋸條被夾住的時候
還有一種分齒寬較寬的型式,代號 WT。它把鋸路開得更寬,代價是切削量變多、效率略降。
使用時機很明確:切斷型鋼時鋸條本體會被夾住的場合。判斷基準是 H 型鋼 600 以上這一級。
⚠ 注意這是對症用的型式,不是「更好的鋸條」——沒有夾條問題卻換上寬分齒,只是白白多切掉一些材料。整體製程怎麼排,見〈加工製程完整導讀:先定基準再排工序,餘量、工時與乾切各有判準〉。
八、常見問題 FAQ
Q:齒距寫「2/3」是什麼意思?
那是變齒距,不是分數。帶鋸條的齒距以每吋齒數(TPI)標示,單一數字如 2、3、4 代表定齒距;寫成兩個數字如 2/3、3/4、4/6,代表同一個齒組裡反覆出現兩種不同的齒距。看到斜線就知道手上這條是變齒距。
Q:切 H 型鋼該用定齒距還是變齒距?
變齒距。H 型鋼在鋸切過程中斷面寬度一直在變,定齒距的切入頻率固定,容易累積成共振,表現出來就是噪音大、切屑堵塞。變齒距讓切入頻率持續變化,共振起不來。判準是斷面變化大就用變齒距;實心圓棒這種斷面固定的才適合定齒距。
Q:分齒磨掉了會怎樣?
鋸路會收窄到接近鋸條本體厚度,鋸條兩側開始摩擦工件、被夾住,接著就是打滑、發熱與鋸條偏斜。分齒的功能就是讓鋸路寬於本體,鋸條才走得下去,所以分齒量是判斷鋸條還能不能用的重點之一,不是只看齒尖鈍不鈍。
Q:H 型和 MD 型都寫實心材專用,怎麼選?
看你要效率還是要切面。H 是銳利刃口加大齒溝,為高速切斷設計,切削性與排屑都好;MD 用高低齒形搭配大小分散的分齒,目標是切面粗糙度低。同樣切實心材,要衝產量選 H,下一道不想再修面選 MD。
鋸條切壞了要怎麼從切面反推原因,見〈帶鋸條切壞了怎麼查:五類故障與兩個可以直接量的基準〉。
本篇屬〈加工製程完整導讀:先定基準再排工序,餘量、工時與乾切各有判準〉這條線,整條線該從哪讀到哪見該篇。
發布日期:2026-09-21|最後更新:2026-10-25









