
購物車
會員中心
分類
所有文章
技術資訊導讀
今日工事
通用技術資訊
被加工材料技術資訊
刀具材料與塗層技術
銑刀技術資訊
鑽頭技術資訊
搪孔技術資訊
絲攻技術資訊
刀桿技術資訊
夾治具技術資訊
車削技術資訊
拋光研磨技術資訊
精密量測儀器技術資訊
CNC加工概論
工具機技術資訊
加工製程技術資訊
站體功能教學
技術資訊
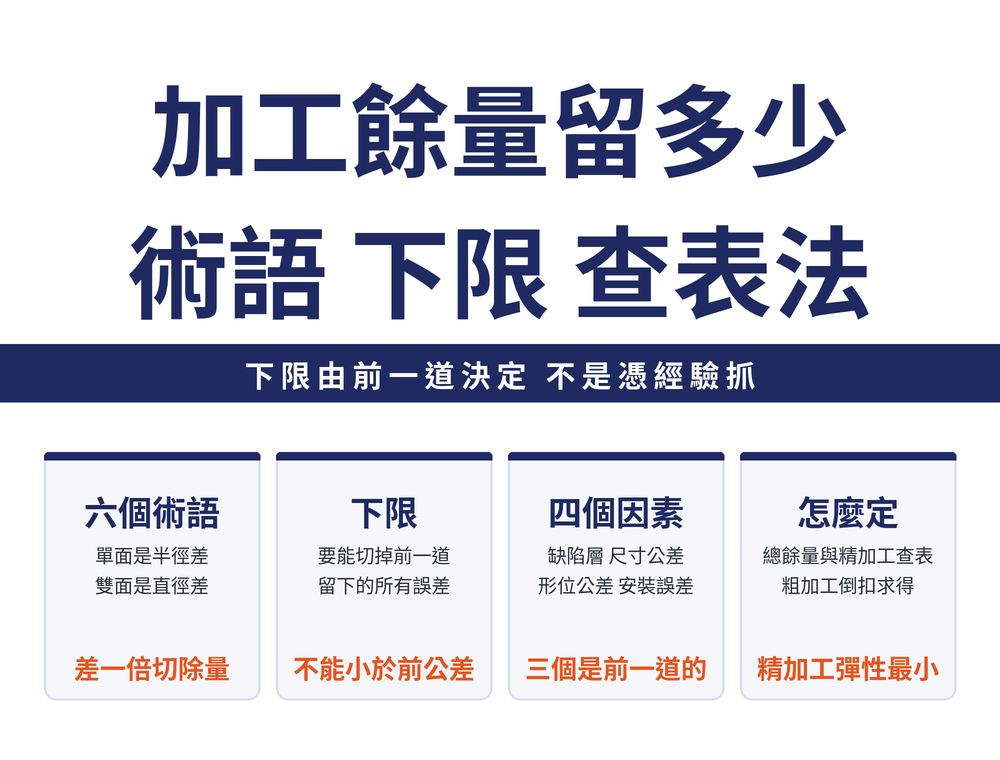
加工餘量留多少:六個術語、四個影響因素與查表法
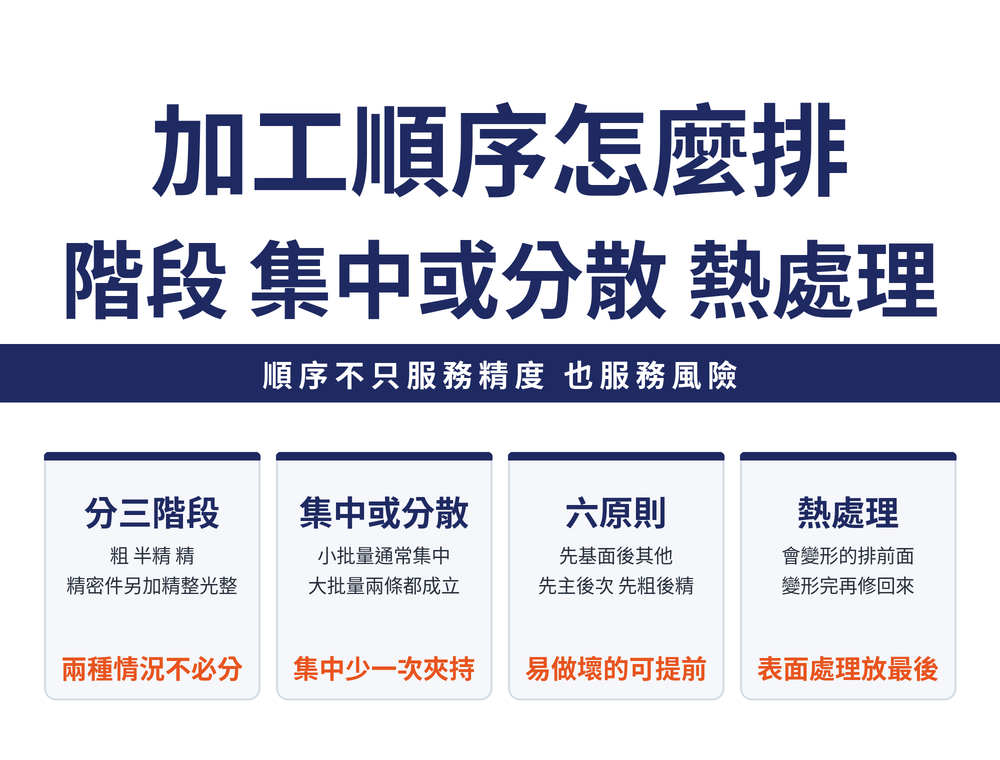
加工順序怎麼排:階段劃分、工序集中或分散、熱處理插在哪
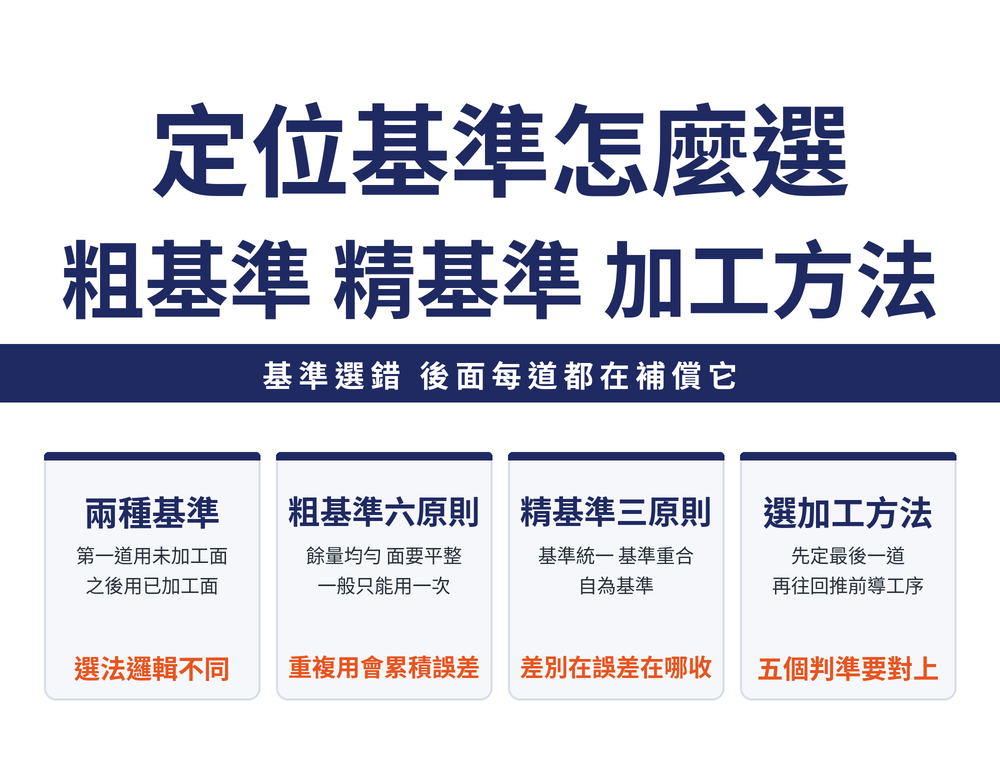
定位基準怎麼選:粗基準六原則、精基準四原則與加工方法五原則
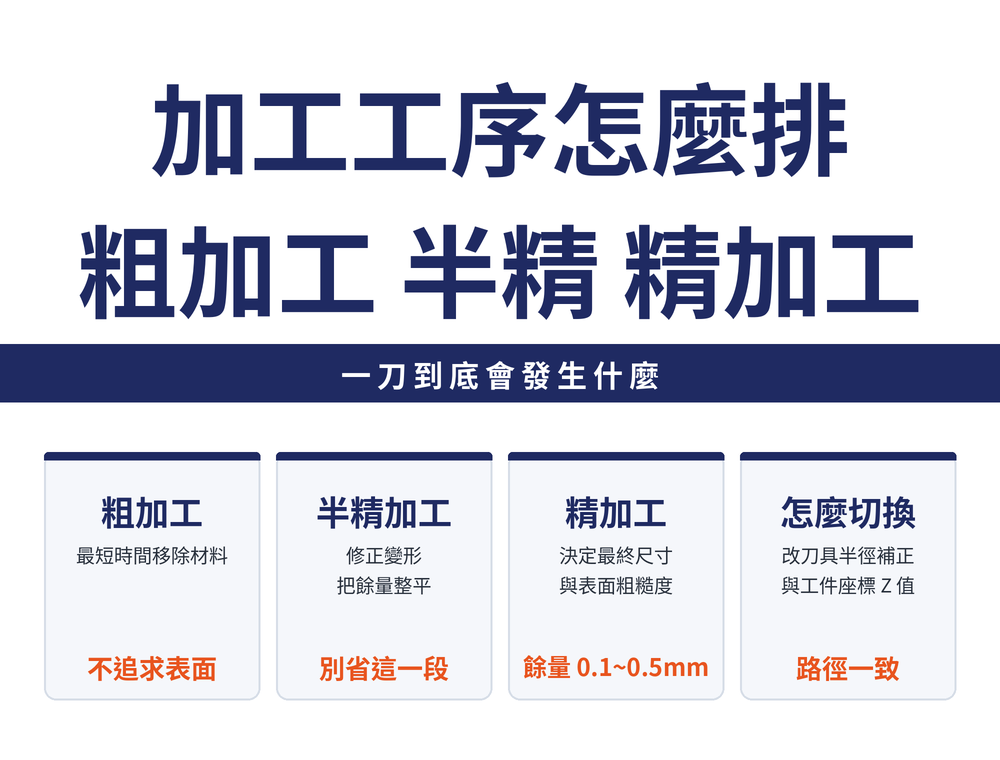
加工工序怎麼排:粗加工、半精加工到精加工
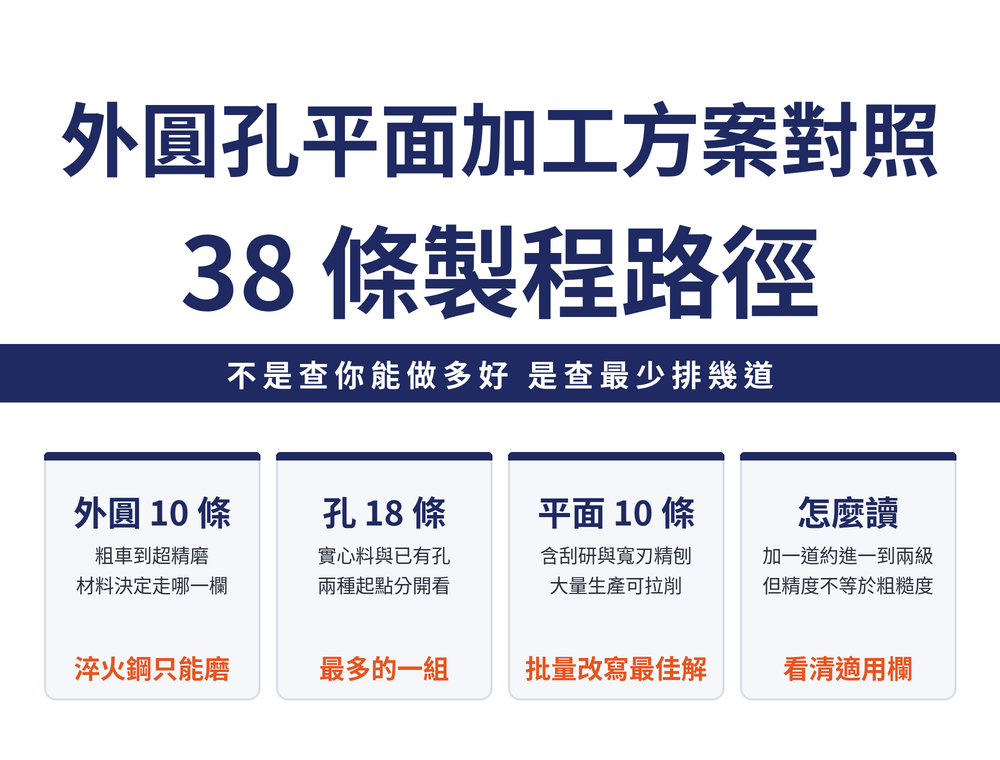
外圓、孔、平面的加工方案對照:38 條製程路徑怎麼挑
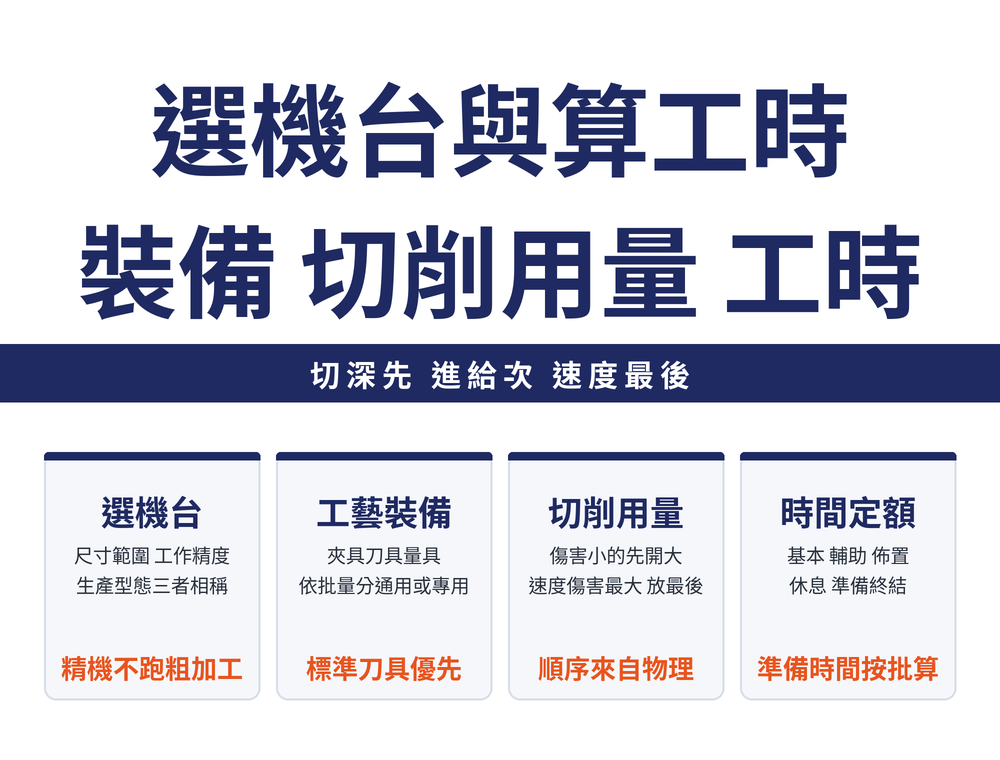
選機台與算工時:工藝裝備選擇、切削條件順序與時間定額
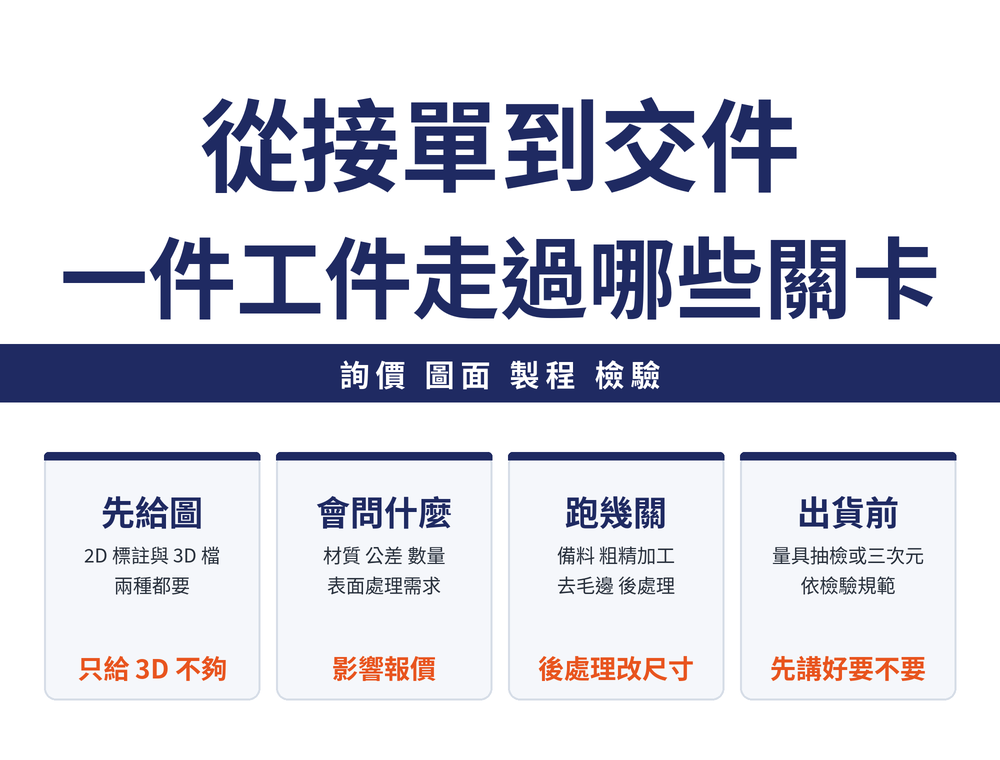
從接單到交件:一件工件走過哪些關卡
乾切削的代價:什麼場合不該乾切
靜電冷卻乾切削是什麼:離子化空氣的原理、適用材料與殘餘應力
切削加工通用工藝守則:加工前、夾持、加工中與加工後各要做什麼
熱處理件收回來不對怎麼判:硬度不均、變形,與放兩天才裂的那一種
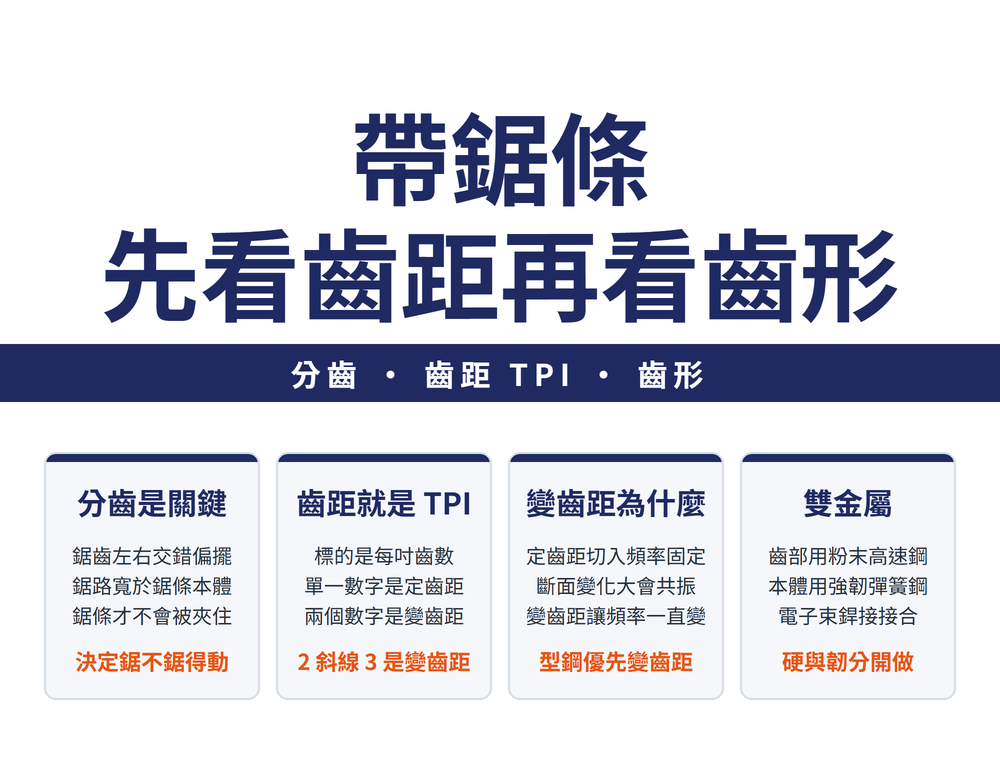
帶鋸條怎麼選:構造術語、齒距 TPI 與齒形對照
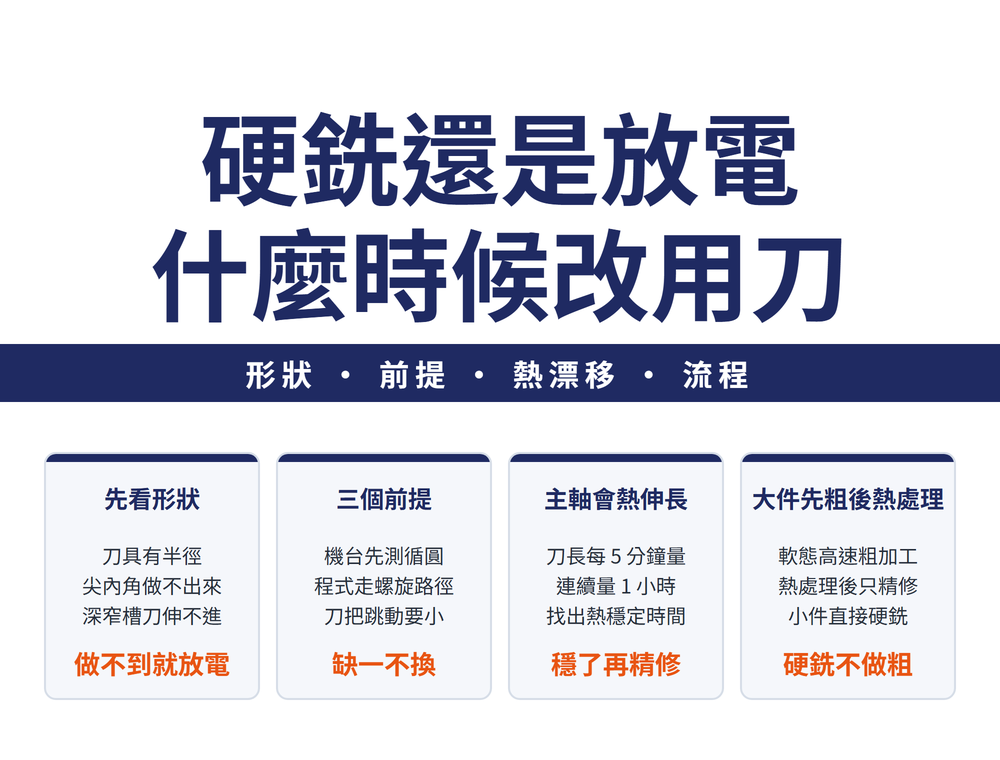
硬銑還是放電加工:模具精加工什麼時候改用刀
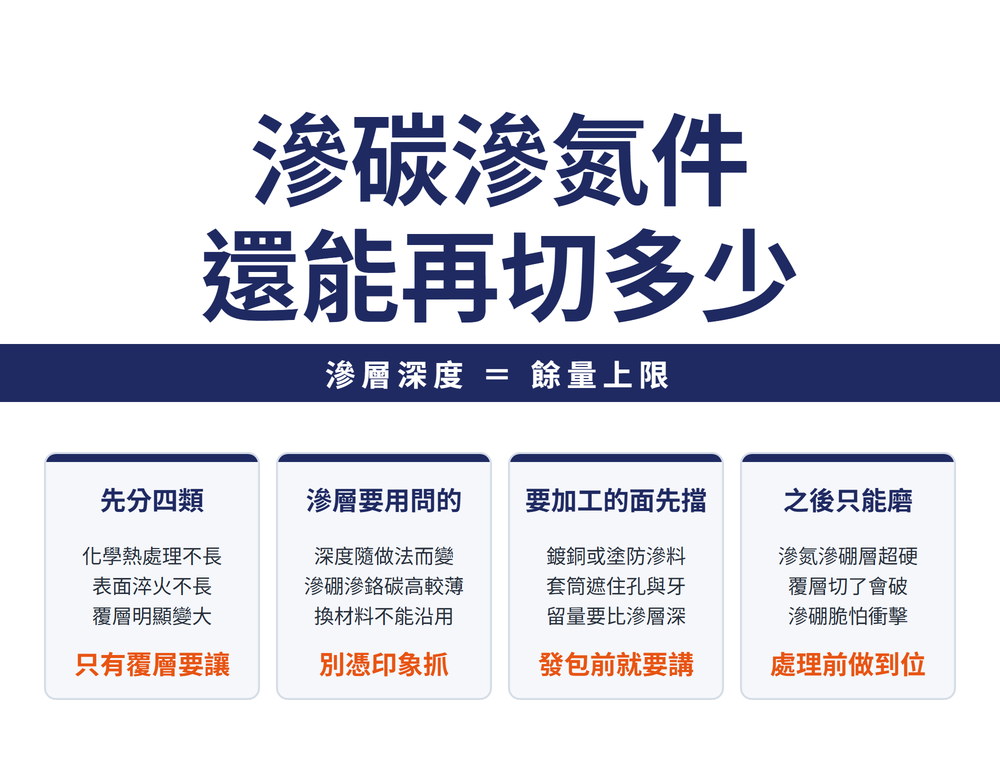
滲碳滲氮件還能再切多少:滲層就是餘量上限,磨穿了硬度就沒了
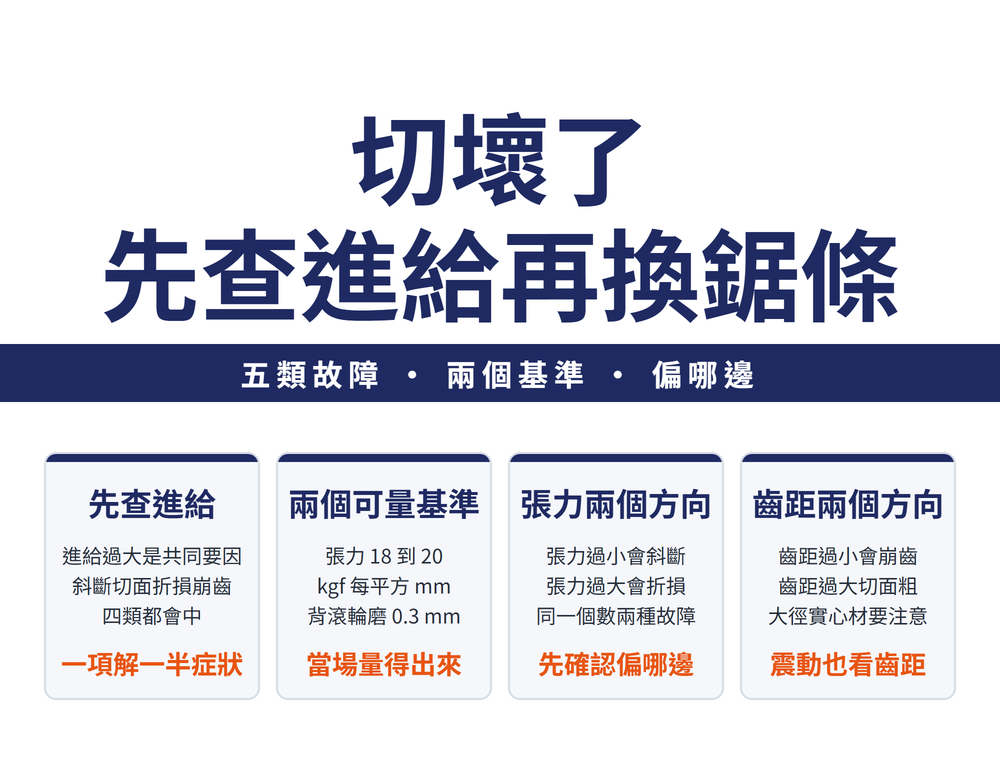
帶鋸條切壞了怎麼查:五類故障與兩個可以直接量的基準
1