
磨光完再拋光:磨光輪、拋光輪與拋光膏怎麼配
磨光是切削、拋光是壓平,兩道是前後工序不是同一件事。這篇把磨光輪與磨光帶怎麼選、圓周速度與磨料粒度怎麼查、拋光三級與三種拋光裝置怎麼分工,最後收在最常被問的一題:白、紅、綠三種拋光膏,客戶的材料該配哪一種。
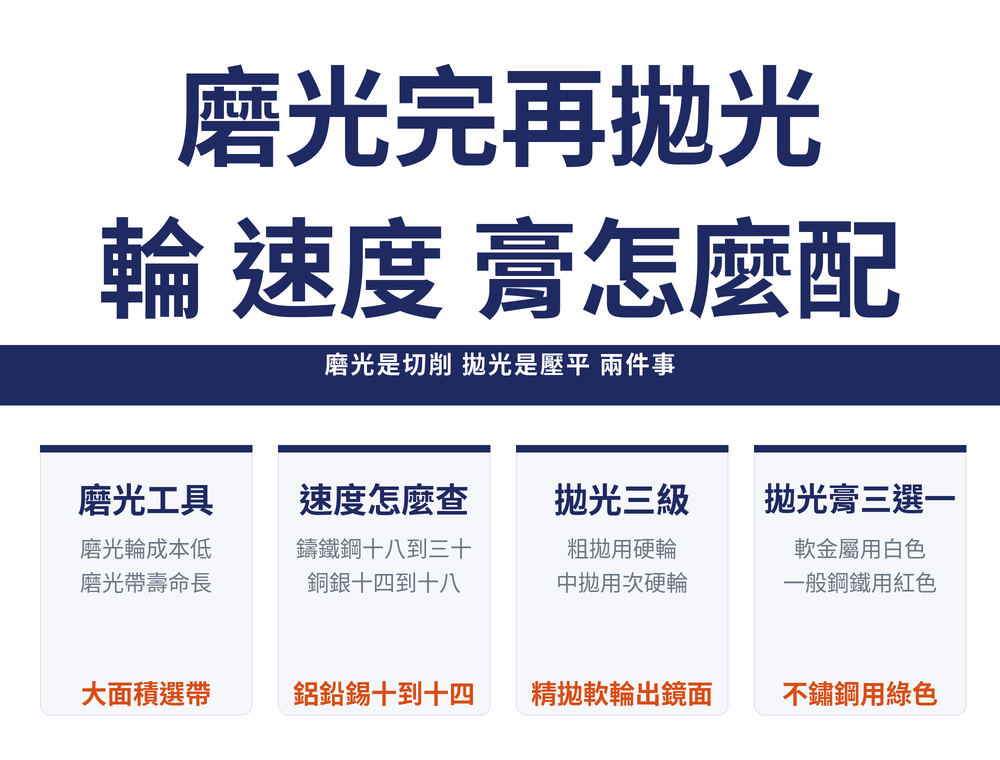
一、磨光和拋光不是同一件事
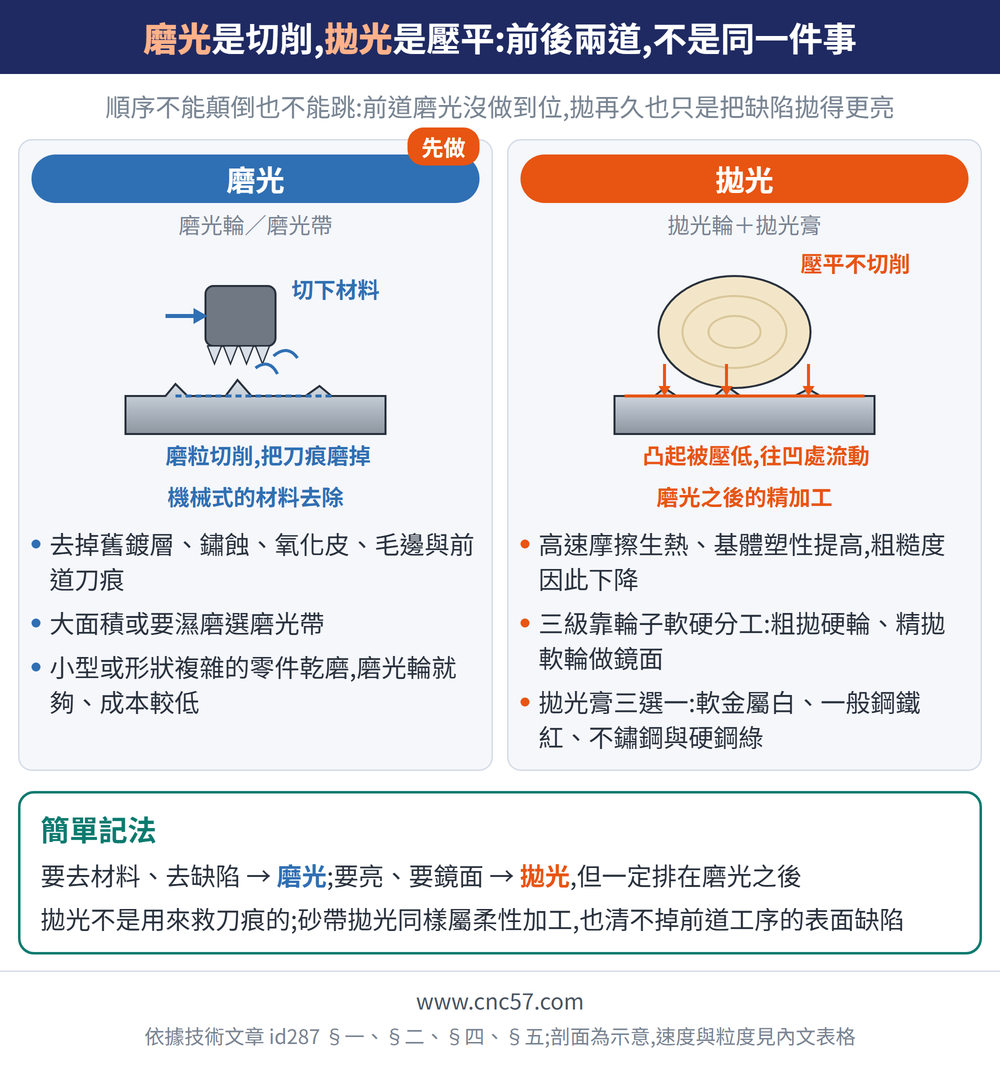
磨光靠磨粒切削,把舊鍍層、鏽蝕、氧化皮、毛邊與前道刀痕磨掉,是機械式的材料去除。拋光則是磨光之後的精加工:拋光輪高速旋轉,摩擦生熱使基體塑性提高,表面凸起被壓低、往凹處流動,粗糙度因此下降;拋光劑的化學成分同時與金屬反應加強效果。
順序不能顛倒也不能跳。拋光不是用來救刀痕的——它把表面壓平、不是把材料切掉。前道磨光沒做到位,拋再久也只是把缺陷拋得更亮。
二、磨光輪還是磨光帶
| 比較項 | 磨光輪 | 磨光帶 |
|---|---|---|
| 結構 | 棉布、特種紙、毛氈、呢絨線、皮革等圓片外包皮革心,壓製/膠合/縫合而成 | 襯底(1~3 層織物/紙/皮革)+粘接劑(樹脂或皮膠)+靜電植砂的磨料 |
| 分類 | 軟輪(基體軟,複雜形狀用)/硬輪(基體硬,簡單形狀用) | 依黏著劑:樹脂(耐水耐化學溶劑)/皮膠(不耐水,木材與非鐵金屬、塑膠)/皮膠加樹脂覆膠(耐潮不耐水,性價比最高) |
| 規格範圍 | 外徑 150~750mm、厚 6~150mm | 長 1.2~2.5m 以上、寬 100~200mm(小件 15~100mm) |
| 壽命與精度 | 較短 | 研磨面積大、散熱快,壽命較長;精度可達 ±0.005mm、平面度 0.001mm、Ra 0.8~0.2μm |
怎麼分:要磨大面積、或要濕磨(樹脂粘接可濕磨)→ 選磨光帶;小型或形狀複雜的零件一般乾磨 → 磨光輪就夠,成本較低。
三、圓周速度與磨料粒度怎麼查
圓周速度 v = πdn/60(v 為 m/s、d 為輪徑 m、n 為轉速 r/min)——加大輪徑或提高轉速都能提高圓周速度。選速原則:基體越硬、表面要求越高,速度越大,但過大會縮短磨輪壽命;形狀複雜或有色金屬(銅、鋅、鉛、鋁)要用較小速度。
| 基體材料 | 磨光圓周速度 | 拋光圓周速度 |
|---|---|---|
| 鑄鐵、鎳、鉻 | 18~30 m/s(含鋼) | 30~35 m/s |
| 鋼 | 18~30 m/s | 形狀複雜 20~25;形狀簡單 30~35 m/s |
| 銅及其合金、銀、鋅 | 14~18 m/s | 銅合金與銀 20~30 m/s |
| 鋁及其合金、鉛、錫、鋅 | 10~14 m/s | 18~25 m/s |
| 塑膠 | 10~15 m/s | 10~15 m/s(用白拋光膏) |
拋光輪圓周速度通常比磨光輪稍大,粗拋取較大、精拋取較小;直線進給一般 3~12 m/min。以上為典型範圍(單一來源),實際仍須依機台與零件調整。
磨料粒度看兩件事。依基材硬度:硬金屬選 120 目左右、中硬質金屬 180 目左右、軟質金屬 240 目左右(金屬越硬,粒度越粗、目數越小)。依加工階段:
| 階段 | 粒度(目) | 要做到什麼 |
|---|---|---|
| 粗磨 | 12~40 | 去除舊鍍層、嚴重鏽蝕、氧化皮與毛邊 |
| 中磨 | 50~150 | 磨去粗磨痕跡,為精磨作準備 |
| 精磨 | 180~360 | 磨出平滑表面,為鏡面拋光作準備 |
四、拋光三級與三種拋光裝置
拋光分三級,靠輪子的軟硬分工:粗拋用硬輪再降粗糙度;中拋用較軟的硬輪除去粗拋劃痕;精拋用軟輪做鏡面。材料跟著換——粗拋帆布、壓氈、軟木、皮革;半精拋棉布、毛氈;精拋細棉布與法蘭絨,越後段越軟、拋光劑保持性要求越高。
| 裝置 | 優點 | 限制與適用 |
|---|---|---|
| 彈性拋光輪 | 應用最廣,各種形狀皆可;輪緣敷 15%~30% 結合劑加 85%~70% 磨料,圓周速度 18~35 m/s | 通用型,常用棕剛玉、碳化矽、氧化鉻 |
| 鋼絲輪 | 結構簡單成本低;接觸壓力小、摩擦熱不顯著,不易燒傷退火變形;縫隙可儲存磨料、透風冷卻好,不需修磨、壽命長 | 適用 Ra 0.32μm、精度要求不高的外圓與內孔;不適用階梯軸頸;拋光前原始粗糙度應為 Ra 1.25~0.63μm |
| 砂帶拋光 | 切削路程長、幅寬大,效率高;磨粒分佈均勻不易堵塞;可加工曲面與成型面;換帶快 | ⚠ 屬柔性加工,不能清除前道工序的表面缺陷;對磨粒分佈、厚度與粘接要求高,成本較高 |
五、白、紅、綠:拋光膏三選一
| 拋光膏 | 主成分 | 特性 | 配什麼材料 |
|---|---|---|---|
| 白拋光膏 | 氧化鈣+少量氧化鎂+粘接劑 | 粒度小而不銳利;長期存放易風化變質,不要囤太多 | 較軟的金屬與塑膠:鎳、銅、鋁及其合金、鋅、有機玻璃、膠木 |
| 紅拋光膏 | 氧化鐵+氧化鋁+粘接劑 | 硬度中等 | 一般鋼鐵零件拋光;鋁、鉛、鋅、銅的粗拋光 |
| 綠拋光膏 | 氧化鉻+粘接劑 | 硬而銳利,切削能力最強 | 鉻層、鎳層、不鏽鋼與高硬度合金鋼 |
一句話記法:軟金屬白、一般鋼鐵紅、不鏽鋼與硬鋼綠。不必記成分——三種顏色就是三個硬度層級。
拋光液是同樣的磨料改成液態(以油或水乳液代替固態粘接劑),用泵或供料箱噴到輪上。優勢是連續供給、輪子磨損低、殘留少,適合大量生產;拋光膏則適合人工與小批量。液中拋光的氧化鉻須經 5~10 層細紗布過濾,含雜質會造成小白點、劃圈、橘皮。
六、潤滑劑:勤加少加,別用低閃點的
磨光輪用動物油、脂肪酸、蠟製的潤滑膏(熔點較高),也可用拋光膏代替,能延長壽命、防止軟金屬黏在磨粒上;磨光帶則用稀油(防黏防堵)或稠油(降粗糙度、散熱)。共同原則是勤加少加;更不能用閃點太低的潤滑劑,以免著火。
要先選對磨粒種類,見〈磨料怎麼選〉;砂帶用在去除量較大的場合時,接觸輪與參數怎麼配見〈砂帶研磨怎麼用〉。
七、常見問題 FAQ
Q:不鏽鋼要用哪一種拋光膏?
綠拋光膏。主成分是氧化鉻,是三種裡唯一「硬而銳利」的,適用鉻層、鎳層、不鏽鋼與高硬度合金鋼。鋁、銅、鋅等軟金屬與塑膠用白拋光膏,一般鋼鐵零件用紅拋光膏。
Q:拋光可以省掉磨光那一道嗎?
不行。磨光是靠磨粒切削去除材料,拋光是把表面凸起壓低、向凹處流動。前道磨光沒把刀痕、鏽蝕、氧化皮去乾淨,拋光只會讓缺陷更明顯。砂帶拋光同樣屬柔性加工,不能清除前道工序的表面缺陷。
Q:磨光輪和磨光帶怎麼選?
大面積或需要濕磨選磨光帶,它研磨面積大、散熱快、壽命較長,精度可達 ±0.005mm;小型或形狀複雜的零件做一般乾磨,磨光輪成本較低就夠用。
Q:白拋光膏可以一次多買一點放著嗎?
不建議。白拋光膏長期存放容易風化變質,庫存要抓用量。紅、綠兩種沒有這項特別提醒。
本篇屬〈去毛邊與表面修飾完整導讀:手上那支怎麼選、什麼材料怎麼磨、大批量怎麼做〉這條線,整條線該從哪讀到哪見該篇。
發布日期:2026-08-16|最後更新:2026-08-16









