
鋸齒形螺紋是什麼:單向受力的動力傳送牙,美制與公制是兩套
三角牙兩側對稱,傳力時會產生徑向分力把螺帽撐開;鋸齒形螺紋把承載側做到接近垂直,徑向分力幾乎消失,所以千斤頂、壓床與射出機鎖模都用它。但市面資料常把兩套完全不同的系統都叫「鋸齒牙」:美制是 7°/45°、公制是 3°/30°,基本高度、間隙定義與牙底圓角全都不同。這篇把兩套排在一起,並指出角度標示順序會騙人的地方。
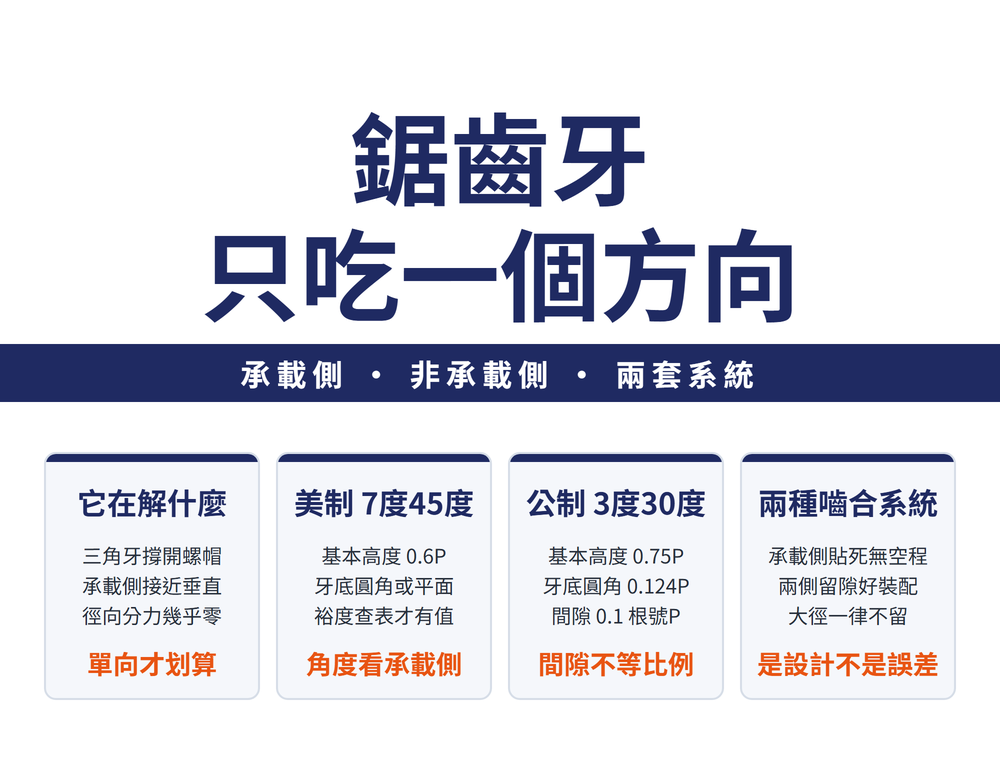
一、鋸齒形螺紋在解什麼問題
一般的三角牙兩側對稱,傳力時兩個牙側各產生一個徑向分力,合起來把螺帽往外撐。傳送動力的螺紋節距大、受力也大,這個撐開量就變成實際的問題。
鋸齒形螺紋(Buttress)的作法是把兩側做成不對稱:一側接近垂直,專門承受負載;另一側角度很大,只負責讓切屑排出與便於加工。
| 牙側 | 角度 | 它負責什麼 |
|---|---|---|
| 承載側 | 美制 7°、公制 3° | 接近垂直,徑向分力幾乎不產生 |
| 非承載側 | 美制 45°、公制 30° | 排屑與加工方便,不傳力 |
所以它是單向受力的動力傳送螺紋:千斤頂、壓床、射出機鎖模都是這個道理。裝反就沒有意義——負載會落在那個 45° 或 30° 的斜面上,徑向分力反而比三角牙還大。
二、三套常見鋸齒牙,角度的標示順序會騙人
| 系統 | 牙角標示 | 承載側是哪一個 |
|---|---|---|
| American Buttress(美國標準) | 7°/45° | 前面那個 7° |
| English Buttress(英式) | 7°/45° | 同上 |
| 公制鋸齒形螺紋 | 3°/30° | 前面那個 3° |
| Saw-tooth thread DIN 513 | 30°/3° | 後面那個 3°(順序相反) |
判準:看到兩個角度,先問哪一個是承載側,不要照書寫順序讀。 DIN 513 與公制鋸齒牙的角度其實是同一組,只是標示順序倒過來;照順序讀就會把承載側認成 30°,整個受力方向的判斷跟著錯。
三、公制系統:九條公式
d =公稱尺寸(大徑),P =節距。
| 符號 | 名稱 | 公式 |
|---|---|---|
| H₁ | 基本螺紋高度 | 0.75 P |
| h₃ | 外螺紋牙深 | H₁ + a_c = 0.867 77 P |
| a | 軸向間隙 | 0.1 √P(見第四節) |
| a_c | 徑向增量 | 0.117 77 P |
| w | 牙頂寬 | 0.263 84 P |
| e | 牙底寬 | w − a |
| R | 牙底圓角半徑 | 0.124 27 P |
| D₁ | 內螺紋小徑 | d − 2 H₁ = d − 1.5 P |
| d₃ | 外螺紋小徑 | d − 2 h₃ |
| d₂ = D₂ | 中徑 | d − 0.75 P |
四、軸向間隙是唯一不成比例的那一項
上表每一項都是「係數 × P」,只有軸向間隙 a 是 0.1 √P。意思是節距變大時,間隙不會等比例跟著變大。
| 節距 P | 軸向間隙 a | 佔 P 的比例 |
|---|---|---|
| 2 mm | 0.141 mm | 7.1% |
| 8 mm | 0.283 mm | 3.5% |
| 32 mm | 0.566 mm | 1.8% |
大節距的螺紋,間隙相對反而較緊。這是刻意的設計:間隙是為了容納加工誤差與塗裝,而那些誤差不隨節距等比例放大。把 a 當成比例值去外推,大節距會算出過大的間隙。
五、間隙留在哪一側,是設計選擇不是誤差
| 系統 | 間隙在哪 | 代價與適用 |
|---|---|---|
| 承載側貼合 | 只在小徑與非承載側 | 傳力無軸向空程;適合定位精度要求高、或會反向承載的場合 |
| 內螺紋系統 | 小徑與兩側牙腹都有 | 好裝配、容忍度高;換向時有空程 |
兩種系統的共同點比差異重要:大徑位置一律沒有間隙。 差別只在承載側要不要貼死。看到圖面標「內螺紋系統」,就是兩側都留隙的那一種。
⚠ 內螺紋系統的外螺紋牙頂截取量寫作 s = 0.3149 A₀,其中 A₀ 是外螺紋中徑的基本裕度。A₀ 屬查表值,本節未給出數字,所以這一式算不出具體結果——這是本節的界限,不是本文的取捨。
六、美制系統:兩種牙底型式
美國標準鋸齒牙的基本螺紋高度 h = 0.6 P,與公制的 0.75 P 不同。把牙型延伸成完整尖 V 時的高度則由承載側與非承載側的正切和決定:
H = P ÷ (tan 7° + tan 45°) = P ÷ 1.122785 = 0.890 64 P
| 型式 | 基本螺紋高度 | 牙底怎麼收 |
|---|---|---|
| 牙底為圓角 | h = 0.6 P | 半徑約 0.020 P;抗疲勞較佳 |
| 牙底為平面 | h = 0.6 P | 平面寬 S = 0.092 8 P;較好加工 |
兩種的 h 相同,差別只在牙底怎麼收。 選哪一種要看零件是承受交變負載還是以加工成本為主。
七、美制各徑怎麼算
D =公稱基本大徑,G =裕度,p =節距。下表是最大材質狀況(基本尺寸)這一欄。
| 符號 | 名稱 | 基本尺寸 |
|---|---|---|
| Dn | 內螺紋大徑 | D + 0.125 42 p |
| Ds | 外螺紋大徑 | D − G |
| En | 內螺紋有效徑 | D − h |
| Es | 外螺紋有效徑 | D − h − G |
| Ks | 外螺紋小徑 | D − 1.325 42 p − G |
| Kn | 內螺紋小徑 | D − 2h |
| hn = hs | 內/外螺紋高度 | 0.662 71 p |
| he | 嚙合深度 | h − 0.5 G |
表內的係數彼此扣得住:1.325 42 = 2h + 0.125 42,也就是外螺紋小徑比內螺紋小徑再低一個「內螺紋大徑的增量」,兩者對稱地讓出間隙。
⚠ 兩處界外要先講明。其一:G(裕度)與各項公差在此沒有給值,凡是式子裡含 G 的都算不出具體數字,必須另查裕度與公差數據表。其二:內螺紋小徑 Kn 在最小材質狀況欄的下標存疑——此格標的是「最小」,但同欄的內螺紋大徑與有效徑都標「最大」,方向一致往大走,只有它標「最小」卻也往大走。本文照錄不代為更改,要用這一格請以供應商型錄/標準/貴廠實測為準。
八、裕度 G 與中徑公差怎麼取
上一節那組式子裡,裕度 G 與中徑公差是要查表的兩個值。但整張表其實算得出來——二級配合的中徑公差,就是直徑增量加上節距增量:
二級中徑公差 = 0.002 × ∛D + 0.0173 × √p
(D = 大徑、p = 節距,單位皆為吋)
三個配合等級之間也有固定關係:一級約為二級的 1.5 倍、三級約為二級的三分之二,而外螺紋裕度 G 與三級的中徑公差逐格相同——同一個 G 會同時扣在外螺紋的大徑、中徑與小徑上。⚠ 這組倍率是把三張表擺在一起歸納出來的規律,不是標準寫明的條文,拿來估表上沒有的組合可以,正式驗收仍以標準查得的數值為準。
算一次:大徑 2 吋、每吋 8 牙
節距 p = 1/8 = 0.125 吋
直徑增量 = 0.002 × ∛2 = 0.00252
節距增量 = 0.0173 × √0.125 = 0.00612
二級中徑公差 ≈ 0.0086 吋,對應裕度 G = 0.0058 吋
把 G 代回上一節的式子,內外螺紋中徑最緊的時候仍留著 0.0058 吋的縫——裕度就是那道保證留下來的縫。
⚠ 這套數值出自 1957 年的版本,牙型輪廓沒有變,但公差與裕度是否修訂過無從由此判斷:實際加工與驗收請以現行 ASME B1.9 為準。
九、兩套系統的取捨
| 項目 | 公制 | 美國標準 |
|---|---|---|
| 牙角 | 3°/30° | 7°/45° |
| 基本螺紋高度 | H₁ = 0.75 P | h = 0.6 P |
| 外螺紋牙深 | 0.867 77 P | 0.662 71 P |
| 牙底圓角 | 0.124 27 P | 0.071 41 P(理論值) |
| 間隙怎麼表達 | 軸向間隙 a = 0.1 √P | 裕度 G(查表值) |
承載側 3° 比 7° 接近垂直,徑向分力較小、傳力效率較高,代價是牙根應力集中較嚴重——所以公制的牙底圓角幾乎是美制的兩倍。兩者是不同的取捨,不是誰比較好。
十、常見問題 FAQ
Q:鋸齒形螺紋可以雙向受力嗎?
不行,它的設計前提就是單向。承載側做到接近垂直(美制 7°、公制 3°)才幾乎不產生徑向分力;反方向受力時,負載落在 45° 或 30° 的非承載側,徑向分力反而比對稱的三角牙還大。需要雙向傳力請改用梯形牙或方牙。
Q:看到「30°/3°」和「3°/30°」是兩種不同的螺紋嗎?
不是,是同一組角度用不同順序標示。DIN 513 習慣寫成 30°/3°,公制鋸齒形螺紋的資料習慣寫成 3°/30°。承載側都是 3° 那一側。判斷方式不要看順序,要問哪一個角度靠近垂直——那個才是承受負載的面。
Q:為什麼軸向間隙用根號而不是比例?
因為間隙要容納的是加工誤差與塗裝厚度,而這些不會隨節距等比例放大。用 a = 0.1 √P 的結果是節距愈大、間隙佔節距的比例愈小:P=2 mm 時是 7.1%,P=32 mm 時只剩 1.8%。如果誤把它當比例值往大節距外推,會算出過大的間隙。
Q:牙底要選圓角還是平面?
兩種的基本螺紋高度相同,差別只在牙底怎麼收。圓角型抗疲勞較佳,適合承受交變負載的零件;平面型較好加工。美制圓角半徑約 0.020 P、平面寬約 0.092 8 P。公制系統的牙底圓角 R=0.124 27 P,幾乎是美制的兩倍,因為它的承載側更接近垂直、牙根應力集中較嚴重。
牙型的全景比較見〈螺紋牙型完整解析:60°三角牙、55°惠氏牙、梯形牙與圓形牙比較〉;各系統的標準與代號見〈螺紋種類總覽:內外徑、牙型角與標準〉;要車這種大節距單向牙時的進刀方式見〈螺紋加工進刀方式解析:徑向 vs 牙側進刀與修光刃應用〉。
發布日期:2026-09-19|最後更新:2026-09-24









