
緩進給研磨:什麼時候該一次磨到深,冷卻跟不上會怎樣
緩進給研磨是一種模式,不是一台機器:切深開大、工件走慢、一次或數次行程磨到尺寸。這篇講它換來什麼、什麼時候該用、砂輪要怎麼配,以及為什麼冷卻是這個模式真正的瓶頸——在冷卻條件不足的情況下硬套,結果是燒傷而不是效率。
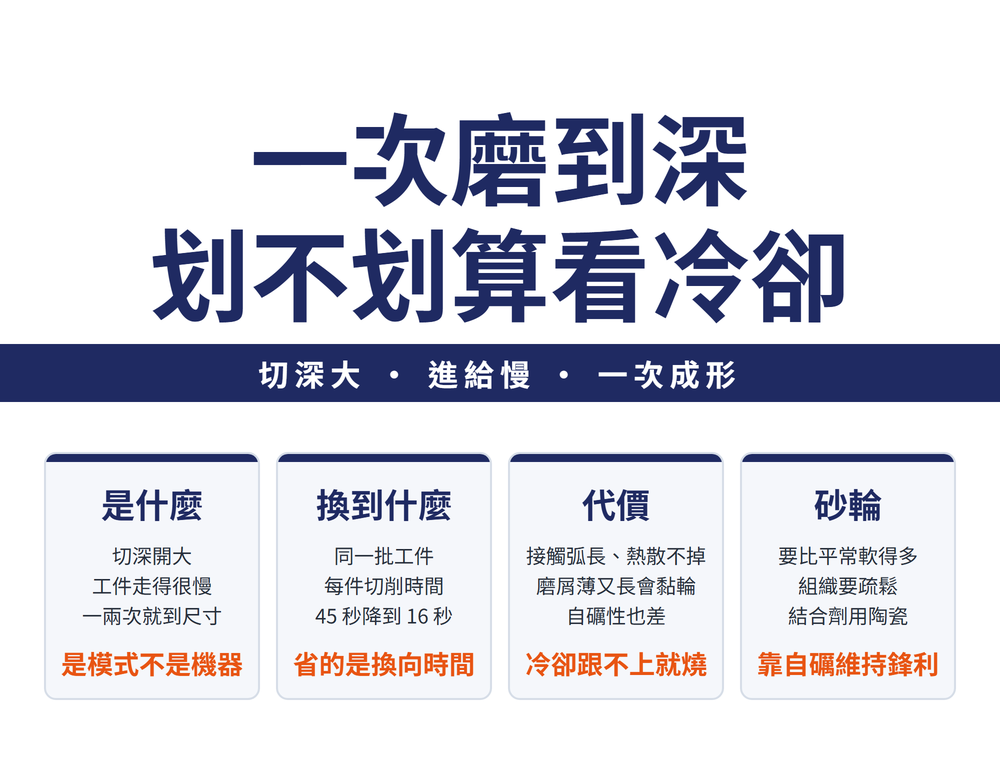
一、緩進給研磨是什麼:一次磨到深
一般研磨是切深很小、工件走得快,靠很多次行程慢慢磨掉餘量。切深小、工件走快這一端的砂輪與用量怎麼取,以高速研磨為例見〈高速研磨的砂輪與用量〉。緩進給研磨把這兩件事反過來:
| 項目 | 一般往復研磨 | 緩進給研磨 |
|---|---|---|
| 切深 | 很小(百分之幾 mm) | 1~30mm,約為一般研磨的百倍至千倍 |
| 工件進給速度 | 快 | 5~300 mm/min,很慢 |
| 行程次數 | 很多次 | 一次或數次就磨到尺寸 |
📌 它是一種「怎麼下刀」的模式,不是一台特定的機器。手動磨床要做成形研磨時,常常也是這個做法——把砂輪修成形、切深給足、工件慢慢推過去。所以判斷的重點不在「有沒有那台機器」,而在冷卻與砂輪跟不跟得上。
它能達到的精度約 2~5 μm、表面粗糙度 Ra 0.63~1.6 μm,加工效率約為一般研磨的 1~5 倍。
二、它換來什麼:同一批工件的時間差
有一組實測對照:往復與連續修整一次磨 12 件;緩進給一次 3 件、4 批共 188 秒,所以它的走刀次數是每批的次數:
| 方式 | 走刀次數 | 每件切削時間 | 砂輪修整總量 |
|---|---|---|---|
| 一般往復研磨 | 粗磨 120、精磨 26、無火花 4 | 45 秒 | 0.64mm |
| 緩進給研磨 | 粗磨 1、精磨 1 | 16 秒 | 0.32mm |
| 連續修整緩進給研磨 | 1(一次切全深) | 2.5 秒 | 0.28mm |
參考值,為單一組實測條件,不是通則。連續修整是指鑽石滾輪與砂輪始終保持接觸、邊磨邊修,砂輪永遠是鋒利的。
省下來的主要是換向與空磨的時間,不是切削本身變快。行程從一百多次變成一兩次,那些來回的加減速就全部消失了。
三、什麼時候該用,什麼時候不該用
| 適合 | 不適合 |
|---|---|
| 成形面與溝槽(砂輪修成形,一次成形) | 冷卻條件不足的場合——這是最主要的排除條件 |
| 高硬度、高韌性的難切削材料:耐熱合金鋼、不鏽鋼、高速鋼 | 單件、餘量很小的活(省不到換向時間) |
| 餘量大、型面精度要求高,想省掉前面的車、銑工序 | 工件本身怕熱、或散熱路徑很差 |
三個它天生的優點值得知道:①不受工件表面缺陷影響——氧化皮、鑄件白口層可以直接磨掉,精鑄或精鍛胚料能一次磨成形 ②接觸弧長使震動衰減,不容易產生研磨裂紋 ③砂輪磨鈍後只需修整周邊,主軸以徑向受力為主,工件兩端槽口不易出現喇叭形。
四、🔴 冷卻是這個模式真正的瓶頸
緩進給研磨有一個結構性的矛盾:砂輪與工件的接觸面積很大、接觸弧很長,所以
| 現象 | 後果 |
|---|---|
| 研磨熱大,而研磨液不容易進到研磨區 | 工件容易燒傷 |
| 磨屑又薄又長 | 容易堵塞、黏附在砂輪表面 |
| 單顆磨粒的研磨力小,自礪性差 | 砂輪不容易自己保持鋒利,鈍了就更熱 |
🔴 所以判斷「這台機能不能做緩進給」,先問的不是功率,是冷卻。這個模式需要高壓、大流量的研磨液,而且不只是澆在工件上——還要沖洗砂輪,把黏在上面的屑帶走。一般磨床的標準冷卻量往往不夠,這是硬套這個模式最常見的失敗原因:效率沒拿到,先燒了一批工件。
研磨液怎麼選、極壓添加劑要不要加,見〈研磨液怎麼選〉;真的燒傷了怎麼反查,見〈研磨出問題怎麼查〉。
五、砂輪要怎麼配:五個要點
砂輪的配法跟一般研磨差很多,方向幾乎都是「更軟、更鬆」:
| 項目 | 怎麼配 |
|---|---|
| 磨料 | 一般合金鋼用白色氧化鋁(WA)或氧化鋁(A);也可用 WA 與綠碳化矽混合。CBN 可顯著提高金屬切除率、減少熱損傷、延長壽命 |
| 粒度 | 一般 46~60;圓角小、精度高時可細些(一例用 80~100)。在滿足要求的前提下以粗為宜 |
| 硬度 | 🔴 要比一般砂輪軟得多——中軟到軟級。工件愈難加工就要愈軟,難加工材料甚至用超軟級。但磨高精度形面時,在不燒傷的前提下儘量選硬一點 |
| 結合劑 | 一般都用陶瓷結合劑 |
| 組織 | 金屬切除率高、產熱多,要用大氣孔或微氣孔的疏鬆組織,讓屑有地方走、液進得去 |
砂輪標示上這五欄怎麼讀,見〈看懂砂輪標示〉;各材料的一般用量區間見〈研磨用量怎麼查〉。
⚠ 常用組織號在 12~14 範圍內;磨料添加劑的化學式標示不清、未經確認,本篇不列。批量大、形狀複雜、精度要求高時,砂輪修整多用鑽石滾輪,形面精度保持得好、修整時間短。
六、精磨要順磨,導流板裝在末端
| 方向 | 會發生什麼 |
|---|---|
| 逆磨 | 研磨液不易進入研磨區;脫落的磨粒常被擠進工件表面,造成擦傷拉毛,粗糙度值變大 |
| 順磨 | 冷卻條件好,研磨液順利帶進研磨區,脫落磨粒被沖走不劃傷已加工面,粗糙度值較小 |
⇒ 平面緩進給精磨應採順磨,不宜逆磨。
📌 導流板要裝在工件末端,不是始端。順磨時始端還有待加工面可以自然導流,開始磨的時候研磨區液是夠的;磨到末端時研磨液才開始分流,所以要在那一端緊靠工件裝一片與工件形狀一致的導流板,免得液不足而燒傷。這件事很容易裝反,而裝反了就等於沒裝。
七、常見問題 FAQ
Q:緩進給研磨一定要專用機才能做嗎?
它是一種下刀模式——切深開大、工件走慢、一次成形,不是一台特定的機器。手動磨床做成形研磨時常常就是這個做法。真正的門檻不是機型,是冷卻夠不夠、砂輪配得對不對。
Q:切深開大了,為什麼反而比較不會有裂紋?
因為進給很慢,單顆磨粒的切削厚度反而薄、研磨力小;加上接觸弧長會讓震動衰減。但這不代表安全——熱的問題還在,燒傷仍然是它最主要的風險。
Q:砂輪為什麼要選得比平常軟?
因為單顆磨粒的研磨力小、自礪性差,砂輪不容易自己保持鋒利。選軟一點、組織鬆一點,鈍掉的磨粒比較容易脫落露出新刃,才不會愈磨愈熱。
Q:導流板裝在哪一端?
裝在工件末端。順磨時始端有待加工面可以自然導流,磨到末端研磨液才會分流,所以要在末端緊靠工件裝一片與工件形狀一致的導流板,防止該處液量不足而燒傷。
本篇屬〈砂輪與磨床完整導讀:砂輪怎麼讀、怎麼裝、怎麼修,磨壞了怎麼查〉這條線,整條線該從哪讀到哪見該篇。
發布日期:2026-09-17|最後更新:2026-10-24









