
研磨用量怎麼查:不鏽鋼、淬硬鋼、鈦合金各用多少
研磨參數不像車銑那樣有一條公式可算,多半是查表加現場修。這篇把常用的四類材料整理成速查:一般鋼件的通用區間、不鏽鋼三種組織、鎢鋼與淬硬高速鋼、超高強度鋼與鈦合金,每一類給砂輪速度、工件速度、粗精切深與推薦砂輪。
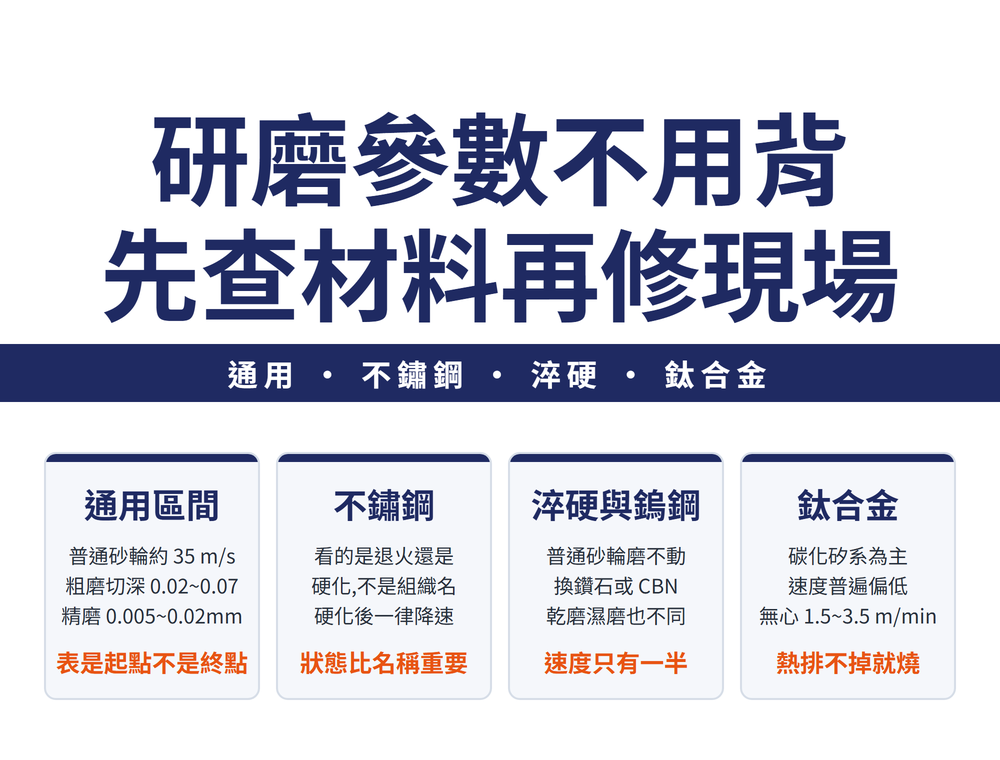
一、先有通用區間,再談材料差異
沒有特別材料要求時,這三組數字就是起點:
| 項目 | 一般 | 高精度/低粗糙度 |
|---|---|---|
| 砂輪速度 | 普通砂輪約 35 m/s;內圓 20~30、平面 20~35、外圓 35 以上 | 15~20 m/s |
| 工件速度 | 外圓 15~30、內圓 20~50、平面 17~30 m/min | 外圓 4~20、內圓 7~9、平面 15~20 m/min |
| 切深(徑向進給) | 粗磨 0.02~0.07mm;精磨 0.005~0.02mm | ≤ 0.0025mm |
兩個常被忽略的修正:外圓研磨時工件直徑越大、工件速度取越小;細長軸(長徑比超過 30)降到 5~9 m/min,曲軸這類本身不平衡的工件也要取小。磨床剛性好才可以往區間上緣走。
參考值。實際以砂輪標示的最高線速度、機台規格與試磨結果為準;超過標示速度絕對不行。
二、不鏽鋼:三種組織,退火與硬化後是兩套參數
不鏽鋼黏、導熱差,參數的關鍵不在組織名稱,而在它現在是退火態還是硬化態——硬化態一律降速、減切深。下表為普通磨料砂輪:
| 組織/狀態 | 方式 | 砂輪速度 | 工件速度 | 切深 粗/精 |
|---|---|---|---|---|
| 麻田散鐵 退火 | 平面 | 18~25 m/s | 15~25 m/min | 0.02~0.05/≤0.01mm |
| 麻田散鐵 淬火回火 | 平面 | 16~25 m/s | 14~16 m/min | 0.02~0.025/≤0.01mm |
| 沃斯田鐵 退火 | 外圓 | 20~30 m/s | 15~20 m/min | 0.02~0.05/≤0.01mm |
| 沃斯田鐵 冷拉 | 外圓 | 20~25 m/s | 14~16 m/min | 0.02~0.04/≤0.01mm |
| 肥粒鐵 退火 | 外圓 | 20~30 m/s | 15~20 m/min | 0.02~0.05/≤0.01mm |
| 麻田散鐵、沃斯田鐵 | 內圓 | 20~30 m/s(硬化後 20~25) | 20~45 m/min(硬化後 15~35) | 0.01/≤0.005mm |
砂輪選白色氧化鋁系(WA)或單晶系,46~60 號、J~L 硬度、陶瓷結合劑。改用 CBN 砂輪時,速度是另一套(資料只涵蓋淬火回火的麻田散鐵):平面粗磨 25~35、精磨 20 m/s,外圓 25~30 m/s,內圓 25~40 m/s。
三、鎢鋼與淬硬高速鋼:普通砂輪磨不動
這一類要換超硬磨料。鑽石砂輪磨鎢鋼時,速度取決於結合劑,而且乾磨與濕磨不同:
| 鑽石砂輪結合劑 | 乾磨 | 濕磨 |
|---|---|---|
| 金屬結合劑 | 12~18 m/s | 15~22 m/s |
| 樹脂結合劑 | 15~20 m/s | 18~25 m/s |
切深看鑽石粒度:粗粒(70/80~100/120)樹脂結合劑 0.01~0.015mm、金屬結合劑 0.01~0.025mm;細粒(120/140~200/230)樹脂 0.005~0.01mm、金屬 0.01~0.015mm。粒度越細,能吃的切深越小——這條比記住數字本身更有用。
🔴 鎢鋼研磨的速度區間比一般鋼件低得多(12~25 m/s 對上 35 m/s)。照一般鋼件的習慣開下去,砂輪耗損與工件裂紋都會跟著來。鑽石與 CBN 砂輪怎麼配,見〈鑽石還是 CBN 砂輪:磨料、結合劑、粒度濃度與形狀代號怎麼配〉。
四、超高強度鋼:溫度更高,而且會留下硬化層
超高強度鋼(如 300M)最麻煩的不是硬,是研磨溫度高又會產生硬化層。實測對照很能說明問題:一般中碳鋼在砂輪速度 35 m/s、切深 0.04mm 的乾磨條件下量到約 375 ℃;300M 鋼即使把速度降到 18 m/s、切深減半到 0.02mm,溫度仍達約 438 ℃。
更值得注意的是硬化層:
| 切深 ap | 硬化層深度(砂輪 31.4 m/s) | 硬化層深度(砂輪 15.7 m/s) |
|---|---|---|
| 0.01mm | 10 μm | 18 μm |
| 0.02mm | 20 μm | 20 μm |
| 0.03mm | 20 μm | 22 μm |
🔴 低速不一定比較安全——切深 0.01mm 時,砂輪降到一半速度反而讓硬化層從 10 μm 變成 18 μm。用 CBN 砂輪(硬度 50HRC 以上)做平面研磨的建議區間:濕磨 28~40 m/s、乾磨 20 m/s;工件速度 15~38 m/min;切深粗磨 0.025~0.05mm、精磨 ≤0.01mm。
五、鈦合金:碳化矽系為主,速度普遍偏低
鈦合金導熱差、化學活性高,參數普遍比鋼件低一截,而且α+β 型與 β 型兩套數字不同:
| 方式 | 砂輪速度(普通磨料) | 工件速度 | 切深 粗/精 |
|---|---|---|---|
| 平面 | α+β 15~20/β 15~18 m/s | 粗 15~20/精 8~14 m/min | 0.02~0.025/≤0.01mm |
| 外圓 | α+β 16~25/β 15~20 m/s | α+β 15~30/β 15~25 m/min | 0.02~0.025/≤0.01mm |
| 內圓 | α+β 18~25/β 18~22 m/s | α+β 20~35/β 15~25 m/min | 0.01/≤0.005mm |
| 無心 | α+β 20~25/β 18~25 m/s | 通過速度 1.5~3.5 m/min | 0.02~0.025/≤0.01mm |
砂輪選碳化矽系(C、GC),46~80 號、H~K 硬度、陶瓷結合劑。改 CBN 時速度反而提高到 30~40 m/s,平面與外圓的工件速度則要降。砂帶研磨鈦合金:粗磨用 GC 或鋯剛玉 50~80 號、精磨 GC 100~240 號,樹脂結合劑,砂帶速度 5~13 m/s。
六、這些表怎麼用:三條
① 表是起點不是終點。先取區間中值試磨,再依火花、聲音與量測結果修。
② 先動切深,再動速度。出現燒傷或裂紋時降切深最直接;速度動了會連帶改變表面與砂輪損耗。
③ 材料狀態比材料名稱重要。同一種不鏽鋼,退火與淬火回火是兩套參數。
參數對了還是出問題,照缺陷型態反查,見〈研磨出問題怎麼查〉;研磨液怎麼搭,見〈研磨液怎麼選〉。各節推薦的砂輪為什麼這樣配、換了材料或工序怎麼自己判斷,見〈砂輪的粒度、硬度、結合劑、組織怎麼選:先看工件,再看工序,最後拿缺陷反查〉。
七、常見問題 FAQ
Q:磨不鏽鋼要用什麼砂輪速度?
普通磨料砂輪大約 16~30 m/s,視方式與狀態而定:退火態可到 25~30,淬火回火或冷拉後降到 16~25。關鍵不是組織名稱,是它現在硬不硬。
Q:磨鎢鋼可以用一般氧化鋁砂輪嗎?
效率很差,應該用鑽石砂輪。而且速度要放低到 12~25 m/s,依結合劑與乾濕磨而定,不能照一般鋼件的 35 m/s 開。
Q:把砂輪速度降低,是不是就不會產生硬化層?
不一定。超高強度鋼的實測顯示,切深 0.01mm 時砂輪速度從 31.4 降到 15.7 m/s,硬化層反而由 10 μm 增為 18 μm。降速不是萬用解,要連切深一起看。
Q:鈦合金為什麼參數都比鋼件低?
鈦導熱差、化學活性高,熱量排不掉會集中在研磨區。所以砂輪速度多半落在 15~25 m/s,無心研磨的通過速度更只有 1.5~3.5 m/min。
本篇屬〈砂輪與磨床完整導讀:砂輪怎麼讀、怎麼裝、怎麼修,磨壞了怎麼查〉這條線,整條線該從哪讀到哪見該篇。
發布日期:2026-09-17|最後更新:2026-10-24









