
銑刀刃數與螺旋角怎麼選
挑銑刀時,齒數與螺旋角要一起決定,因為它們會互相牽動——動了一個,另一個的最佳值就跟著變。這篇幫你把順序理清楚:先看這道加工是開槽還是精修、工件是鋁還是鋼,據此決定刃數;再看你要優先拿到的是表面品質還是切削穩定,據此決定螺旋角。兩者各自的取捨與適用場合都做成對照表,看完你可以直接對著手上的加工條件挑。
銑刀選型的兩個核心因素
銑刀選型主要取決於兩大關鍵:齒數(Flute Count)與螺旋角(Helix Angle)。這兩者會影響加工面精度、切削阻力、排屑能力與刀具壽命。
齒數選擇:2 刃、3 刃、4 刃與 5 刃以上
| 齒數 | 特性 | 適用 |
|---|---|---|
| 2 刃銑刀 | 排屑能力佳、不易堵屑 | 槽加工,以及鋁與有色金屬 |
| 3 刃銑刀 | 排屑容易、表面粗糙度低;外徑較難直接量測 | 槽加工、側面加工、重切削精加工 |
| 4 刃銑刀 | 剛性高、加工面精度佳 | 精加工,以及鋼與鑄鐵 |
| 5 刃以上(細齒) | 容屑空間最小,剛性與表面品質再往上 | 精加工、淺切;不適合深槽開粗 |
刃數越多,容屑空間越小、剛性與表面品質越好,這是選刃數的核心取捨。要大量排屑的深槽與粗加工先看 2 刃或 3 刃;精加工與淺槽再往 4 刃以上走。
齒數對加工的影響
整體而言,多刃(4 刃)在精度、壽命與穩定性占優;少刃(2 刃)在排屑與再研磨占優。下表為齒數選擇的大致標準(◎:優 ○:良)。
| 條件 | 特性項目 | 2 枚刃 | 4 枚刃 |
|---|---|---|---|
| 強度 | 扭轉剛性 | ○ | ◎ |
| 彎曲剛性 | ○ | ◎ | |
| 加工面精度 | 粗糙度 | ○ | ◎ |
| 波浪紋 | ○ | ◎ | |
| 傾斜 | ○ | ◎ | |
| 壽命 | 每刃進給恆定・磨耗 | ○ | ◎ |
| 每刃進給恆定・折斷 | ○ | ◎ | |
| 各效率進給恆定・磨耗 | ○ | ◎ | |
| 各效率進給恆定・折斷 | ○ | ◎ | |
| 鐵屑處理性 | 鐵屑堵塞 | ◎ | ○ |
| 鐵屑排出性 | ◎ | ○ | |
| 再次研磨 | 外周 | ◎ | ○ |
| 底刃研磨 | ◎ | ○ | |
| 形狀修正 | 球形、錐形 | ◎ | ○ |
| 開孔 | 沉孔 | ◎ | ○ |
| 加工面粗糙度 | ◎ | ○ | |
| 孔的擴大 | ◎ | ○ | |
| 切削量 | 精加工切削 | ○ | ◎ |
| 輕切削 | ○ | ◎ | |
| 重切削 | ○ | ◎ | |
| 槽加工 | 鐵屑的排出 | ◎ | ○ |
| 槽的擴大、偏心 | ◎ | ○ | |
| 鍵槽切削 | ◎ | ○ | |
| 側面切削 | 加工面精度 | ○ | ◎ |
| 顫動、震動 | ◎ | ○ | |
| 被削材質 | 合金鋼 | ○ | ◎ |
| 鑄鐵 | ○ | ◎ | |
| 有色金屬 | ◎ | ○ | |
| 難削材 | ○ | ◎ |
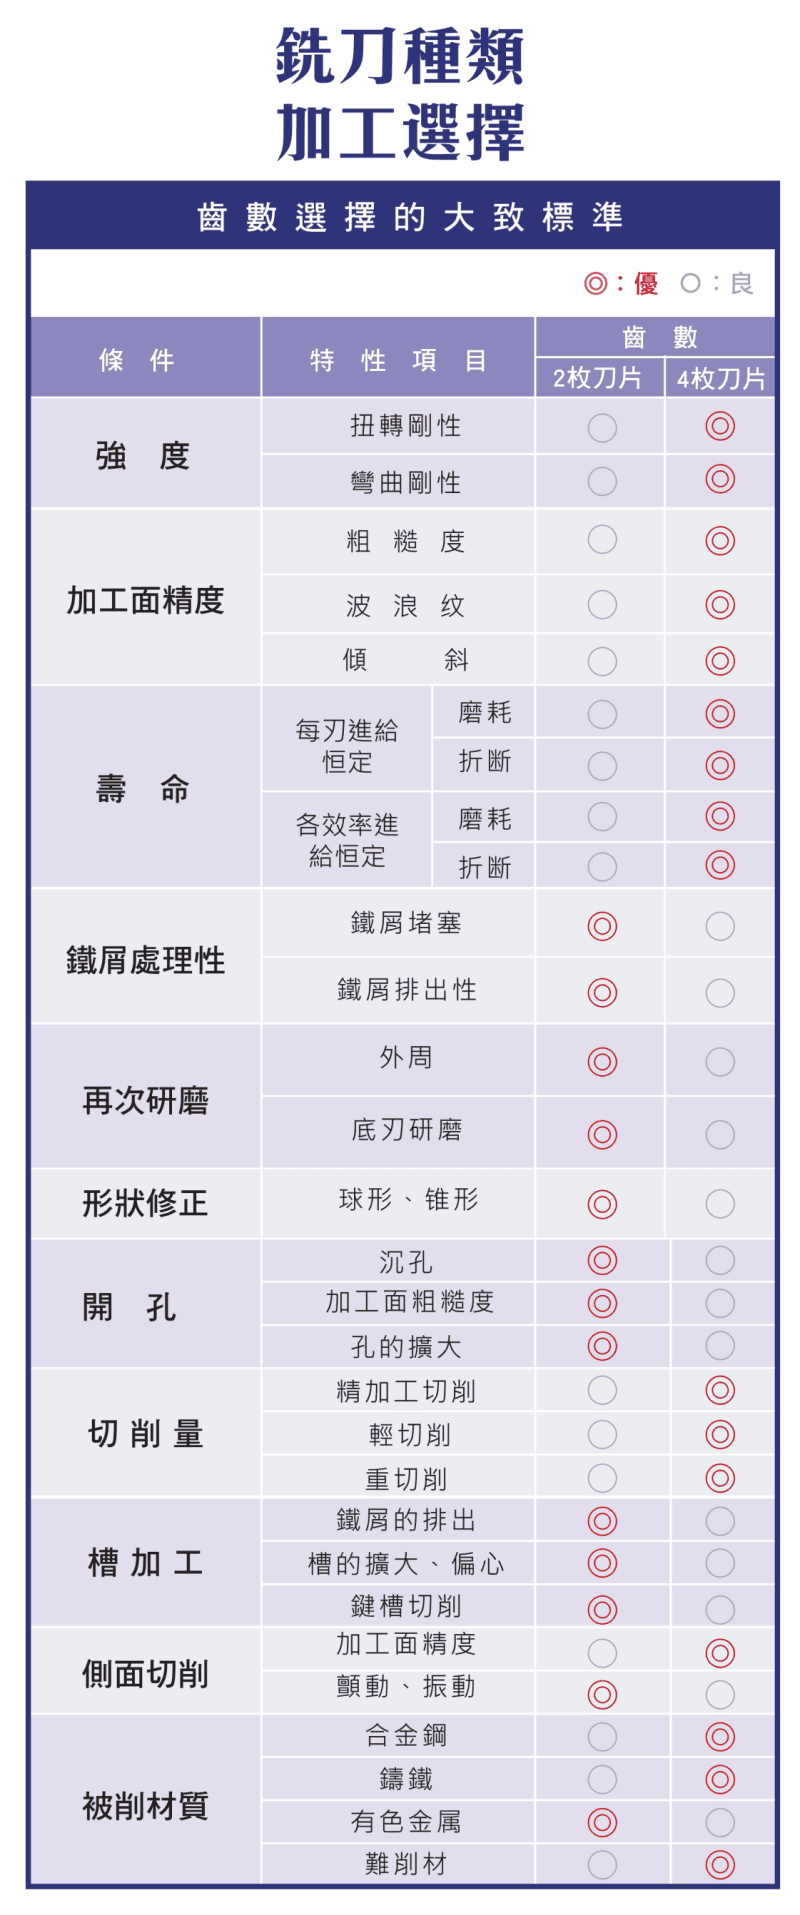
註:上表「切削量」項下的「重切削」評比,反映的是刀具剛性與抗崩刃能力(承受高負荷、不易崩刃),而非排屑順暢度;粗加工實務上仍建議優先選用少刃搭配強排屑設計,兩者評比角度不同、並不互相矛盾,應視加工目的(追求刀具耐用度/抗崩刃能力,或追求排屑順暢、避免堵屑)決定側重方向。
螺旋角選擇
| 螺旋角 | 特性 | 適用 |
|---|---|---|
| 低螺旋角 | 切削阻力大 | 適合硬材料 |
| 標準螺旋角 | 平衡切削性能 | 一般通用加工 |
| 高螺旋角 | 切削平順、排屑佳 | 適合鋁材 |
下表為螺旋角的選定大致標準(◎:優 ○:良 △:可)。
| 螺旋角區分 | 切削阻力 | 加工面精度 | 工具壽命 | 再次研磨 | |||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| 扭矩 | 彎曲 | 軸向力 | 粗糙度 | 波浪紋 | 傾斜 | 後面 | 外徑 | 折斷 | 外周 | 底刃 | |
| 低螺旋角 | ○ | ○ | ◎ | ○ | ◎ | ◎ | ○ | △ | ○ | ◎ | ◎ |
| 標準螺旋角 | ◎ | ◎ | ○ | ◎ | ○ | ○ | ◎ | ○ | ◎ | ◎ | ◎ |
| 高螺旋角 | ◎ | ◎ | △ | ◎ | △ | ○ | ◎ | ○ | ○ | ○ | ○ |
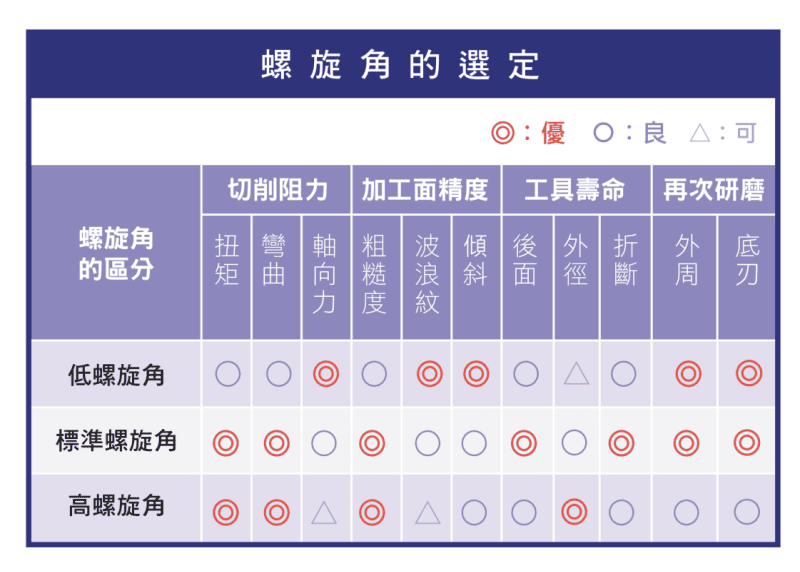
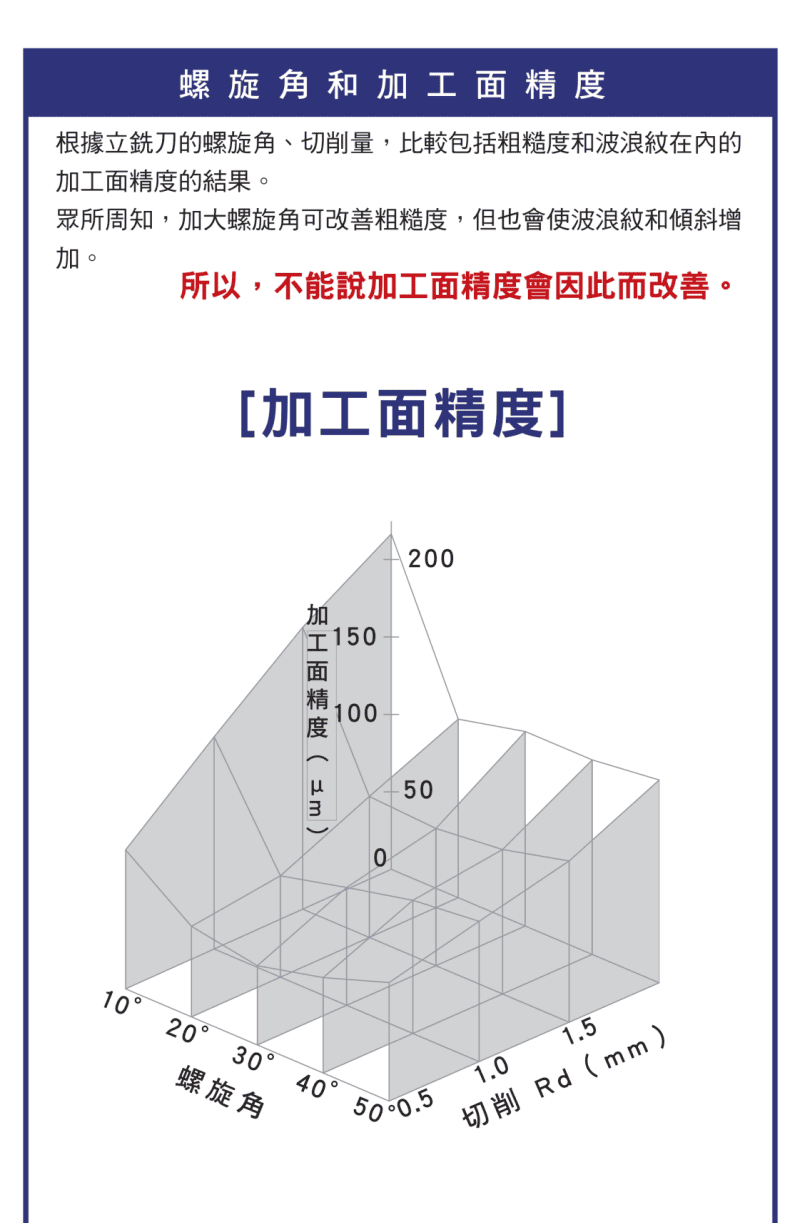
螺旋角與加工精度關係
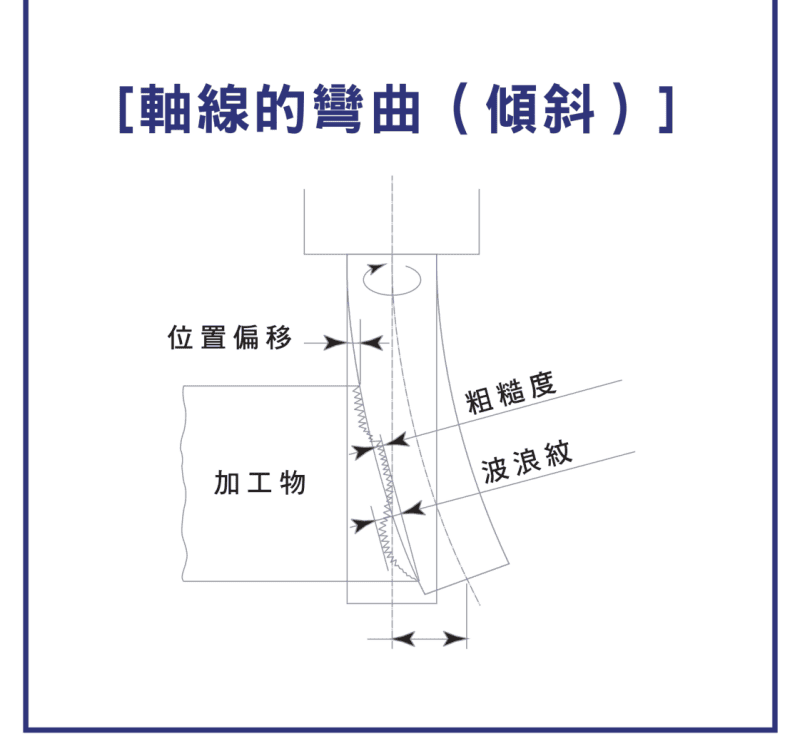
根據立銑刀的螺旋角與切削量,比較包含粗糙度與波浪紋在內的加工面精度結果可知:加大螺旋角可改善粗糙度,但同時會增加波浪紋與傾斜(軸線彎曲)。因此不能單純認定加工面精度會因螺旋角加大而改善。
結論:螺旋角並非越大越好,需依加工需求平衡選擇。
加工條件與刀具選擇建議
| 加工需求 | 建議選擇 |
|---|---|
| 槽加工 | 2 刃銑刀(排屑佳) |
| 側面加工 | 4 刃銑刀(精度佳) |
| 精加工 | 多刃 + 標準或高螺旋角 |
| 粗加工 | 少刃 + 強排屑設計 |
| 難削材料 | 低螺旋角 + 高剛性 |
| 鋁材加工 | 高螺旋角 + 少刃 |
齒數會影響切削條件計算中的刀具係數,延伸閱讀〈立銑刀切削條件計算指南〉;欲了解螺旋角、刃帶等結構名稱,請見〈立銑刀各部位名稱解析〉。
常見問題 FAQ
2 刃和 4 刃銑刀怎麼選?
2 刃排屑佳、不易堵屑,適合槽加工與鋁、有色金屬;4 刃剛性高、精度佳,適合精加工與鋼、鑄鐵。
螺旋角越大越好嗎?
不是。加大螺旋角可改善粗糙度,但會增加波浪紋與傾斜(軸線彎曲),需依加工需求平衡選擇。
精加工該用幾刃、什麼螺旋角?
精加工建議多刃(4 刃以上)搭配標準或高螺旋角,以兼顧加工精度與表面品質。
難削材料怎麼選刀?
難削材建議低螺旋角加高剛性刀具,以承受較大切削阻力、降低崩刃風險。
本主題的完整導讀見〈刀具壽命與磨耗完整導讀〉與〈排屑控制完整導讀〉。
看完還是不確定選哪一支?
銑刀規格齊全,可依材質、規格與塗層篩選。
或加 LINE 告訴我們你要加工什麼材料,我們幫你挑。
一次要的量大?把數量與需要的交期一起說,我們直接報價。
本篇屬〈立銑刀完整導讀:先認刀、再選刀與設條件,刀路是另外一條線〉這條線,整條線該從哪讀到哪見該篇。
發布日期:2026-03-18|最後更新:2026-10-19









