
鑽孔內冷卻要看流量,不是看壓力:壓力調太高反而更排不掉屑
把壓力開到最大不會得到最大流量,超過系統上限時洩壓閥會打開,實際流量反而變小,而壓力表看起來完全正常。本文說明壓力與流量的兩條關係式、兩個最常搞反的觀念,以及為什麼「高壓冷卻是幾 bar」這句話沒有標準答案。
先講那個反直覺的結論
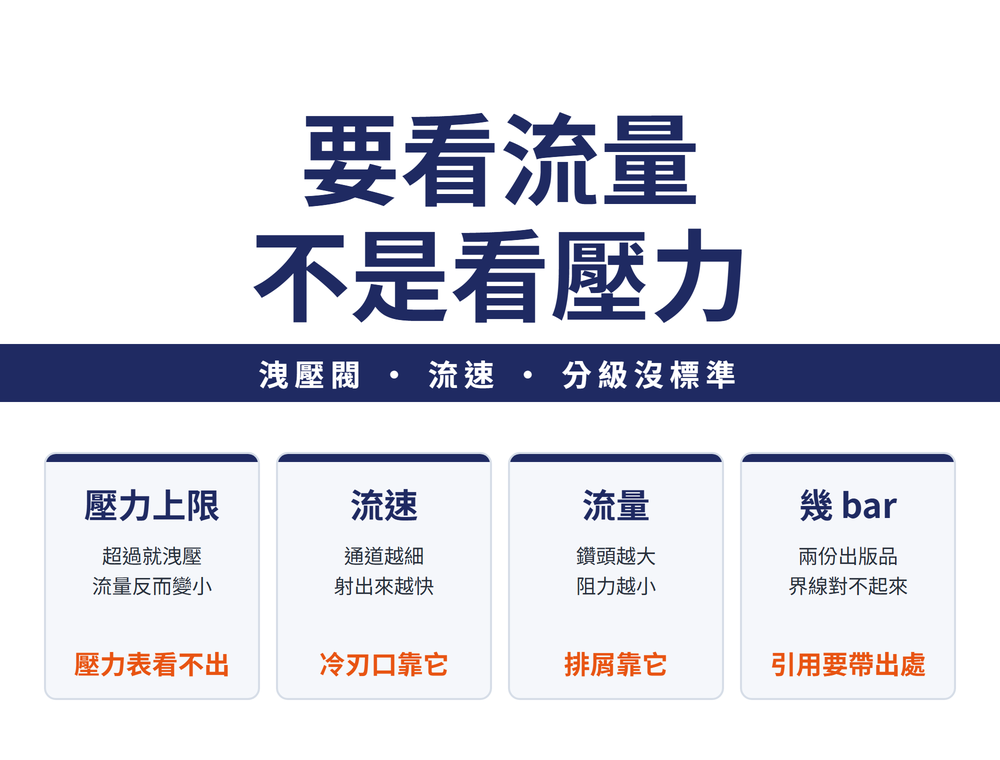
目標是把流量開到最大,不是把壓力開到最大。冷卻系統有壓力上限,液體壓力一旦高過系統設定值,洩壓閥就會打開,結果反映成流量被限制。也就是說,壓力繼續往上調,實際送到刃口的冷卻液反而變少。
🔴 最麻煩的是這件事在面板上看不出來。洩壓閥打開之後,壓力表的讀數看起來完全正常,而排屑已經開始變差。要看的是流量,不是壓力。
一、冷卻液在孔裡同時做三件事
| 作用 | 實際在做什麼 |
|---|---|
| 散熱 | 塑性變形與摩擦讓切削區溫度大幅上升,連帶造成刀具磨損加快、工件變形、孔的品質與幾何劣化 |
| 排屑 | 靠壓力把切屑推出孔外,並且不讓切屑堆在排屑槽裡。孔越深,冷卻液對排屑的影響越明顯 |
| 潤滑 | 降低工件與刀具、切屑與刀具、切屑與工件三處的摩擦,排屑需要的力下降、摩擦生熱減少 |
三件事裡,排屑是選型時的隱藏主軸。材料移除率越高,排屑所需的流量也越高。所以把切削參數往上拉不是一件獨立的事——進給拉上去,冷卻流量必須跟著上去,否則就是卡屑。
二、兩條關係式,只看趨勢
流速看的是通道多細:流速等於體積流量除以冷卻通道截面積。同樣的流量擠過更小的截面,流速就更高。冷卻液從噴嘴射出時速度高,才能有效降低切屑溫度、保護切削刃。
流量看的是這支刀有多難推:壓力等於該支刀具的流動阻力乘以流量的平方。入口壓力越高,通過鑽頭的流量越大;反過來說,要更大流量就得提高入口壓力。而直徑越大的鑽頭,冷卻通道更寬、流動阻力越小,所以同樣的入口壓力下,大鑽頭能通過更大的流量。
⚠ 這兩條式子只能用來理解趨勢,不能拿去算絕對值。流動阻力是每一支刀具各自的特性值,本文沒有給任何一支刀的實際數字。要知道你手上那支能過多少流量,只能實測或問供應商。
三、最常搞反的一組:孔越小流速越高,鑽頭越大流量越大
這兩句話聽起來矛盾,其實問的不是同一件事。差別在於你固定住了什麼。
| 說法 | 固定什麼 | 變動什麼 | 所以 |
|---|---|---|---|
| 冷卻孔越小,流速越高 | 固定流量 | 通道截面積 | 同樣的水量擠過細管,跑得更快 |
| 鑽頭越大,流量越大 | 固定入口壓力 | 流動阻力 | 同樣的水壓,推得動更多水 |
實務上兩者同時成立,而且各自負責不同的事:大鑽頭拿得到更大流量,排屑靠它;小孔徑得到更高流速,冷刃口靠它。
四、內冷比外冷好,但通道型式沒有標準答案
內部供液通常優於外部供液。內冷通道有兩種常見設計:中央單孔與螺旋雙孔。
⚠ 本文只列出這兩種型式,不比較優劣、也不給選用判準。要選型請以實際加工條件與供應商建議為準。
五、「高壓冷卻是幾 bar」沒有標準答案
這一節值得單獨講,因為它是引用數字時最容易出事的地方。同一家廠商的兩份出版品,壓力分級的界線就對不起來。
| 分級 | A 版出版品 | B 版出版品(2019) |
|---|---|---|
| 低壓 | 20 bar 以下 | 10 至 15 bar |
| 中壓 | 20 至 70 bar | 最高約 50 bar |
| 高壓 | 70 至 200 bar | 70 至 80 bar |
| 超高壓 | 200 bar 以上 | 100 至 200 bar,甚至更高 |
兩表只有「高壓從 70 bar 起算」這一點一致,其餘界線全部不同。其中一份自己就註明過:高壓與超高壓沒有嚴格的官方定義,只是業界慣例分級,而且會隨技術演進持續往上移。
🔴 所以引用這類數字時,一定要連出處與年份一起寫。只寫「高壓冷卻是 70 bar 以上」而不說是誰的定義,聽起來像標準,實際上不是。這兩張表各自只能證明「該份出版品這樣分」,都不能證明業界標準是這樣。
六、現場照這個順序調
1. 先確認機台能給的最大流量是多少,把目標訂在那裡。
2. 壓力調到剛好不觸發洩壓閥的位置,不要再往上。
3. 進給往上拉的時候,流量要跟著檢查,不是只看轉速進給。
4. 孔越深,把排屑的權重放得越高。
5. 看到「高壓冷卻」的規格,先問是誰的定義、哪一年的。
用什麼冷卻液、怎麼送進去,站上另有兩篇在講,見〈帶油孔鑽頭冷卻方式解析〉與〈鑽孔切削油比較〉。排屑的另一半解法是循環,見〈鑽孔循環怎麼選〉。
常見問題
冷卻液壓力開到最大比較好嗎?
不是。冷卻系統有壓力上限,超過之後洩壓閥會打開,實際流量反而被限制,而壓力表看起來仍然正常。目標是最大流量,壓力調到剛好不觸發洩壓閥即可。
為什麼有人說孔越小流速越高,又有人說鑽頭越大流量越大?
兩句話固定的東西不同。前者固定流量、看通道截面積,同樣的水量擠過細管會更快;後者固定入口壓力、看流動阻力,大鑽頭通道寬、阻力小,同樣的壓力推得動更多水。兩者同時成立,而且各自負責排屑與冷刃口。
那兩條公式可以拿來算我這支鑽頭要開多少壓力嗎?
不行。式子裡的流動阻力是每一支刀具各自的特性值,本文沒有給任何實際數字,所以只能用來理解趨勢。實際值要靠實測或問供應商。
高壓冷卻到底是幾 bar?
沒有標準答案。查到的兩份出版品裡,只有「高壓從 70 bar 起算」這一點一致,其餘界線全部不同,而且其中一份自己就寫明這只是業界慣例、沒有官方定義。看到這類規格,先問是誰的定義、哪一年的。
資料來源:ISCAR Drilling Handbook(Coolant in Drilling/Pressure Vs. Flow 一節);壓力分級對照另引 ISCAR Machining Titanium(2019)。兩份壓力分級表皆為廠商出版品的慣例分級,不是國際標準,引用請連同出處與年份。文中兩條關係式僅用於理解趨勢,不可用於計算絕對值。
最後更新:2026-09-14









