
鑽孔循環怎麼選:G81 不啄鑽、G73 短退刀、G83 全退刀的三層降級
啄鑽不是預設值,是排屑出問題以後的降級選項。本文說明三種鑽孔固定循環的動作差異、三層選用排序與各自的理由,並解釋 G98/G99 為什麼選錯不會報警卻會撞刀。
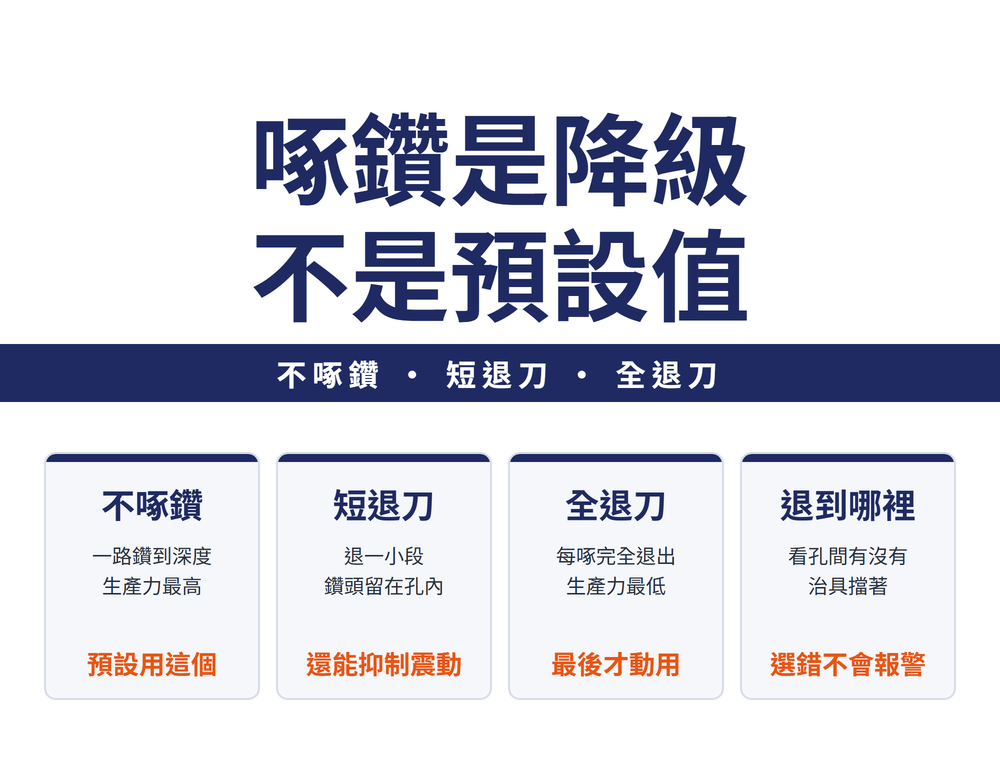
先講結論:啄鑽是降級,不是預設
很多程式一律掛啄鑽,理由是「比較安全」。但兩份不同來源的原廠鑽孔手冊在同一件事上講法一致:不啄鑽才是首選,啄鑽是排屑出問題之後才動用的手段。其中一份明寫連續進給是生產力最高的鑽孔方式,另一份寫的是「如果無法找到其他解決方案,才可使用啄鑽」。
把順序倒過來理解,現場的三個常見困惑就解開了:為什麼啄鑽反而把刀弄壞、為什麼長鑽頭不該用全退刀、為什麼同一支程式換一台機就撞刀。
一、三種循環,差別只在「退到哪裡」
| 循環 | 一般叫法 | 鑽頭實際在做什麼 |
|---|---|---|
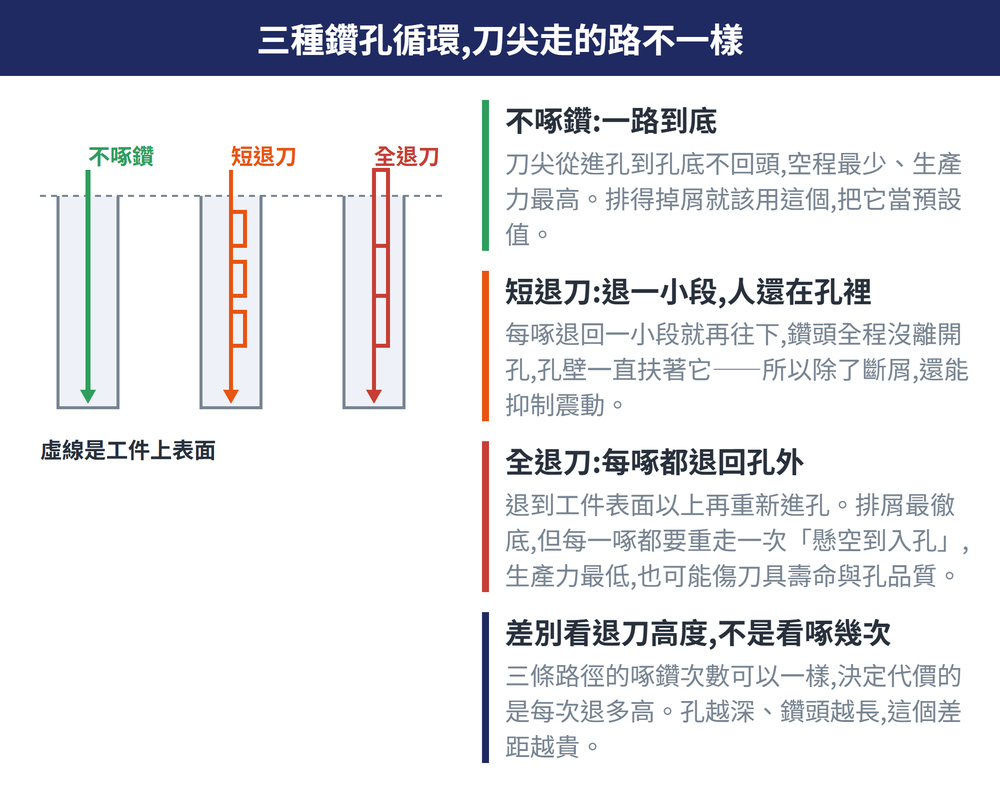
| G81 | 基本鑽孔(不啄鑽) | 定位到孔中心,快速下到循環起點,然後以設定進給一路鑽到深度,再快速退回 |
| G73 | 短退刀啄鑽 | 每啄一次退回一小段,鑽頭始終留在孔裡 |
| G83 | 全退刀啄鑽 | 每啄一次完全退出孔外,回到循環起點 |
三者都是 ISO 6983-1 的標準固定循環,不綁任何 CAM 軟體,所以名稱在不同控制器之間是通的。要設定的參數是同一組:孔位、鑽孔深度、循環起點與進給率,啄鑽另外多一個每次啄鑽的切深。搪孔用的固定循環另見〈搪孔固定循環怎麼選:G76、G85~G89 差在哪〉。
二、三層降級,每一層都有它的代價
這不是三選一,是一條有先後的降級路徑。先用最好的,不行才往下掉一階。
| 順位 | 循環 | 什麼時候動用 | 代價 |
|---|---|---|---|
| 1 | 不啄鑽 | 預設就用這個 | 沒有代價,這是生產力最高的做法 |
| 2 | 短退刀 | 排屑開始出問題 | 多了退刀時間,但換到兩個好處(見下) |
| 3 | 全退刀 | 前兩者都排不掉屑才用 | 生產力最低,而且可能讓刀具壽命變短、孔品質變差 |
觸發降級的條件不是材料、也不是直徑,而是深徑比。孔越深排屑越難。所以判斷順序是:先看孔有多深,再看切屑實際排不排得出來,最後才決定要不要掉一階。
三、短退刀有第二個好處,多數人只知道第一個
大家都知道啄鑽是為了斷屑排屑。但短退刀還有一個常被忽略的作用:抑制震動。因為鑽頭全程沒有離開孔,孔壁一直扶著它。
這一條解釋了一件現場常見的事:長鑽頭寧可用短退刀,也不要用全退刀。全退刀每啄一次就要重新進孔一次,等於每一啄都重走一遍「懸空到入孔」的不穩定過程。孔越深、鑽頭越長,這個代價越明顯。
四、退到哪裡:選錯不會報警,但會撞刀
| 指令 | 單孔完成後鑽頭退到 |
|---|---|
| G98 | 初始點,位置比較高 |
| G99 | 循環起點,位置比較低 |
判準只有一句:孔與孔之間有沒有障礙物。孔間有夾具、凸台這類工件特徵擋著時才用初始點退刀;沒有障礙就退到循環起點,退得少、空程短、比較快。
🔴 這一組最危險的地方是它不會報警。它決定的是空程高度,而空程夠不夠取決於治具怎麼擺——工具機不知道你的治具長什麼樣。同一支程式換一台機、或同一台機換一副治具,原本安全的退刀高度就可能不夠。換治具後第一次跑,這一行要重新確認。
五、兩份獨立來源說了同一件事
這條結論之所以值得相信,不是因為某一家廠商這樣講,而是兩份來源不同的鑽孔手冊各自得到同一個結論,而且各補了對方缺的一半。
| A 來源 | B 來源 | |
|---|---|---|
| 短退刀 | 給了具體退回距離的建議值,目標是最佳生產率 | 退回距離由工具機設定,理由多一條「降低震動」 |
| 全退刀 | 目標是最佳排屑效果 | 明寫生產力最低,可能傷刀具壽命與孔品質 |
| 要不要當首選 | 無法找到其他解法時才用啄鑽 | 不啄鑽最推薦,啄鑽是降級選項 |
兩邊合起來才完整:一邊給了數字,一邊給了標準名稱與理由。
六、照這個順序做就好
1. 先用不啄鑽,把它當預設值。
2. 看切屑。排得出來就不要動,排不出來才掉到短退刀。
3. 短退刀還是排不掉,才用全退刀,並且接受生產力與孔品質的代價。
4. 每次換治具,重新確認退刀高度那一行。
什麼時候需要分段進給、每一啄該切多深,站上另有一篇專門在講,見〈啄鑽技巧:什麼時候需要分段進給、怎麼設〉。孔深到一定程度之後就不是鑽頭的事了,那時要換系統,見〈深孔加工方法總覽:麻花鑽、槍鑽與 BTA 怎麼選〉。
常見問題
一律用啄鑽比較安全,這樣不行嗎?
不建議。兩份獨立來源的原廠手冊都把不啄鑽列為首選,全退刀甚至被明寫成「生產力最低、可能讓刀具壽命變短、孔品質變差」。一律掛啄鑽等於把最差的選項當預設,付出的是工時,換到的不一定是安全。
每次啄鑽該退多少?
短退刀的退回距離由工具機設定,沒有通用值。個別建議值只代表該做法本身,不能當成通用預設。實際值請查你的控制器設定。
長鑽頭應該用短退刀還是全退刀?
優先短退刀。鑽頭全程留在孔裡,孔壁一直扶著它,震動比較小;全退刀每一啄都要重新進孔,鑽頭越長這個不穩定過程的代價越大。
退刀高度選錯會怎樣?
不會報警,但可能撞刀。它決定的是孔與孔之間的空程高度,而夠不夠取決於治具佈局,工具機本身不知道治具長什麼樣。換治具之後第一次跑,要重新確認。
資料來源:ISCAR Drilling Handbook(Technological Drilling Method 一節)、Sandvik 技術資訊中文版(啄鑽兩法);循環代碼依 ISO 6983-1。本文不列語法字串與程式範例,參數解釋請以所用控制器的手冊為準。
最後更新:2026-10-31









