
搪孔固定循環怎麼選:G76、G85~G89 差在哪
搪孔固定循環的差別,幾乎都落在同一件事:退刀時刀尖會不會碰到已經搪好的孔壁。粗搪用 G86,主軸停住直接快速退刀;精搪用 G76,主軸停在固定角度、刀尖先偏移離開孔壁再退;鉸孔與淺孔精搪用 G85,以進給速度退回,G89 是在孔底多停一段;從孔的背面往上搪用 G87;G88 在孔底停住,由操作者手動退刀。
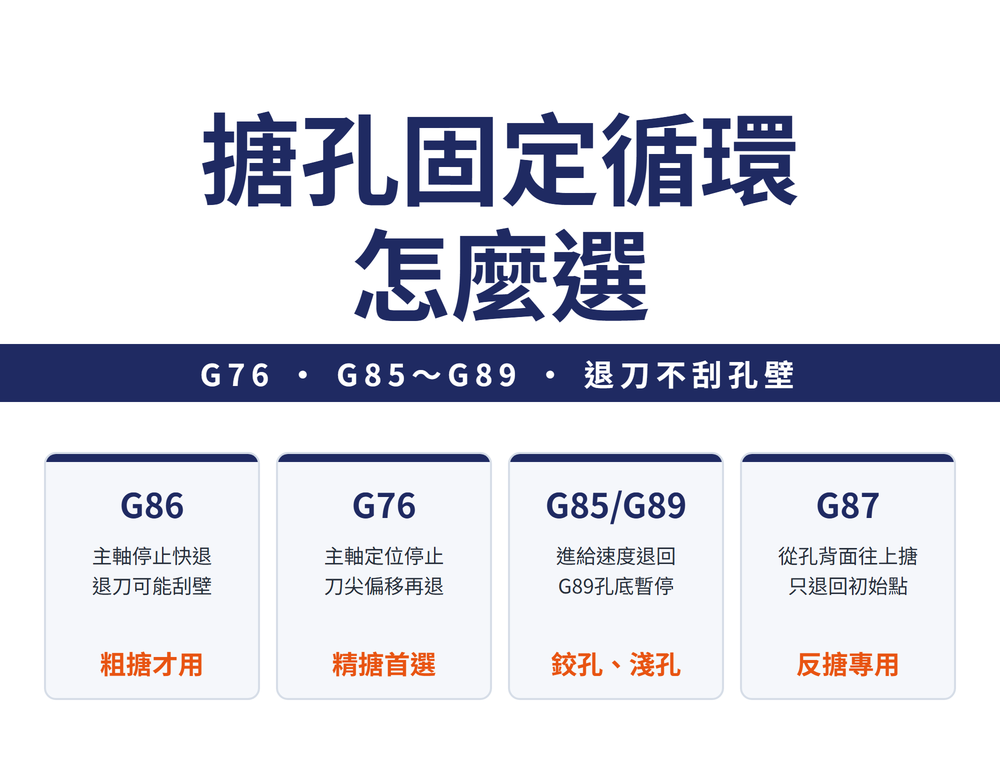
一、六種搪孔循環:差在孔底怎麼停、怎麼退
搪孔比鑽孔多了兩個顧慮:孔要做到精度,而退刀時刀尖還在孔裡。鑽孔循環分三種就夠,搪孔循環要分六種,原因就在這裡。
| 循環 | 孔底動作與退刀 | 用在哪 |
|---|---|---|
| G86 | 主軸停止,快速退刀 | 粗搪;退刀時刀尖可能刮到孔壁 |
| G76 | 主軸停在固定角度,刀尖偏移離開孔壁,快速退刀後再移回 | 精搪;退刀不碰孔壁 |
| G85 | 主軸不停,以進給速度退回 | 鉸孔、淺孔精搪 |
| G89 | 同 G85,孔底多暫停一段時間 | 較淺的盲孔、階級孔精搪 |
| G87 | 方向相反:刀具先下到孔的下方,再往上搪 | 反搪孔的背面台階、沉頭面 |
| G88 | 孔底停住,由操作者手動退刀後再繼續 | 常用於搪盲孔 |
偏移量、暫停時間這些參數用哪個位址字母、單位怎麼給,各家控制器不同,以控制器手冊為準。
二、三個問題決定用哪一個
| 順序 | 先問 | 答案與循環 |
|---|---|---|
| 1 | 要不要精搪? | 不要 → G86;要 → 看第 2 題 |
| 2 | 精搪孔,還是鉸孔、淺孔? | 精搪孔 → G76;鉸孔或淺孔 → G85,孔底要停一下 → G89 |
| 3 | 孔的方向或狀況特殊嗎? | 從下往上搪 → G87;孔底停住、改由人手動退刀 → G88 |
一句話記:G86 不管刮不刮、快退了事;G76 先讓開再退;G85、G89 靠進給退刀本來就不會刮;G87 幾何反過來,退刀也跟著反過來;G88 孔底停住,退刀交給人手動。
三、粗搪用 G86、精搪用 G76:差一個讓開的動作
G86 在孔底停主軸後直接快速退刀,刀尖可能在孔壁留下一道刮痕。粗搪後面還要精搪,這道痕會被切掉,所以不在乎,換到的是效率。
精搪的孔壁就是成品,不能留痕。G76 在孔底先讓主軸停在固定角度,刀尖再往離開孔壁的方向偏移一小段,然後快速退刀,退出後偏移量復原。多出來的這道動作,換到的是退刀時完全不碰孔壁。
偏移量要依工件與機台設定,沒有通用值。精搪本身的刀具與懸伸見〈精搪與刀具懸伸:單刃精搪、刀夾參數與五原則〉。
四、鉸孔與淺孔用 G85、G89:進給退刀本來就不刮
G85 在孔底主軸不停,以原本的進給速度退回;進給退刀本身不會刮傷孔壁,所以不必偏移讓開。鉸孔與淺孔精搪常用它。
G89 和 G85 一樣以進給速度退回,差別是到孔底先暫停一段時間。G88、G89 第一次用之前,請先對照控制器手冊確認孔底的動作。
五、G87 反搪:幾何反過來,退刀也只能反過來
G87 用來從孔的背面往上搪,例如入口方向搆不到的背面台階或沉頭面。刀具先讓主軸停在固定角度、刀尖偏移,再下到孔下方的循環起點,才把偏移復原、主軸恢復旋轉、往上搪削。
因為循環起點在搪削終點的下方,G87 搪完只能退回初始點,不能退回循環起點,所以只能配 G98、不能用 G99。看到退刀方式跟其他循環相反、又只能配 G98,就是 G87 的幾何限制,不是機台或程式設錯。
刀具要能偏移後穿過預鑽孔,下孔得夠大;反搪最小下孔徑怎麼估,見〈搪孔刀桿與搪頭選型:剛性、微調機構與出水設計〉第二節。
六、退到哪裡:G98 與 G99
| 指令 | 單孔做完退到 |
|---|---|
| G98 | 初始點,位置較高 |
| G99 | 循環起點,位置較低 |
判準與鑽孔循環相同:孔與孔之間有沒有夾具、凸台這類障礙物,有就用 G98。唯一的例外是 G87,只能配 G98。鑽孔循環的三種退刀與這一組的完整說明,見〈鑽孔循環怎麼選:G81 不啄鑽、G73 短退刀、G83 全退刀的三層降級〉。
搪孔的方法、刀具與剛性原則,從〈搪孔加工入門:四種搪孔方法與刀具剛性原則〉讀起。
七、常見問題 FAQ
Q:G76 和 G86 差在哪?
差在退刀。G86 主軸停住就快速退刀,刀尖可能刮到孔壁,只適合粗搪;G76 先讓主軸停在固定角度、刀尖偏移離開孔壁再退,適合精搪。
Q:精搪退刀在孔壁留下刮痕,先查什麼?
先查用的是不是 G86 這類主軸停住就快速退刀的循環。精搪改用 G76,讓刀尖先偏移離開孔壁再退;鉸孔或淺孔可用以進給速度退回的 G85。
Q:G87 為什麼不能用 G99?
G87 是從孔背面往上搪的反搪循環,循環起點在搪削終點的下方,搪完只能退回初始點,所以只能配 G98。
Q:G76 的偏移量要設多少?
沒有通用值,依實際工件與機台設定;用哪個位址字母、單位怎麼給,以控制器手冊為準。
最後更新:2026-10-22
本主題的完整導讀見〈孔加工精度完整導讀〉。









