
可換頭鑽頭出問題怎麼查:同一個症狀,不同產品線的處方可能相反
同一本手冊、同一個積屑瘤,一條產品線叫你降進給,另一條叫你提高速度與進給。本文說明為什麼排除表不能跨產品線照抄、孔徑超差的正負門檻為什麼差五倍,以及十種徵象背後的三條共通軸線。
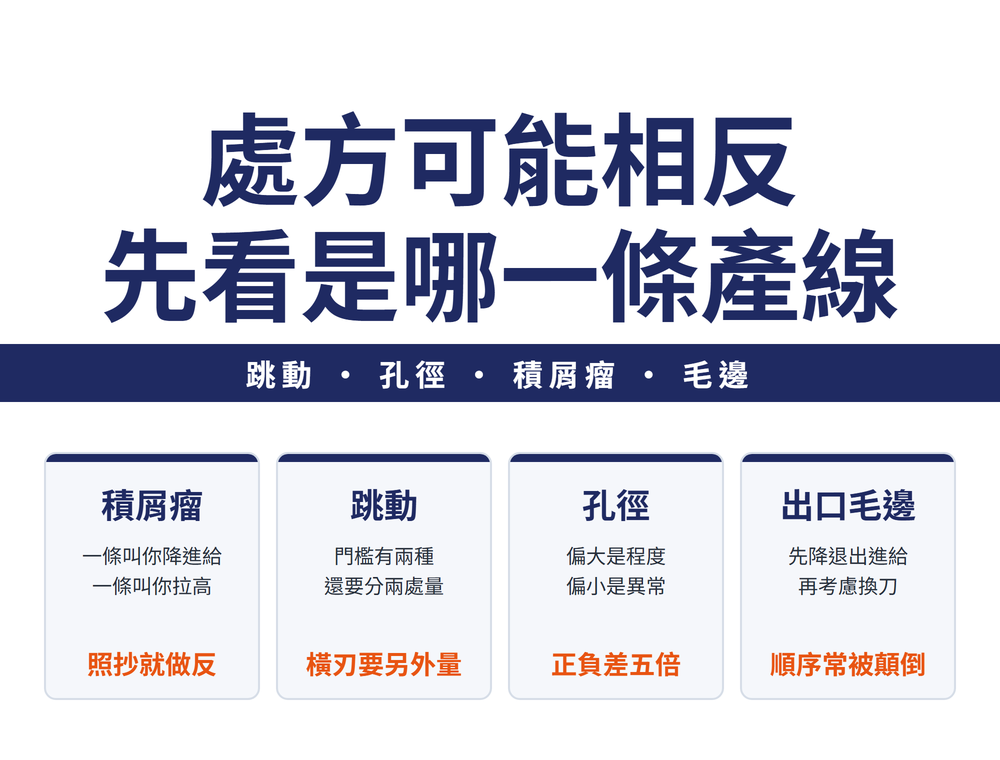
先講最容易踩的那一腳
同一本原廠手冊裡,同一個症狀在不同產品線得到方向相反的處方。以積屑瘤為例:
| 產品線 | 手冊給的積屑瘤對策順序 |
|---|---|
| A 線 | 檢查跳動 → 降進給 → 檢查橫刃點跳動 → 換鑽頭 → 提高工件夾持力 → 提高內冷壓力 |
| B 線 | 提高切削速度與進給 → 提高冷卻壓力 |
| C 線 | 提高切削速度 → 提高冷卻壓力 |
🔴 一邊叫你降進給,另一邊叫你提高進給與速度。照抄別條產品線的排除表,會把處方做反——而且做反之後症狀通常不會立刻消失,反而會拖到刀報廢才發現。
可能的原因是這樣:積屑瘤的成因是切削區溫度落在會產生黏著的區間,標準對策是拉高切削速度離開那個區間;但如果同時存在跳動或橫刃偏心,拉高速度會先讓崩刃發生,所以另一條產線把跳動檢查排在第一、降進給排在第二。這一段是推測,原廠手冊並沒有解釋理由,能確定的只有「兩派處方確實不同、必須依產品線查表」這件事實。
一、門檻本身也不一樣,而且型號長得很像
| 產品線 | 跳動上限 | 橫刃點跳動上限 | 可容許斜面 | 該情況進給降幅 |
|---|---|---|---|---|
| A 線 | 0.02 mm | 0.02 mm | 最大 12 度 | 降 30 至 50% |
| B 線 | 0.02 mm | 0.02 mm | 最大 7 度 | 降 30 至 50% |
| C 線 | 0.02 mm | 0.02 mm | 最大 6 度 | 降 30 至 50% |
| D 線 | 0.03 mm | 0.03 mm | 最大 7 度 | 降 50 至 70% |
三件事不能混用:
1. 跳動門檻不是同一個數字。有一條線是 0.03,其餘三條是 0.02。拿 0.02 去要求那一條會過嚴,拿 0.03 去放行其他三條則是放水。
2. 可容許的斜面角度從 6 度到 12 度,差了一倍。同樣一個斜面,換一支鑽頭就從「可以」變成「超出手冊範圍」。
3. 降幅也不同。有一條要降 50 至 70%,其餘是 30 至 50%。
⚠ 這些是某一家廠商各產品線的標示值,不可跨產品線、更不可跨廠牌套用。本文把產品線寫成 A 到 D 是為了講清楚「它們不一樣」這件事,實際數字請查你手上那一支的手冊。要拿兩個品牌的鑽頭並排比,哪些欄位能直接對,見〈同規格不同品牌的刀具怎麼比:哪些欄位能並排,哪些只在同一家型錄裡算數〉。
另外一條最容易漏:跳動與橫刃點跳動是兩條獨立的檢查項,不是同一件事。整體跳動合格不代表橫刃在中心,而橫刃偏心正是孔位不準與孔徑超差的主因之一。
二、孔徑超差的正負門檻差五倍,那不是筆誤
| 判定 | 門檻 |
|---|---|
| 鑽太大 | 超過標稱直徑 加 0.15 mm |
| 鑽太小 | 小於標稱直徑 減 0.03 mm |
正負門檻相差五倍,這是鑽孔的物理現實。鑽大是常態:跳動、橫刃偏心、震動都會讓孔變大。鑽小則罕見,要靠材料彈性回復或嚴重磨損才會發生。
🔑 同樣是「孔徑不對」,偏大是程度問題,偏小是異常訊號。量到孔徑偏小 0.03 mm 就值得停下來查,不要只當成公差沒抓好。
三、十種徵象背後只有三條軸線
跨越四條產品線與十種故障徵象,對策幾乎都落在三個方向上。記住這三條,比背下整張表實用。
| 軸線 | 內容 |
|---|---|
| 先查跳動,不要先調參數 | 十種徵象裡有六種的第一條都是檢查跳動,而且跳動與橫刃點跳動要分開量 |
| 冷卻壓力是萬用第二手 | 十種徵象裡有七種列了提高冷卻壓力或內冷壓力 |
| 進出料口單獨降進給 | 進入斜面或粗糙面、以及退出時的進給降幅是獨立設定,不是整個行程一起降 |
出口毛邊特別值得提:手冊給的第一條對策就是退出時把進給降 50 至 70%,第二條才是換掉磨損的鑽頭。很多人是反過來做的。
四、一張可以照著跑的順序
1. 先量跳動,再量橫刃點跳動,兩個分開量。
2. 翻你這一支產品線的排除表,不要用別條的。
3. 孔徑偏小的話,停下來查,別當公差問題。
4. 還沒好再動冷卻壓力。
5. 進入與退出的進給,分開設。
冷卻壓力與流量的量化關係,見〈鑽孔內冷卻要看流量,不是看壓力〉;一般鑽頭的異常排除見〈鑽頭加工異常排除指南〉。
常見問題
別條產品線的排除表可以拿來用嗎?
不建議。同一本手冊裡,同一個症狀在不同產品線可能得到方向相反的處方,積屑瘤就是實例:一條叫你降進給,另一條叫你提高速度與進給。照抄會把處方做反。
跳動量到 0.025 mm 算不算超標?
看你用的是哪一條產品線。查到的資料裡有一條的上限是 0.03,其餘三條是 0.02,同一個數字在不同產品線結論相反。請以你手上那一支的手冊為準。
孔徑偏小一點點,要緊嗎?
要緊。判定門檻是不對稱的:鑽大要超過標稱加 0.15 mm 才算超差,鑽小只要減 0.03 mm 就算。因為鑽大是常態、鑽小罕見,偏小通常代表有異常,值得停下來查。
出口毛邊該先換刀還是先調參數?
手冊給的第一條是退出時把進給降 50 至 70%,換掉磨損的鑽頭排第二。很多人順序是反的,結果換了新刀毛邊還在。
資料來源:ISCAR Drilling Handbook(Exchangeable Head Drills Troubleshooting,四個產品線);跳動門檻另有 Sandvik 技術資料為獨立佐證。🔴 文中門檻皆為該廠各產品線的標示值,不可跨產品線或跨廠牌套用;產品線以 A 至 D 表示。「為什麼兩派處方相反」一節為推測,原廠手冊未給理由。
最後更新:2026-10-28









