
同規格不同品牌的刀具怎麼比:哪些欄位能並排,哪些只在同一家型錄裡算數
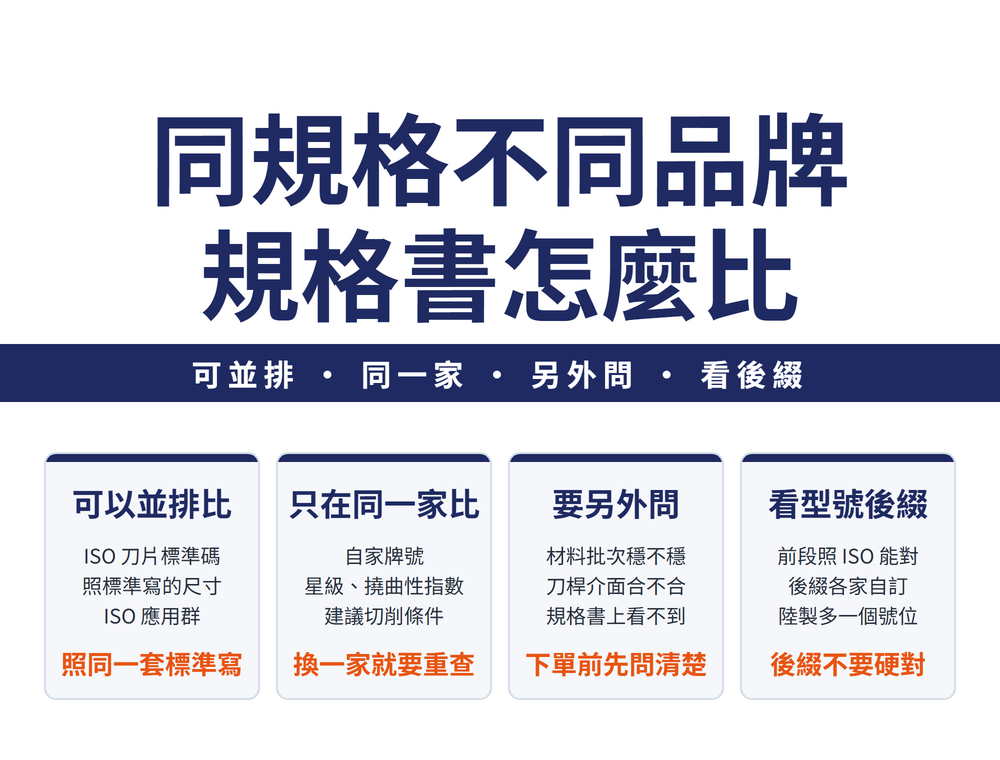
兩家同規格的報價,規格書上能直接並排比的是照標準寫的欄位:刀片型號的 ISO 標準碼、照 ISO 寫的型式尺寸、牌號對到的 ISO 應用群。自家牌號、斷屑槽代號、星級、撓曲性指數、建議切削條件,只在同一家型錄裡有意義;材料批與批穩不穩、刀桿介面合不合,規格書上看不到,要另外問。
一、先把兩份規格書的欄位分成三區
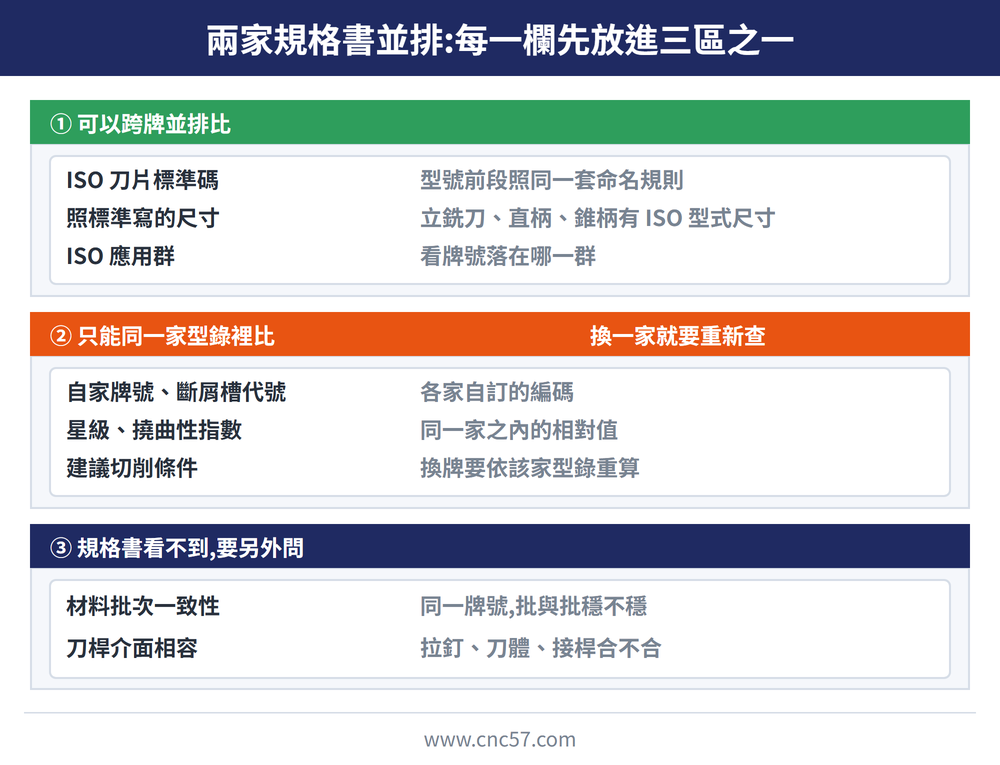
規格書上不是每一欄都能拿來對大小。並排之前,先把每一欄放進三區之一:
| 區 | 放哪些欄位 | 怎麼用 |
|---|---|---|
| 可以跨牌並排比 | 刀片 ISO 標準碼、照 ISO 寫的尺寸、ISO 應用群 | 兩家照同一套標準寫,直接對 |
| 只在同一家型錄裡比 | 自家牌號、斷屑槽代號、星級、撓曲性指數、建議切削條件 | 各家自訂,換一家就回那家型錄查 |
| 規格書上看不到 | 材料批與批的一致性、刀桿介面相容 | 下單前向供應商問清楚 |
🔑 第二區最容易被拿來比大小:兩家寫的是同一個欄位名,背後卻是各自定義的一套。要不要找第二家,可先照〈刀具品項太多怎麼收斂:標準化、抓呆滯與安全庫存怎麼看〉把品項分型。
二、可以並排比:ISO 標準碼、標準尺寸、ISO 應用群
這三欄兩家都照同一套 ISO 規則寫:
| 欄位 | 為什麼能並排 | 比的時候看什麼 |
|---|---|---|
| 刀片型號前段 | 照 ISO 1832 命名,前七碼是必填的標準碼 | 形狀、後角、精度等級、斷屑槽與孔型、尺寸、厚度、刀尖逐碼對 |
| 型式與尺寸 | 立銑刀、鎢鋼立銑刀、銑刀直柄、7:24 錐柄都有 ISO 型式尺寸標準 | 照標準寫的尺寸欄直接對 |
| 牌號背後的應用群 | 主要廠牌牌號各異,底層幾乎都對到 ISO 513 的 P/M/K/N/S/H 應用群 | 兩支是否落在同一群、同一段細分 |
📌 細分號碼各群排到幾號不一樣,以型錄所列為準,由精加工排到重切削;應用群對上只代表適用範圍對上,配方不一定一樣。ISO 513 代號與應用群怎麼對照,見〈刀片材質代號怎麼看:ISO 513 的 HW、HC、CA、DP 代號解讀與應用群對照〉。
⚠ 陸製刀片型號常在 ISO 碼後面多一段短橫線加兩碼,那是大陸國家標準替斷屑槽形式與寬度加的號位,ISO 1832 沒有這一段,拿 ISO 規則去對,最後兩碼會對不上。
三、牌號與後綴代號:各家自己編,先翻回 ISO
型號前段能對,後段與牌號要換個看法:
| 欄位 | 為什麼不能跨牌比 | 要比時改看什麼 |
|---|---|---|
| 自家牌號 | 各家自訂的字母加數字 | 它對到哪個 ISO 應用群 |
| 斷屑槽與後綴代號 | ISO 1832 沒有涵蓋這些細節,各家在標準碼後自訂 | 回那一家型錄查它的用途 |
牌號對應用群,先查〈刀片塗層對照表:鎢鋼刀片牌號與 ISO 分類〉。
⚠ 跨廠牌牌號對照表,有的是單一廠商自行整理、註明未經各公司認可;它能說兩個牌號屬同一個應用群,不能說換過去壽命一樣,只能當起點,見〈刀具材料與塗層完整導讀:先分清楚基材與塗層,再從被削材反推該用哪支〉。
四、星級、指數、門檻與建議條件:只在同一家型錄裡算數
| 欄位 | 為什麼不能跨牌比 | 要比時改看什麼 |
|---|---|---|
| 星級 | 同一廠牌內的相對分級 | 定義一致的規格欄位 |
| 撓曲性指數 | 原廠自訂算法得出的相對值 | 只在同一份型錄裡相除比剛性 |
| 故障排除門檻 | 各產品線自己的標示值 | 查手上那一支的手冊 |
| 建議切削條件 | 各品牌幾何與塗層不同,建議條件也不同 | 依換過去那家的型錄重算 |
星級怎麼讀,見〈研磨工具型錄怎麼讀:六大材質群與色碼,以及不鏽鋼牌號怎麼對到 EN 與 AISI〉與〈頁輪片怎麼選:形狀決定接觸角、粒度對應應用、直徑決定轉速上限〉;指數怎麼比,見〈銑刀刀長與彎曲關係解析〉。
門檻為何不能套用,見〈可換頭鑽頭出問題怎麼查:同一個症狀,不同產品線的處方可能相反〉;條件怎麼換算,見〈鑽頭切削參數換算公式:不同直徑的轉速與進給換算〉。
五、規格書上看不到的:材料批次與介面要另外問
這幾件規格書寫不出來:
| 要問的事 | 為什麼看不到 | 怎麼問 |
|---|---|---|
| 材料批次一致性 | 鎢鋼數字相近,差在做不做得到、批次穩不穩 | 同一牌號,批與批穩不穩 |
| 錐柄介面 | 同是 40 號 7:24 錐柄,BT40 與 CAT40 的拉釘不通用 | 主軸是哪一種、拉釘配哪一款 |
| 刀體與接桿 | 不同品牌的殼式刀桿與刀體、模組化接桿不建議混搭 | 是不是同一個系統 |
材料差在哪,見〈鎢鋼解碼:粒徑、含鈷量與同%不同抗折的真相〉;錐柄與拉釘見〈主軸錐度系統總覽:BT/HSK/Capto/SK/NT/CAT/MT 怎麼選〉與〈拉釘(Pull Stud)是什麼:規格標準與選型重點〉;混搭的風險見〈面銑刀桿(殼式刀桿):結構原理與選型重點〉與〈快換/模組化刀桿系統:原理、優缺點與庫存效益〉。上表這幾件連同型號、用途與數量怎麼寫進一張詢價單,見〈刀具詢價單怎麼寫:型號、規格、被加工材料、數量與交期,一次給齊不被回問〉。
📌 紙上比完還要試切,做法見〈換刀具品牌之前要核對什麼:試切怎麼排、比什麼,最後用每件成本定案〉。
六、常見問題 FAQ
Q:同規格不同品牌的刀具,規格書上哪幾欄可以直接比?
照標準寫的欄位:刀片型號的 ISO 標準碼、照 ISO 寫的型式尺寸、牌號對到的 ISO 應用群。
Q:兩家的牌號可以照對照表直接換嗎?
只能當起點。對照表只說兩個牌號屬同一個應用群,不保證配方與壽命一樣;有的還是單一廠商整理、未經各公司認可。
Q:星級、撓曲性指數可以跨品牌比大小嗎?
不行。兩者都是原廠自訂的相對值,只在同一份型錄裡比才有意義。
Q:規格書上看不到、下單前要另外問什麼?
材料批與批穩不穩,以及介面能不能搭:同是 40 號錐柄,BT40 與 CAT40 的拉釘不通用。
實際要用時,切削刀具規格齊全可依需求篩選;規格有疑問可加 LINE 詢問。
發布日期:2026-10-27|最後更新:2026-10-28









