
平面銑削刀具選擇指南:材料、幾何與問題對策
平面銑削的刀具選擇直接影響刀具壽命、表面粗糙度與加工穩定性。透過刀具材料(硬度、韌性、耐磨性)與刀具幾何(前角、刃數、直徑、剛性)的最佳搭配,可解決磨耗過快、崩刃、毛邊與切屑堵塞等問題。建立「問題→原因→刀具對策」的選型邏輯,是提升面銑效率與品質的關鍵。
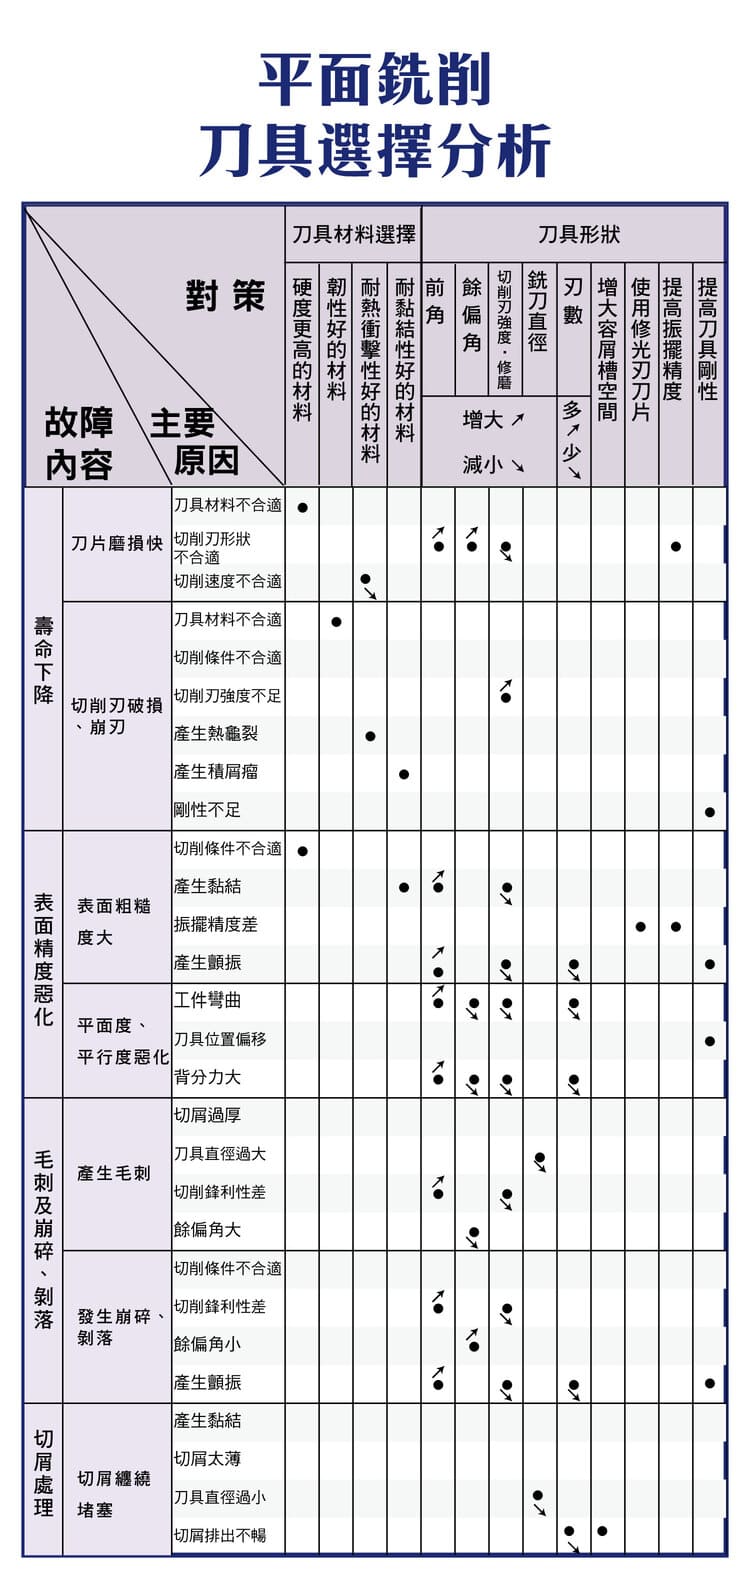
一、刀具材料選擇
| 材料取向 | 特性 | 適用 |
|---|---|---|
| 高硬度/耐磨 | 耐磨性高,適合高速 | 高硬度鋼材 |
| 高韌性 | 抗衝擊能力佳 | 不穩定加工、斷續切削 |
| 耐熱 | 抗高溫 | 高速切削 |
| 耐黏結 | 降低積屑瘤 | 鋁與黏性材料 |
材料與塗層的完整比較見〈切削刀具材料大全〉。
二、刀具幾何選擇
| 項目 | 影響 |
|---|---|
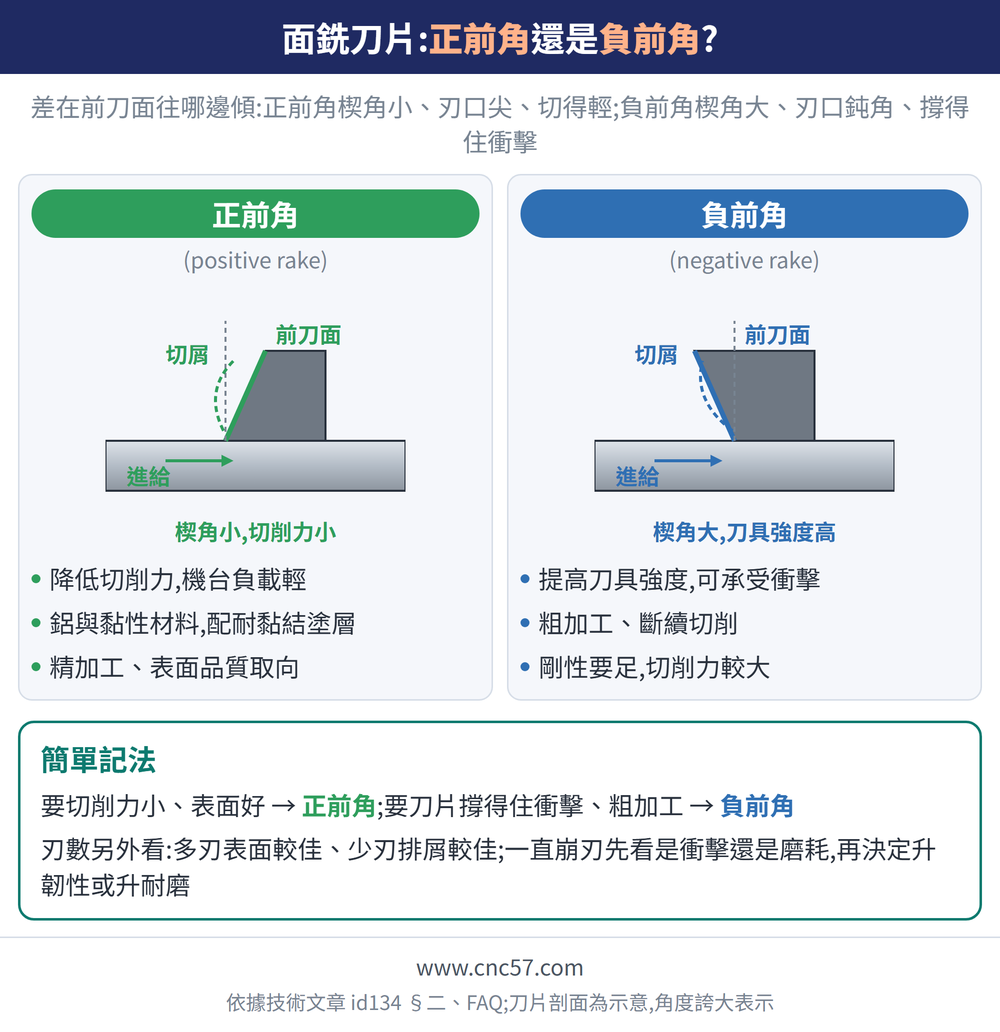
| 前角 | 正前角→降低切削力;負前角→提高刀具強度 |
| 刃數 | 多刃→表面較佳;少刃→排屑較佳 |
| 刀具直徑 | 大直徑→穩定性高;小直徑→靈活加工 |
| 切削刃強度 | 強度高→粗加工;強度低→精加工 |
| 刀具剛性 | 剛性高→減少震動;剛性不足→易崩刃 |
各角度的細部特性見〈平面銑削刀具角度解析〉。
三、常見問題 → 原因 → 刀具對策
| 問題 | 原因 | 刀具對策 |
|---|---|---|
| 刀片磨損快 | 材料不適、切削速度過高 | 改用耐磨材料/塗層、降低速度 |
| 破損與崩刃 | 刀具強度不足、剛性不足 | 選高韌性材料、提高刀具剛性 |
| 表面粗糙度差 | 震動、刀具精度不足 | 增加刃數、提升刀具精度、配修光刀 |
| 平面度/平行度不良 | 工件變形、刀具偏移 | 降低夾持變形、校正跳動、提高剛性 |
夾持造成的變形與對策見〈平面銑削夾持指南〉。
常見問題 FAQ
Q:面銑刀刃數越多越好嗎?
不一定。多刃在相同轉速下進給更快、表面較佳,但容屑空間小、易堵屑,適合鋼材與精加工;少刃排屑好、適合鋁與大切深。需依材料、切屑量與機台功率選擇齒距(疏/中/密)。詳見〈面銑刀齒距怎麼選:疏齒、密齒與不等齒距〉。
Q:面銑刀直徑怎麼選?
一般建議刀盤直徑約為切削寬度的 1.3~1.6 倍,讓切入切出角度合理、受力穩定。大直徑穩定但需要主軸功率;小直徑靈活但剛性較低。也要確認機台功率是否足夠。
Q:一直崩刃要換材料還是調參數?
先看崩刃型態。斷續切削或衝擊造成的崩刃,優先提高刀具韌性(選韌性牌號)、提升剛性、降低每刃進給;若是磨耗導致的崩損,則改耐磨材料/塗層並降低速度。剛性不足是常見根因。
Q:加工鋁材要選什麼刀?
鋁材黏性高,建議用正角、鋒利刃口與耐黏結(不易積屑瘤)的刀片/塗層,並可加大排屑空間、提高切削速度。避免積屑瘤是鋁材面銑表面品質的關鍵。
發布日期:2026-03-25|最後更新:2026-07-25
標籤
立銑刀
刀片
鋁與非鐵
崩刃與斷刀
表面粗糙
分享









