
從接單到交件:一件工件走過哪些關卡
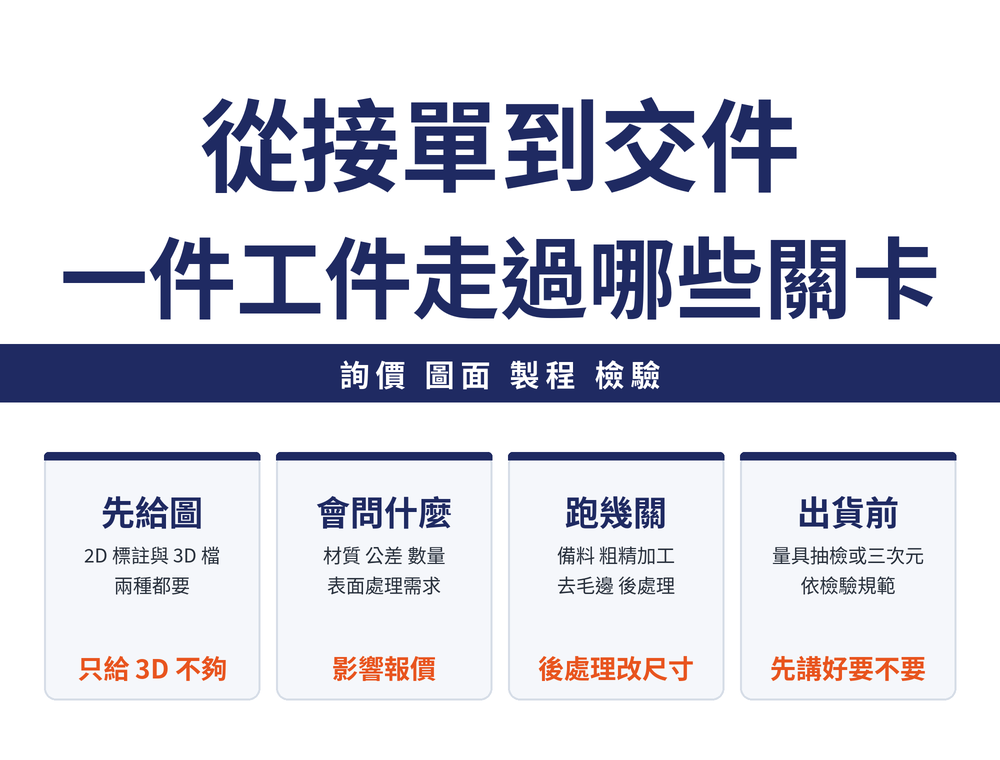
一件工件從詢價到出貨,中間有幾道關卡是固定的。搞清楚每一關要準備什麼、對方會問什麼,詢價才不會來回三四次。這篇按實際順序走一遍:圖面、製程規劃、加工與後處理、出貨檢驗。
一、第一關:詢價要準備什麼
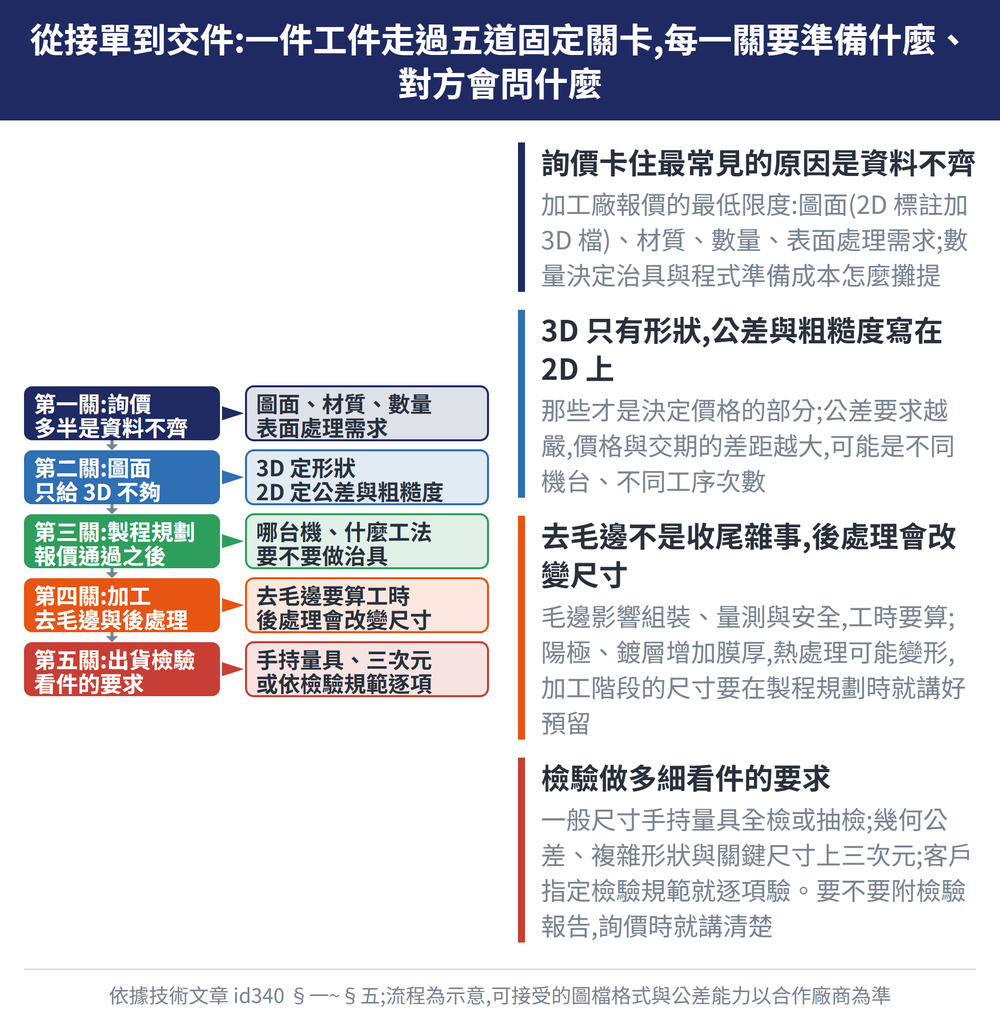
詢價卡住最常見的原因不是價格,是資料不齊。加工廠報價需要的最低限度:
| 項目 | 為什麼要 |
|---|---|
| 圖面(2D 標註+3D 檔) | 3D 定形狀,2D 定公差與加工要求 |
| 材質 | 決定刀具、參數與材料成本 |
| 數量 | 決定攤提治具與程式的準備成本 |
| 表面處理需求 | 陽極、鍍層等後處理會影響尺寸與交期 |
二、圖面怎麼給
只給 3D 檔通常不夠。3D 只有形狀,沒有公差、粗糙度與加工註記——那些寫在 2D 圖上,而它們才是決定價格的部分。
常見可接受的格式是 STEP(3D 通用交換格式)與 DWG(2D)。公差要求越嚴,價格與交期的差距越大:一般公差與嚴格公差可能是不同的機台、不同的工序次數。有加工廠對外表示其最嚴可達 ±0.008 mm,這是該廠商自述的能力上限,不是業界通則,實際請以你合作的廠商確認為準。
三、製程規劃
報價通過之後,加工廠要決定用哪台機、走什麼工法、分幾道工序。同一個零件可以有好幾種做法,差別在成本與風險。
這一關也決定要不要做治具。數量大或形狀不好夾的件,做治具的前置成本會由數量攤提掉;單件則通常直接用虎鉗或既有夾具想辦法。夾持方式見夾治具與工件夾持。
四、加工到後處理
實際順序大致是:備料 → 粗加工 → 精加工 → 去毛邊 → 後處理。
兩個實務上常被低估的環節:
去毛邊不是收尾雜事。毛邊會影響組裝、量測,甚至造成刮傷或安全問題,工時要算進去。
後處理會改變尺寸。陽極處理、鍍層都會增加膜厚,熱處理則可能造成變形。有這些需求時,加工階段的尺寸要預留——這件事必須在製程規劃時就講清楚,不是做完才想。
五、最後一關:出貨前檢驗
檢驗做多細,取決於件的要求。常見的三個層級:
| 方式 | 適用 |
|---|---|
| 手持量具(卡尺、分厘卡) | 一般尺寸的全檢或抽檢 |
| 三次元量測儀(CMM) | 幾何公差、複雜形狀與關鍵尺寸 |
| 依檢驗規範(SIP)逐項驗 | 客戶指定檢驗項目與抽樣方式者 |
詢價時就講清楚要不要附檢驗報告,是避免交期爭議最有效的一句話。
六、常見問題 FAQ
Q:只給 3D 檔可以報價嗎?
通常不夠。3D 只有形狀,公差、粗糙度與加工註記寫在 2D 圖上,而那些才是決定價格的部分。
Q:詢價時對方會問哪些事?
最基本的是圖面、材質、數量與表面處理需求。數量會影響治具與程式準備成本的攤提方式。
Q:後處理會影響尺寸嗎?
會。陽極或鍍層會增加膜厚,熱處理可能造成變形。有這類需求時,加工階段的尺寸必須事先預留。
Q:什麼時候需要三次元量測?
當件上有幾何公差、複雜曲面或關鍵尺寸時。一般尺寸用卡尺與分厘卡抽檢通常就足夠。
本篇屬〈加工製程完整導讀:先定基準再排工序,餘量、工時與乾切各有判準〉這條線,整條線該從哪讀到哪見該篇。
發布日期:2026-08-25|最後更新:2026-08-25









