
砂輪的粒度、硬度、結合劑、組織怎麼選:先看工件,再看工序,最後拿缺陷反查
砂輪規格不必五個欄位同時想,照順序決定就好:先依工件材料定磨料與硬度方向(工件越硬、砂輪越軟),再依工序定粒度、結合劑與組織(粗磨取粗、取鬆;精磨與成形取細、取緊),最後拿現場缺陷反查——燒傷往軟、往鬆調,刮傷與砂輪耗得快往硬調,堵塞改粗、改鬆。這篇照這個順序整理判斷方法,並說明要磨到低粗糙度時,砂輪與修整該怎麼一起配。
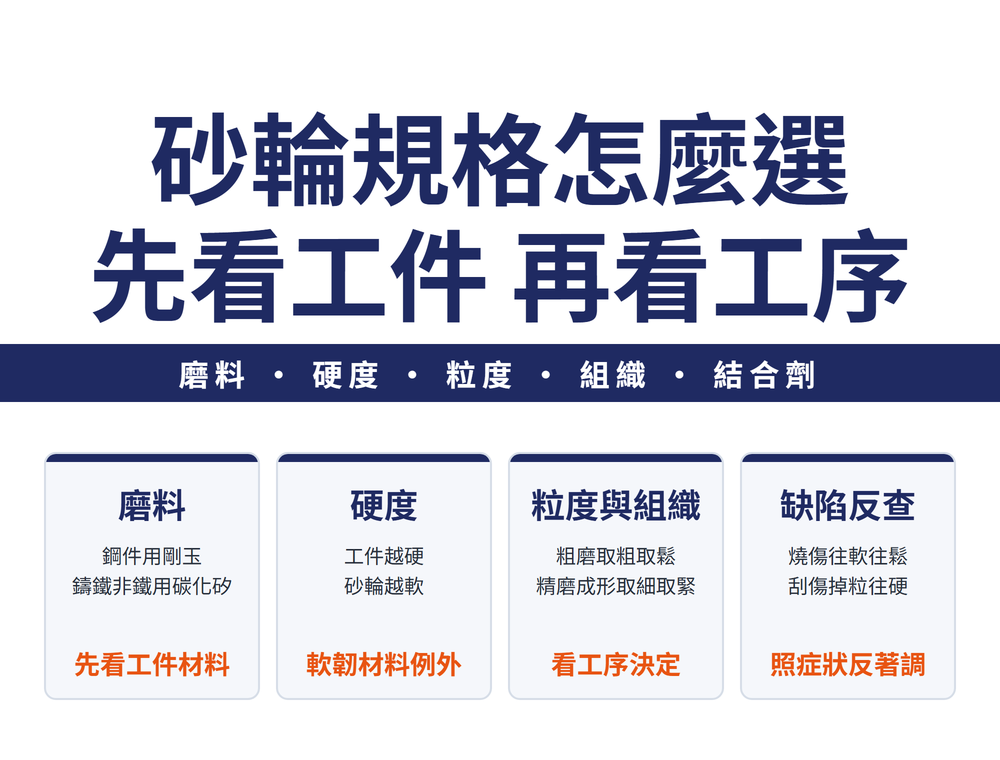
一、先定順序:材料、工序、缺陷三步
砂輪標示上的五個欄位怎麼讀,見〈看懂砂輪標示〉;這篇講讀懂之後怎麼選。不要五欄同時想,照三步走,每一步只回答一個問題:
| 步驟 | 回答什麼 | 決定哪幾欄 |
|---|---|---|
| ① 工件材料 | 磨的是什麼、韌還是脆、多硬 | 磨料、硬度的方向 |
| ② 工序 | 粗磨還是精磨、接觸面大不大、要不要保形 | 粒度、結合劑、組織 |
| ③ 缺陷反查 | 磨出來哪裡不對 | 哪一欄、往哪個方向調 |
鑽石與 CBN 砂輪是另一套判斷,見〈鑽石還是 CBN 砂輪〉。內圓、緩進給、高速研磨在一般選法上各有修正,分別見〈內圓研磨為什麼最難做〉、〈緩進給研磨〉與〈高速研磨的砂輪與用量〉。
二、磨料:先問工件是韌還是脆
第一刀看工件的抗拉強度:強度高、韌的鋼料用韌性大的剛玉系;強度低或硬脆的鑄鐵、銅鋁與非金屬,用更硬更脆的碳化矽系。碳化矽磨鋼還會產生強烈的化學磨損,所以鋼用剛玉、碳化矽不磨鋼,兩者不能互換。
| 情況 | 選 | 理由 |
|---|---|---|
| 一般碳鋼、合金鋼 | A 棕剛玉 | 通用、便宜,應用最廣 |
| 精磨、刀具修磨、怕燒傷或變形的工件 | WA 白色氧化鋁 | 比 A 稍硬、容易切入,發熱與變形少 |
| 高釩鋼、耐熱合金、不鏽鋼 | SA 單晶剛玉 | 不易破碎、壽命長;產量少,留給難磨料 |
| 重負荷研磨、鈦合金、沃斯田鐵系不鏽鋼 | ZA 鋯剛玉 | 韌性好,扛得住重負荷 |
| 鑄鐵、銅鋁、橡膠與非金屬 | C 黑碳化矽 | 鋒利、導熱好,適合乾磨與怕熱的材料 |
| 鎢鋼精磨 | GC 綠碳化矽 | 比 C 更硬、更脆、更鋒利 |
碳化矽磨耐熱合金,也會和合金元素起反應而磨損快,這時改用單晶剛玉。手持研磨工具(頁輪片、砂布輪)的磨粒怎麼挑,另見〈磨料怎麼選〉。
三、粒度:去量與表面要取捨
粒度越細,同時參與切削的磨粒越多,表面越細;代價是吃不深、切削力小,也越容易堵塞。所以粒度是在去量與表面之間取捨:
| 往粗的方向 | 往細的方向 |
|---|---|
| 粗磨、餘量大,先求效率 | 精度與粗糙度要求高 |
| 接觸面大或切深大(端面磨平面可比周邊磨更粗) | 成形研磨,要保住砂輪輪廓 |
| 黃銅、純銅這類軟韌材料,避免堵塞 | 餘量小、接觸面小;濕磨可比乾磨細 |
| 磨床剛性好;批量生產重效率 | 高速研磨,比普通研磨細 1~2 號 |
🔴 高硬度材料的粒度沒有單一方向:淬火鋼、合金鋼、鎢鋼導熱差、容易燒傷龜裂,一種做法是取粗一點;另一種做法則讓高硬脆材料取細。兩種做法針對的材料不完全相同,試磨定案。各粒度號的使用範圍見〈看懂砂輪標示〉。
四、硬度:工件越硬,砂輪越軟
砂輪硬度講的是磨粒多容易脫落,不是磨料多硬。基本原則:工件硬,砂輪要軟——磨粒容易鈍,軟一點才會讓鈍粒掉落、露出新的(自銳);工件軟,砂輪要硬,免得磨粒還沒鈍就掉了。例外是軟青銅、黃銅這類又軟又韌的材料,切屑會堵住砂輪,要改用粗粒度、軟砂輪。
| 情況 | 往哪邊調 |
|---|---|
| 接觸面積大(平面、內圓研磨) | 軟一點 |
| 導熱差、易燒傷的材料;薄壁件 | 軟一點、組織鬆一點,並加強冷卻 |
| 乾磨 | 比濕磨軟 1~2 小級 |
| 外圓切入研磨 | 比軸向進給時軟,防燒傷 |
| 磨床剛性好 | 可用較軟的砂輪 |
| 成形研磨、斷續表面 | 硬一點 |
| 小孔、細長內孔 | 硬一點(細長孔防喇叭口) |
一句話記:過硬,鈍粒不掉,摩擦生熱燒傷工件;過軟,磨粒沒用完就掉,砂輪耗得快、精度保不住。
五、結合劑:看速度、冷卻與保形
結合劑決定砂輪耐不耐熱、怕不怕水、有沒有彈性。選錯會造成不良後果,各種結合劑的弱點如下:
| 結合劑 | 什麼時候選 | 要避開 |
|---|---|---|
| V 陶瓷 | 多數研磨;成形研磨要保住外形時 | 脆,不適合衝擊負荷大的場合 |
| B 樹脂 | 荒磨、切斷、高速磨片;細粒度可做鏡面研磨 | 耐熱較差,不耐酸鹼 |
| R 橡膠 | 無心磨床導輪、精磨拋光、超薄切斷片 | 組織密,不適合粗磨;不耐油、不耐熱 |
| Mg 菱苦土 | 導熱差的材料、接觸面大的特殊用途 | 易水解,不能濕磨 |
評估一種結合劑,看三件事:強度(越高越能在高速下工作、越不易破裂)、抓磨粒的力(越強,同硬度下用量越少、氣孔越大)、在研磨液裡穩不穩定(濕磨時酸、鹼、油、水都會侵蝕它)。
六、組織:氣孔負責容屑與散熱
組織是磨粒、結合劑、氣孔三者的體積比例。氣孔的兩個作用是容屑與帶研磨液進研磨區散熱:軟韌材料、接觸面大、黏性難磨材料,排屑與冷卻都困難,用鬆組織才不會堵塞、燒傷;成形與精密研磨要保住外形,用緊組織。
| 組織號 | 典型用途 |
|---|---|
| 0~3(緊) | 重負荷、成形與精密研磨、硬脆材料 |
| 4~7 | 無心磨、內外圓磨、淬火鋼與刀具修磨 |
| 8~12 | 粗磨、韌而不硬的工件、薄壁細長件、平面研磨 |
| 13~14(鬆) | 怕熱的材料,如有色金屬、塑膠、橡膠 |
⚠ 不是越鬆越好:過鬆磨損快、要常修整,成形與精密研磨時也保不住砂輪工作面的形狀。
七、要磨到低粗糙度:砂輪與修整一起配
低粗糙度研磨依 Ra 分三級,砂輪配法不同,但組織一律要緊密:
| 等級 | Ra(μm) | 砂輪怎麼配 |
|---|---|---|
| 精密研磨 | 0.16~0.04 | WA 或 PA(鉻剛玉),60~80 號,陶瓷結合劑 |
| 超精研磨 | 0.04~0.0125 | WA 或 PA,粒度更細,樹脂或橡膠結合劑 |
| 鏡面研磨 | ≤ 0.01 | W14 以下微粉,樹脂結合劑加石墨,超軟級 |
兩個容易想錯的地方:① 低粗糙度不一定靠換細砂輪——60~80 號經過精細修整,磨粒破出大量高度一致的微刃,一樣磨得到;修整後砂輪表面的狀態會按比例複製到工件上,鑽石修整筆鈍了,表面就發暗、容易燒傷。② 鑄鐵平常用碳化矽,做低粗糙度時改剛玉:碳化矽脆,修整後難形成整齊的微刃,鑄鐵裡的石墨也會破壞微刃。
精磨收尾的無火花研磨行程越多,表面越好;具體速度與切深見〈研磨用量怎麼查〉。磨床的主軸跳動、進給精度與震動也要跟得上,驗法見〈磨床精度怎麼驗〉。
八、磨出來不對:從缺陷反查砂輪規格
| 症狀 | 砂輪多半怎麼了 | 往哪調 |
|---|---|---|
| 燒傷、變色 | 太硬或組織太密,鈍粒不掉而發熱 | 軟一點、組織鬆一點,加強冷卻 |
| 表面刮傷 | 太軟,磨粒過早脫落,被擠壓著刮過工件 | 適當提高硬度 |
| 堵塞、磨不動 | 軟韌或黏性材料塞住氣孔 | 粒度粗、組織鬆、硬度軟一點 |
| 砂輪耗得快、尺寸保不住 | 太軟,或組織太鬆 | 硬一點、組織緊一點 |
| 成形面走樣 | 保形能力不夠 | 粒度細、硬一點、組織緊 |
| 粗糙度不夠 | 修整不夠精細,或無火花行程太少 | 先修整、加行程,再考慮換細 |
| 精密研磨表面拉毛 | 粗粒陶瓷砂輪的特性 | 改用較細的樹脂結合劑砂輪 |
砂輪的安裝與平衡見〈砂輪怎麼裝、怎麼平衡〉。完整的缺陷成因與參數對策見〈研磨出問題怎麼查〉。
九、常見問題 FAQ
Q:砂輪越硬是不是越耐用?
不一定。砂輪硬度指磨粒多難脫落,過硬時鈍掉的磨粒不掉,摩擦生熱容易燒傷工件;選硬度要讓砂輪保有適度自銳,又不產生過高的研磨溫度。
Q:磨淬火鋼該用粗粒度還是細粒度?
兩種做法都有:導熱差、怕燒傷龜裂的淬火鋼與合金鋼常取粗一點,另一種做法則讓高硬脆材料取細。兩種做法針對的材料不完全相同,試磨定案。
Q:鑄鐵平常用碳化矽,為什麼做低粗糙度時改用剛玉?
低粗糙度靠修整出整齊的微刃;碳化矽太脆,修整後難形成這種微刃,鑄鐵裡的石墨又會破壞微刃,所以改用剛玉系。
Q:表面不夠光,第一步該換細砂輪嗎?
先不要。砂輪修整後的狀態會複製到工件上,先確認修整筆夠利、修整夠精細,再增加無火花研磨行程;兩步做完還不夠,才考慮換細粒度。
本篇屬〈砂輪與磨床完整導讀:砂輪怎麼讀、怎麼裝、怎麼修,磨壞了怎麼查〉這條線,整條線該從哪讀到哪見該篇。
發布日期:2026-10-24|最後更新:2026-10-24









