
砂輪為什麼會裂:強度、不平衡與上機前該檢查的事
砂輪破裂是研磨現場少數會傷到人的事故,而它幾乎不是當下才發生的——選型、進貨存放、上機前檢查,每一關都在決定它會不會裂。這篇照順序講:強度與安全係數是什麼、哪些選型決定會讓砂輪變弱、不平衡值的上限怎麼算、研磨工具該怎麼存放,以及上機操作十項與砂輪罩該用什麼材質。
一、砂輪強度是什麼:破裂速度與工作速度的比例
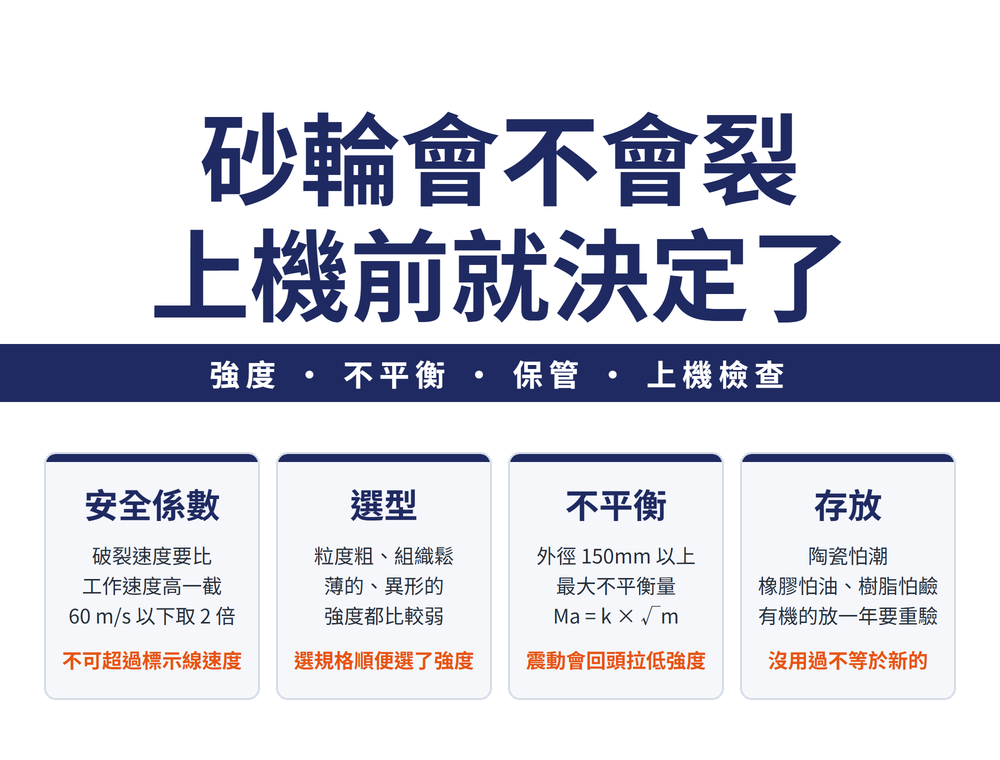
砂輪強度指的是砂輪在高速旋轉時,抵抗自身離心力、不讓自己碎掉的能力。它不是靠感覺判斷的,而是要求「破裂速度」與「工作速度」之間保持一定比例,這個比例就是安全係數 fs。
| 砂輪最高工作線速度 vs | 安全係數 fs |
|---|---|
| ≤ 60 m/s | 2 |
| 80 m/s | 1.8 |
另外還有一個出廠檢驗係數 fc:砂輪出廠前的檢驗速度 vc = vs × fc。工作線速度落在 35~80 m/s 區間時,fc 都是 1.6,略低於安全係數。
參考值;實際以砂輪標示與供應商規格為準。轉速愈高,容許的安全餘裕愈小——這是為什麼高速研磨不能沿用一般砂輪的觀念。
砂輪標示上最後那一欄的最高線速度怎麼讀,見〈看懂砂輪標示〉。使用中絕不允許超過標示的最高工作線速度,這是砂輪安全唯一不能談條件的一條。
二、選型的時候,強度就已經決定了
很多人以為強度是砂輪出廠就固定的品質問題,其實你每一個選型決定都在改變它。下表是各項特性往哪個方向走會讓砂輪比較弱或比較強:
| 影響因素 | 強度較弱 | 強度較強 |
|---|---|---|
| 粒度 | 粗 | 細 |
| 硬度 | 軟 | 硬 |
| 組織 | 鬆 | 緊 |
| 結合劑 | 陶瓷 | 有機(樹脂、橡膠) |
| 孔徑與外徑之比 | 大 | 小 |
| 厚度 | 薄 | 厚 |
| 形狀 | 異形 | 平形 |
| 不平衡值 | 大 | 小 |
| 補強 | 無 | 有 |
這張表最容易被誤讀的是「結合劑」那一列。它說的是陶瓷結合劑砂輪的迴轉強度比有機結合劑弱,不是說陶瓷這個材料本身軟。同理,「硬度:軟→弱」講的是砂輪硬度等級,不是磨料硬不硬。
換句話說:為了要好的表面而選細粒度、高硬度時,你順便也提升了強度;為了要自礪性而選粗粒度、鬆組織時,強度就往下走。這個連動通常沒有人提醒,但它一直在。粒度與硬度怎麼選,見〈砂輪的粒度、硬度、結合劑、組織怎麼選〉。
三、不平衡值有上限,而且算得出來
不平衡不只是「會抖」而已,它會直接把砂輪強度往下拉。外徑 150mm 以上的砂輪,允許的最大不平衡量 Ma 有經驗公式:
Ma = k × √m
m = 砂輪質量(g);k = 依研磨方式、工具機、砂輪外徑與線速度查表得到的經驗係數。
下表取磨床精研磨用的四列(平面、外圓、工具、無心外圓磨床等,平形砂輪及其衍生形狀):
| 砂輪外徑 D(mm) | k(vs ≤ 40 m/s) | k(40 < vs ≤ 63) | k(63 < vs ≤ 100) |
|---|---|---|---|
| ≤ 305 | 0.25 | 0.20 | 0.16 |
| 305~610 | 0.32 | 0.25 | 0.20 |
| 610~1100 | 0.40 | 0.32 | 0.25 |
| > 1100 | 0.50 | 0.40 | 0.32 |
參考值。手提砂輪機粗磨、重負荷荒磨與切斷開槽用途的 k 值較大;此處只取磨床精研磨一段。
不平衡的後果是一條鏈,不是單一現象:離心力 → 震動 → 加工面變差、磨床加速磨損、砂輪損壞 → 設備與人身事故。而不平衡的主要來源,正是第二節提過的組織不均與幾何形狀缺陷——強度、不平衡、選型三件事是同一件事的三個面。
⚠ 這裡的「外徑 150mm 以上有量化上限」與「直徑大於 125mm 就要做平衡」是兩回事:前者問的是不平衡量准許到多少,後者問的是要不要做平衡,兩者來自不同資料、不可互相取代。平衡怎麼做、振幅怎麼驗收,見〈砂輪怎麼裝、怎麼平衡〉。
四、還沒上機之前:存放方式會讓砂輪變弱
客訴「這批砂輪怎麼比較容易裂」時,最常被忽略的原因是存放。而且三種結合劑怕的東西完全不同:
| 結合劑 | 不能碰 | 後果 |
|---|---|---|
| 陶瓷 | 潮濕、冰凍 | 強度與研磨能力下降 |
| 橡膠 | 油 | 同上 |
| 樹脂 | 鹼 | 同上 |
其餘四項:①存放處保持乾燥,室溫不低於 5℃ ②直徑大或較厚的砂輪直立並稍傾斜擺放;較薄較小的平疊擺放、不疊太高,上下各墊一塊平整鐵板,防止變形或破裂 ③按規格分開放置並標示,避免拿錯 ④長途運輸用木箱或柳條筐包裝,以軟質物隔開防碰撞。
有機結合劑砂輪(樹脂、橡膠)存放不宜超過一年。超期的砂輪使用前應做強度檢驗;經過改制的砂輪,也要重新做迴轉試驗合格後才能使用。倉庫裡那批放很久的砂輪,不是「還沒用過所以是新的」。
切斷片、研磨片這類研磨工具還有標準規定的到期日;進貨時標示怎麼看、先進先出怎麼管,見〈研磨工具也有到期日〉。
五、上機操作:十項不能省
| 時機 | 做什麼 |
|---|---|
| 開車前 | 檢查各操作手柄與按鈕位置是否正確、磨床各運動是否正常 |
| 新砂輪首次使用 | 先空轉 2~3 分鐘確認正常,再修平外圓與兩端面,連同法蘭盤卸下後再做一次靜平衡 |
| 運轉中站位 | 不站在砂輪迴轉平面方向;不靠在磨床上 |
| 研磨前 | 確認工件夾持正確、緊固可靠;擋塊調好鎖緊,注意砂輪不會碰到夾頭、夾盤或頂針座 |
| 進刀與退刀 | 工件與砂輪都正常運轉後才進刀,進刀不得過猛;必須退刀後才能停車 |
| 人員 | 不可兩人同時操作一台磨床 |
| 量測 | 工件運轉中不可量測;不可用手觸摸轉動的砂輪,或用棉紗擦拭轉動中的工件 |
| 個人防護 | 穿合身工作服、戴口罩避免吸入粉塵與研磨液霧滴;長髮應戴工作帽;修整砂輪時戴防護眼鏡 |
| 停車前 | 先切斷供液系統,讓砂輪空轉 1~2 分鐘甩掉吸附的研磨液 |
最後一項最常被跳過:砂輪吸飽研磨液停下來,液體往下沉積就成了偏心砂輪,下次啟動當然會抖。
六、萬一還是裂了:砂輪罩要擋得住
前面五節都是為了讓它不裂,但防護要假設它會裂。砂輪罩的功能是在破裂瞬間擋住碎塊,所以材質與結構有明確要求:
| 項目 | 要求 |
|---|---|
| 材質 | 鋼板焊接或鑄鋼;小砂輪的防護罩可用鋁合金鑄造。鑄鐵強度低,不可用來做防護罩 |
| 壁厚 | 依砂輪直徑、寬度與速度分級。砂輪變大或改高速研磨時,壁厚要跟著加大並加強化盤;鑄鋼件壁厚需比鋼板更厚 |
| 開口 | 在不影響研磨的前提下盡量縮小開口,減少碎塊飛出的機會 |
| 內壁 | 可加吸能層減小衝擊 |
壁厚的具體數值依砂輪規格與轉速而定,請以機台原廠規格與現行職業安全法規為準,本文不列特定尺寸。
七、常見問題 FAQ
Q:倉庫裡放了兩年沒用過的砂輪,還能用嗎?
樹脂與橡膠這類有機結合劑砂輪,存放不宜超過一年。超期的要先做強度檢驗才可使用。沒用過不等於還是新的,結合劑會隨時間與環境劣化。
Q:選細粒度、高硬度的砂輪,是不是比較安全?
就迴轉強度而言方向確實如此,細粒度、硬度高、組織緊的砂輪強度較強。但選型要以加工需求為主,強度是連帶效果,不能倒過來只為了強度而選錯規格。
Q:為什麼停車前要讓砂輪空轉一兩分鐘?
先切斷供液再空轉,是為了甩掉砂輪吸附的研磨液。液體若留在砂輪內往下沉積,會造成偏心,下次啟動就會震動,也會拉低砂輪強度。
Q:砂輪罩可以用鑄鐵做嗎?
不可以。鑄鐵強度低,擋不住破裂瞬間的碎塊。應使用鋼板焊接或鑄鋼;較小的砂輪可用鋁合金鑄造。
本篇屬〈砂輪與磨床完整導讀:砂輪怎麼讀、怎麼裝、怎麼修,磨壞了怎麼查〉這條線,整條線該從哪讀到哪見該篇。
發布日期:2026-09-17|最後更新:2026-10-24









