
階級車削:肩角種類、粗精車相反順序與精車裕量
階級車削最容易搞混的一件事是:粗車從大徑往小徑,精車卻要從小徑往大徑,方向剛好相反。這篇說明兩種肩角差在哪、為什麼順序要反過來、鎢鋼車刀的精車裕量下限,以及粗車與整光那兩套不可互換的順序原則。
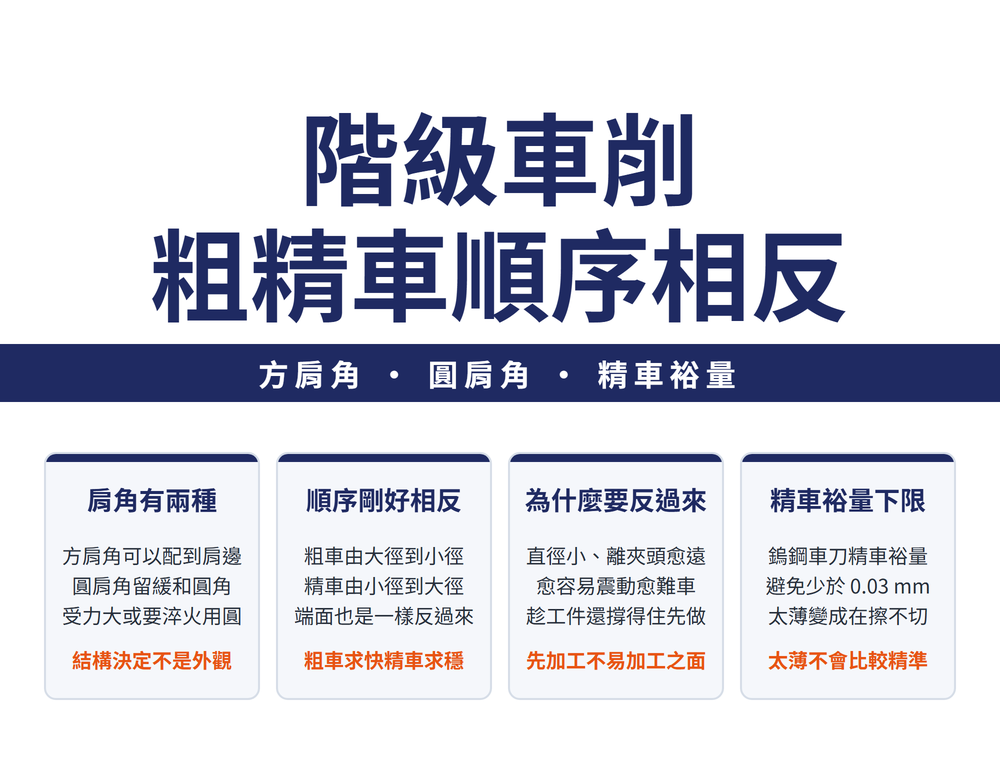
一、階級是什麼,肩角有兩種
階級就是同一支工件上由不同直徑相接構成的形狀,在車削技術裡屬於端面與外徑車削技能的應用——沒有新技術,但順序要對。
兩段直徑交接處叫肩角,有兩種:
| 肩角種類 | 特點 |
|---|---|
| 方肩角 | 工件公母套配合時可以配到肩邊 |
| 圓肩角 | 有緩和的圓角,受力較大或要淬火的軸,不致在轉角處斷裂 |
📌 選哪一種是結構決定的,不是外觀決定的:要靠肩邊定位就用方肩;軸會承受彎曲或要淬火,就必須留圓角,否則轉角會變成裂源。
二、單一肩角的車削步驟
| 步驟 | 做什麼 |
|---|---|
| 1 | 夾持工件並對正中心,再夾持車刀並對正中心 |
| 2 | 端面粗車(由外往內),再外徑粗車 |
| 3 | 車刀在端面歸零,配合大手輪刻度在肩角處畫線 |
| 4 | 車刀在外徑歸零,橫向進刀約 3 mm(直徑減少 φ6 mm) |
| 5 | 由右而左粗車外徑到畫線處,量測無誤即粗車完成 |
| 6 | 端面精車(由內往外),再精車外徑與肩角,最後量度並修毛邊 |
⚠ 端面的粗車與精車方向就已經相反了:粗車由外往內、精車由內往外。這不是筆誤,是下一節那條規則的縮影。
三、核心規則:粗車與精車順序相反
| 階段 | 方向 | 同時要控制什麼 |
|---|---|---|
| 階級粗車 | 由大徑到小徑 | 階級長度與外徑尺寸 |
| 階級精車 | 由小徑到大徑 | 以端面為基準面,從接近端面的階級開始,方便量測階級長度 |
🔴 這是整篇最容易記反的一條。記法是:粗車求快、精車求穩。
四、為什麼精車要反過來
粗車的目標是快速把餘料去掉,從最大的那一段開始最有效率。
精車的目標換成控制精度,而外徑離夾頭愈遠、直徑愈小,愈容易震動、愈難車。所以精車先加工不易加工之面——趁旁邊那些大直徑還沒車掉、工件整體還撐得住的時候,先把最難的那一段做完。
🔑 順序反過來不是慣例,是把最不穩定的工序放在工件最穩定的時候做。
⚠ 精車走到肩角時,車刀要與中心線呈 45 度角退出,才不會傷到已經精加工過的階級面。
五、粗車參數
| 項目 | 參考值 |
|---|---|
| 切削深度 | 3~6 mm |
| 進給率 | 0.3~0.5 mm/rev |
| 主軸轉速 | 約 550 rpm |
| 進給方式 | 建議自動進給 |
⚠ 上表為典型範圍,實際值隨材質、刀具與機台剛性變動,以刀具型錄或標準為準。要算特定材質的條件,見〈P 類鋼料加工指南:碳鋼、合金鋼、模具鋼〉。
六、精車四條注意事項
| # | 內容 |
|---|---|
| 1 | 第一次切削深度應盡可能把工件黑皮完全除去 |
| 2 | 鎢鋼車刀的精車裕量避免少於 0.03 mm,否則尺寸、表面光度與粗糙度都不易控制 |
| 3 | 車完注意圖面有沒有要求倒角;沒標明也仍要用車刀去除毛邊 |
| 4 | 肩角走到底時以 45 度退刀(見第四節) |
🔴 第 2 條是反直覺的一條:裕量留太薄不會比較精準,反而讓刀刃在工件表面上「擦」而不是「切」,尺寸與表面反而更難控制。精車刀的刀刃狀態決定了這一刀能不能切得下去,見〈車刀怎麼磨:高速鋼六步、鎢鋼七步與焊接式的實際順序〉。
七、兩套順序原則不可混用
| 原則 | 順序 | 看的是什麼 |
|---|---|---|
| 肩角粗車原則 | 端面先於外徑;外徑大者先於外徑小者 | 只看外徑大小 |
| 肩角整光原則 | 端面先於階級面;階級面先於外徑面;直徑小者先於直徑大者 | 面的種類+直徑大小 |
⚠ 這是兩套不同的順序,不可以拿同一套套到兩個階段。粗車只排「先端面後外徑、大的先」;整光多一層「面的種類」要先排,排完面的種類才輪到直徑,而且直徑的方向還是反的。
📌 一句話記法:粗車排直徑,整光先排面、再排直徑。同一支工件上若還有滾花或偏心段,製程要一起排,見〈偏心車削怎麼做:兩種夾持法與三種偏心量檢驗〉。
八、常見問題 FAQ
Q:方肩角跟圓肩角怎麼選?
看這個肩角要做什麼。方肩角的價值在配合:公母套配合時可以配到肩邊,靠肩面定位。圓肩角則是留一個緩和的圓角,讓受力較大或需要淬火的軸不致在轉角處斷裂。判準不是外觀,是這根軸會不會承受彎曲、會不會進熱處理。
Q:為什麼粗車由大徑到小徑,精車卻要反過來?
兩個階段的目標不同。粗車要快速去除餘料,從最大那一段開始最有效率。精車要控制精度,而外徑離夾頭愈遠、直徑愈小就愈容易震動,所以先加工不易加工之面——趁旁邊的大直徑還沒車掉、工件整體還撐得住時,先把最難的做完。精車也以端面為基準,從接近端面的階級開始才好量階級長度。
Q:精車裕量留 0.01 mm 是不是比 0.03 mm 更精準?
不是,方向剛好相反。鎢鋼車刀的精車裕量要避免少於 0.03 mm,裕量太薄時尺寸、表面光度與粗糙度都不容易控制——刀刃變成在表面上擦而不是切。留一個能讓刀刃確實切入的厚度,結果反而比較穩定。
Q:精車走到肩角要注意什麼?
退刀角度。車到肩角時要與中心線呈 45 度角退出車刀,否則會傷到剛才精加工好的階級面。這一刀的順序也要對:整光的原則是端面先於階級面、階級面先於外徑面,直徑小的先於直徑大的,跟粗車只看外徑大小的排法不是同一套。
整支工件的基準與工序怎麼排,見〈加工製程完整導讀:先定基準再排工序,餘量、工時與乾切各有判準〉。
本主題的完整導讀見〈車削完整導讀〉。
發布日期:2026-09-21|最後更新:2026-09-21









