
車床精度與故障排查:車出錐度、波紋、亂牙,是機台哪裡出問題
車出錐度、表面有規律波紋、螺紋螺距不均,換了刀具也改善不了時,問題常常在車床本身。這篇說明車床精度的兩層定義,把「工件缺陷對應機台哪個部位」排成對照表,再整理主軸發熱、震動與噪音的來源與排除方法。
一、先分清楚:是刀的問題,還是車床的問題
表面粗糙、斷屑不好、刀尖崩刃,多半是刀具與切削條件;工件出現錐度、固定間距的波紋、螺距忽大忽小,而且換刀、換條件都還在,就該查車床本身。
🔑 判斷方法:缺陷有沒有「規律」。錐度、等距波紋、每一牙都偏同一個方向,這種規律通常來自機台的幾何或傳動。刀具與切削面的震動對策見〈震動與顫振完整導讀:先分強迫與自激,再從剛性、幾何往下查〉。
本篇的部位名稱以傳統車床為準。CNC 車床的主軸、導軌、尾座判斷方式相同,進給則改由伺服馬達帶動滾珠導螺桿,沒有進給桿與對合螺帽。
二、車床精度的兩層:幾何精度與工作精度
| 層 | 定義 | 項目數 |
|---|---|---|
| 幾何精度 | 機台零件本身的形狀、相互位置與相對運動精度 | 臥式車床 16 項 |
| 工作精度 | 用實際車出來的工件反推機台精度 | 4 項 |
幾何精度 16 項依部位分組:床身導軌 2 項、往復台與尾座移動 2 項、主軸(軸向竄動、軸肩支承面跳動、定心軸頸與錐孔的徑向跳動、主軸軸線對往復台移動的平行度)5 項、頂心(頂心跳動、前後頂心等高)2 項、尾座套筒 2 項、複式刀座與橫向滑台 2 項、導螺桿軸向竄動 1 項。
工作精度 4 項:精車外圓的圓度與圓柱度、精車端面的平面度、精車螺紋的螺距誤差,以及表面粗糙度。現場最常用的就是這 4 項——車一支試棒量一量,比拆機檢查快。
三、工件缺陷反查:哪個部位出了問題
| 工件上看到 | 主要成因 | 調整方向 |
|---|---|---|
| 圓度差(橢圓、稜圓) | 主軸軸承間隙過大;軸頸不圓 | 調軸承間隙;修磨軸頸、刮研軸承 |
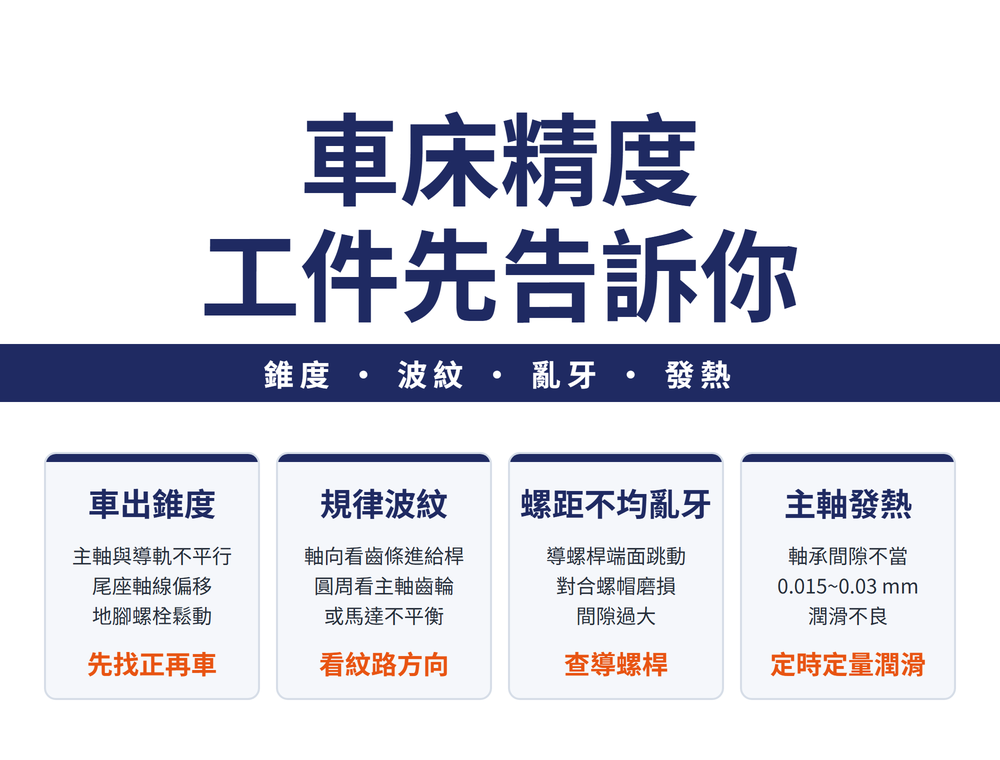
| 錐度 | 主軸與導軌不平行;尾座軸線不重合;地腳螺栓鬆 | 找正平行度;調尾座;鎖緊地腳 |
| 混亂波紋 | 主軸軸承磨損;夾頭連接盤鬆;滑動面間隙大 | 換軸承;鎖緊夾頭;調間隙 |
| 軸向規律波紋 | 齒條嚙合不良;進給桿彎曲 | 調齒條間隙;校直進給桿 |
| 圓周規律波紋 | 主軸齒輪齒形不良;馬達不平衡;皮帶輪跳動 | 修換齒輪;動平衡;修皮帶輪 |
| 端面不平 | 往復台對主軸中心線不平行 | 找正頭座;刮研橫向滑台導軌 |
| 螺距不均、亂牙 | 導螺桿端面跳動;對合螺帽磨損 | 調導螺桿軸向間隙;修對合螺帽 |
📌 波紋先看方向:沿軸向等距排列,查進給傳動;繞圓周等距排列,查主軸傳動。
四、主軸軸承發熱
| 原因 | 排除方法 |
|---|---|
| 軸承間隙不當 | 調整間隙,車床主軸軸承一般為 0.015~0.03 mm |
| 裝配品質不良 | 重新裝配 |
| 主軸彎曲、箱體孔不同心 | 修復、校正 |
| 潤滑不良 | 疏通進油管;核對潤滑油種類;定時定量加油 |
⚠ 主軸發熱不只是保養問題:熱會讓主軸伸長、軸線位置改變,開機後前幾件與後面的尺寸不同,常是這個原因。主軸與床身的結構見〈CNC 車床怎麼看:主軸、刀塔、尾座、床身〉。
五、震動與噪音從哪裡來
| 症狀 | 常見來源 |
|---|---|
| 震動 | 主軸徑向擺動大、馬達不平衡、工件偏心、皮帶接頭不良、地腳螺栓鬆 |
| 刀具與工件間震動 | 刀尖高度不對:刀尖應略高於工件中心(這是防震的調整;車端面時刀尖要與工件中心同高,否則端面中心會留下小凸點) |
| 軸承噪音 | 軸承精度低或裝配不準、磨損、潤滑不良 |
| 齒輪噪音 | 齒形或嚙合不良、齒側間隙不對、傳動軸變形、齒輪箱有雜物 |
🔴 齒輪噪音的一個處置容易做錯:齒輪要成對更換,只換一個,新舊齒面嚙合不良,噪音很快又回來。
六、四大根因與車床用語速查
車床故障的成因可歸成四類:零組件品質或磨損、安裝與裝配精度差、日常保養不當、使用超出加工範圍。後兩類靠做到整齊、清潔、潤滑、安全,並照操作規程使用,就能避免。同一套邏輯套到磨床,見〈磨床壞了怎麼查:機械故障、油壓三根因與保養兩級〉。
| 本篇用語 | 英文 | 是什麼 |
|---|---|---|
| 頭座 | headstock | 裝主軸與變速齒輪的箱體 |
| 往復台 | carriage | 沿床身導軌縱向移動、載著刀座 |
| 橫向滑台 | cross slide | 在往復台上橫向進給 |
| 複式刀座 | compound rest | 可轉角度的上層刀座 |
| 導螺桿、進給桿 | leadscrew, feed rod | 前者車螺紋用,後者一般走刀用 |
| 對合螺帽 | half nut | 車螺紋時咬合導螺桿 |
七、常見問題 FAQ
Q:車出來的外圓有錐度,要先查什麼?
先查三件事:主軸中心線與導軌的平行度、尾座軸線有沒有與主軸重合、地腳螺栓有沒有鬆動。對應的處置是找正平行度、調整尾座橫向位置、鎖緊地腳螺栓。
Q:工件表面有規律的波紋,怎麼判斷是哪裡的問題?
先看波紋方向。沿軸向等距排列,通常是縱向進給的齒條嚙合不良或進給桿彎曲;繞圓周等距排列,通常是主軸傳動齒輪齒形不良、馬達轉子不平衡或皮帶輪跳動。
Q:車螺紋時螺距不均或亂牙,是機台問題嗎?
常見原因在機台傳動:導螺桿端面跳動超差,或對合螺帽磨損、間隙過大。處置是調整導螺桿軸向間隙,修正對合螺帽與變換齒輪的間隙。
Q:車床主軸軸承發熱,正常間隙是多少?
車床主軸軸承間隙一般為 0.015~0.03 mm,間隙不當就會發熱。其他原因還有裝配不良、主軸彎曲與潤滑不良。
本主題的完整導讀見〈車削完整導讀〉。
本篇屬〈CNC 入門完整導讀:先認機器與現場,再讀懂圖上的要求〉這條線,整條線該從哪讀到哪見該篇。
發布日期:2026-09-23|最後更新:2026-10-25









