
車床夾頭怎麼用:軟爪與硬爪的差別、油壓夾頭與擴張夾具
同一支圓料,用硬爪夾和用軟爪夾,同心度不一樣。這篇把車床夾頭分成四件事講:三爪與四爪的基本夾持、硬爪與軟爪的使用差異、CNC 車床上的油壓夾頭,以及靠錐度撐開的擴張夾具,再回到夾持力該開多大;最後補上精密夾持機構的三種驅動原理,以及行程、精度與離心力的取捨。
一、圓形工件最基本的夾持:三爪與四爪夾頭
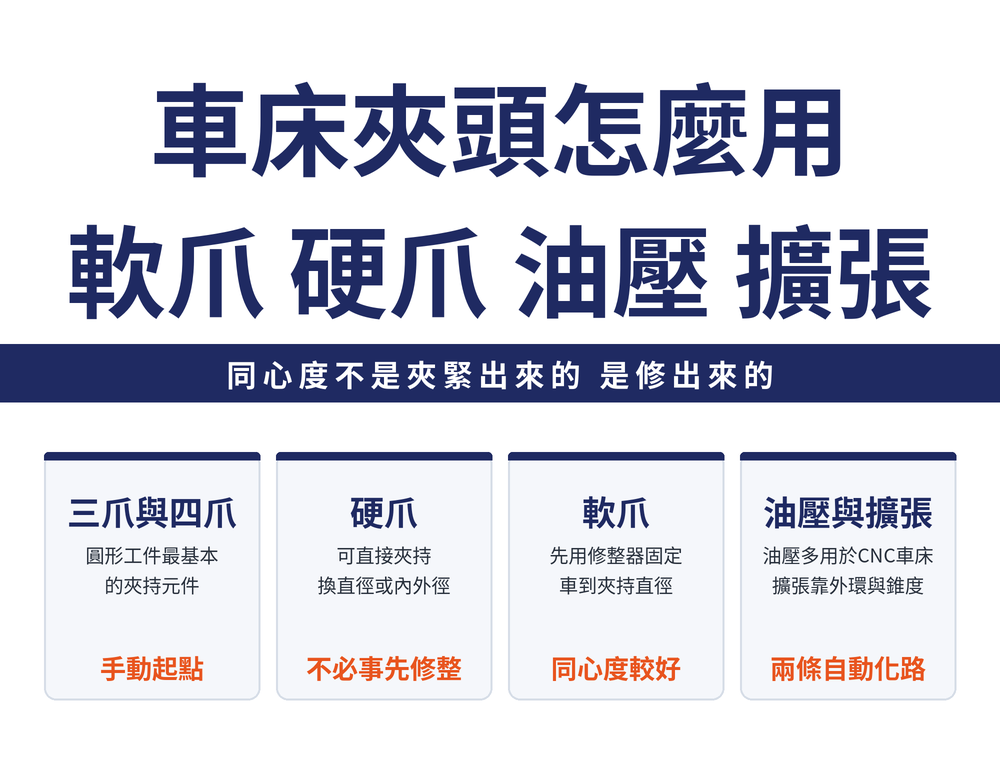
圓形工件最基本的夾持方式,就是車床上使用的三爪與四爪夾頭。後面的軟爪、油壓夾頭與擴張夾具,都是在這個基礎上換掉爪子,或換掉夾持力的來源。
三爪與四爪在定心方式與適用場合上的分工,沒有可靠的對照資料,本文不代為推論。要選三爪還是四爪,請以夾頭供應商的規格說明為準。
有兩個場合站上另有專篇:四爪夾頭的四個爪可以各自獨立調整鬆緊,車偏心就是靠這一點,做法見〈偏心車削怎麼做:兩種夾持法與三種偏心量檢驗〉;薄壁件用普通三爪直接夾容易被夾變形,換什麼夾法、工序怎麼排,見〈薄壁件車削怎麼排工序:粗、半精、精三道與四項變形對策〉。
二、硬爪與軟爪:差在流程,也差在同心度
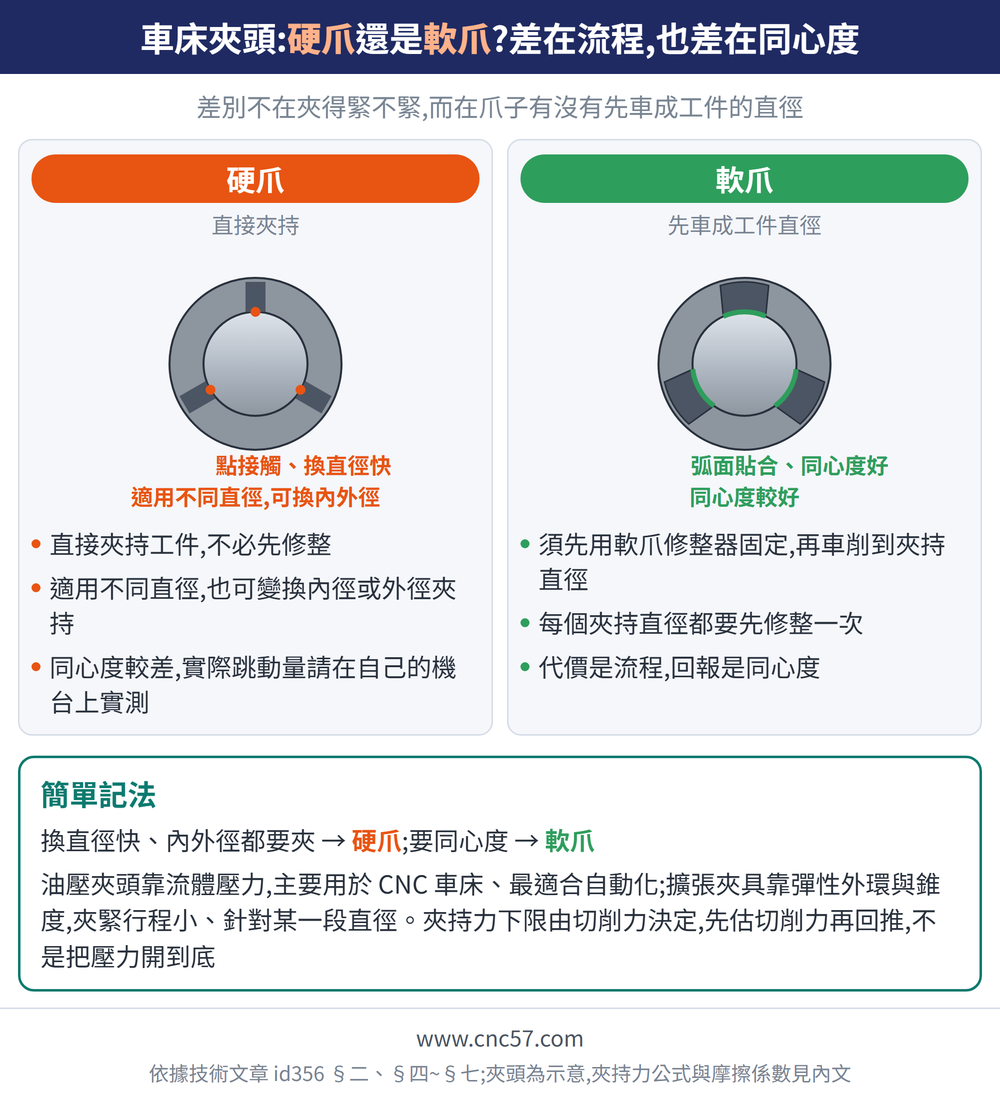
車床夾頭夾持圓形工件時,手動夾頭可用硬爪或軟爪。差別不在夾得緊不緊,而在爪子有沒有先車成工件的直徑。
| 爪型 | 使用流程 | 夾持同心度 |
|---|---|---|
| 硬爪 | 直接夾持工件,適用不同直徑,也可變換內徑或外徑夾持 | 只有「軟爪較好」的相對表述,沒有數值 |
| 軟爪 | 須先用軟爪修整器固定,再車削到夾持直徑才使用 | 較好 |
硬爪的優勢是換直徑快、內外徑都能夾;軟爪的優勢是同心度,代價是每個夾持直徑都要先修整一次。
三、為什麼硬爪同心度較差?機構原因存而不論
這裡只對比兩者的使用流程與同心度結果;硬爪同心度較差的機構原因沒有可靠說明,本文不代為推算。可引用的只有「硬爪可直接變換直徑、軟爪需先修整但同心度較好」這個結論性差異。
要決定用哪一種,建議在自己的機台與工件上實測跳動量,不要沿用他人的經驗值。
四、油壓夾頭:CNC 車床上的自動化夾持
油壓夾頭使用油驅動,主要使用於 CNC 車床,有兩爪、三爪與四爪設計。與手動夾頭的差別在夾持力來源:手動靠人施力,油壓靠流體壓力轉換成夾緊力。
流體壓力(巴斯卡原理)在夾持力的物理效應分類裡對應的是油壓與氣壓夾具系統,備註是可以產生較大的夾緊力;最適合自動化夾持的原理就是油壓或氣壓。
五、擴張夾具:用錐度把外環撐開
手動擴張夾具的原理很單純:用彈性的外環與錐度構造產生夾緊力。錐度在夾持力的物理效應分類裡屬於斜楔,同一類的還有凸輪夾具與虎鉗,共同的備註是夾緊行程較小。
行程小決定了它的用法:擴張夾具針對某一段內徑或外徑做,不涵蓋一大段直徑範圍。擴張夾具的可夾範圍、擴張量與夾持力數值依型號而異,選用時請向供應商索取規格。
六、夾持力該開多大:下限由切削力決定
換了夾頭型式,夾持力的邏輯不變:大小至少要能吸收工具機作用到工件上的切削力。順序是先估切削力再回推夾持力,不是把夾頭壓力一路開到底。
最大夾持力 Fsp = (P×η×60) / (Vc×μ) kN(P 為切削馬力 kW、η 為傳動效率、Vc 為切削速度 m/min、μ 為靜摩擦係數),這條式子怎麼從切削力推出來、兩組算例怎麼代,見〈夾持力要多大:切削力反推、螺栓夾緊力與兩組算例〉。
公式裡的 μ 不是定值。常用材質的靜摩擦係數參考值呈現兩個方向:同一組材質,濕式明顯低於乾式;材質組合上,鑄鐵對鑄鐵高於鑄鐵對鋼、鑄鐵對鋼又高於鋼對鋼。實際數值請以夾具供應商資料或標準表為準,不要拿單一參考值直接去算安全係數。夾太緊反而讓工件走樣,見虎鉗夾緊為什麼反而讓工件變形。
七、四種夾持方式一次對照
| 型式 | 夾持力來源 | 重點 |
|---|---|---|
| 硬爪(手動夾頭) | 手動 | 直接夾持,適用不同直徑,可變換內外徑 |
| 軟爪(手動夾頭) | 手動 | 先以軟爪修整器修整到夾持直徑,同心度較好 |
| 油壓夾頭 | 流體壓力(巴斯卡原理) | 油驅動,主要用於 CNC 車床,有兩爪、三爪、四爪 |
| 手動擴張夾具 | 斜楔(錐度) | 彈性外環加錐度構造產生夾緊力,夾緊行程較小 |
四者的夾持力大小、可夾直徑範圍與精度等級依型號而異,請以型錄規格為準。
八、精密夾持機構:撐開或收縮,驅動原理分三類
第五節的擴張夾具只用一個錐度撐開外環。精密車削與銑削用的夾持機構,同樣是把軸向推力轉成夾持面的徑向膨脹或收縮,差別在中間怎麼轉換,依驅動原理分三類:
| 驅動原理 | 怎麼產生夾持動作 | 機構 |
|---|---|---|
| 鋸齒紋驅動 | 軸向力沿鋸齒紋斜面轉成徑向膨脹或收縮 | 鋸齒紋膨脹套、多節彎月形夾持段 |
| 錐面驅動 | 多槽筒夾沿錐面軸向位移,收縮或撐開 | 單錐面筒夾、雙錐面筒夾 |
| 變形、斜楔或流體 | 膜片彎曲、斜楔位移、套筒受軸向力膨脹,或油壓撐開薄壁套 | 膜片式、斜置螺栓、楔形夾爪、膨脹套筒、封閉油壓膨脹套 |
其中兩種的設計值得一提:鋸齒紋膨脹套不用橡膠元件,靠迷宮效應擋住汙染,夾持面可以做得很長;雙錐面筒夾的兩個錐面依序接觸,先夾住一個直徑、再夾住另一個,一次施力控制兩個夾持點,適合需要多點定位的工件。
九、行程、精度與離心力:選精密夾持機構的取捨
這幾種機構最大的差別在行程。以 Ø100 mm 的標準行程看(原廠標示值):封閉油壓膨脹套只有 0.05 mm,重複精度標示可達 3 μm,是精度取向;斜置螺栓 10 mm、楔形夾爪 5 mm,大行程讓夾爪能伸進工件的底切處夾持,是為了夾得住形狀複雜的工件,不是為了精度。鋸齒紋膨脹套、單雙錐面筒夾與膜片式則是 0.6 mm。
可夾直徑也差很多:原廠標示的範圍從 5 mm 到 650 mm 不等,而且不是每一種都能內外兩用——斜置螺栓與膜片式只能外夾。
轉速高時還要看離心力:夾頭一轉,夾持力會被離心力吃掉一部分。斜置螺栓的離心力損失小;膜片式則會自動補償離心力造成的夾持力變化。膜片式也是這幾種裡唯一標示斷電時仍可安全夾持的,對斷電安全有要求時可先看它。
以上行程、範圍與精度都是原廠標示值,實際規格依型號而異,選用時請向供應商確認。
常見問題 FAQ
Q:軟爪一定比硬爪好嗎?
不是,兩者取捨不同。硬爪可直接夾持、適用不同直徑,也能變換內外徑;軟爪要先用修整器固定後車削到夾持直徑,同心度較好。要同心度就用軟爪,要換直徑快就用硬爪。
Q:硬爪的同心度為什麼比較差?
「軟爪修整後同心度較好」是經驗結果;硬爪同心度較差的機構原因沒有可靠說明,本文不代為推論。要判斷自己的狀況,請直接在機台上實測工件跳動量。
Q:油壓夾頭和手動夾頭差在哪裡?
差在夾持力來源。油壓夾頭使用油驅動,主要用於 CNC 車床,有兩爪、三爪與四爪設計;它靠流體壓力(巴斯卡原理)產生較大的夾緊力,也是最適合自動化的夾持原理之一。
Q:擴張夾具是怎麼夾住工件的?
手動擴張夾具使用彈性的外環與錐度構造產生夾緊力。錐度屬於斜楔類的夾持原理,特性是夾緊行程較小,適合針對特定直徑使用,不適合涵蓋大範圍直徑變化。
本篇屬〈夾治具完整導讀:先定位再夾緊,夾持力怎麼算、動力怎麼給〉這條線,整條線該從哪讀到哪見該篇。
發布日期:2026-08-28|最後更新:2026-10-22









