
細長軸怎麼車:中心架還是跟刀架,再用彈性頂針與大主偏角防彎
長度超過直徑 25 倍的軸,車削時會自重下垂、受熱伸長、被切削力推彎,尺寸與形狀都跑掉。對策先選支撐:能掉頭接刀用中心架,不能掉頭就用跟刀架;尾座改彈性頂針,讓工件受熱伸長時頂針能退;車刀主偏角與前角都取大,減小把工件推彎的徑向力,切削速度也不宜開太高。
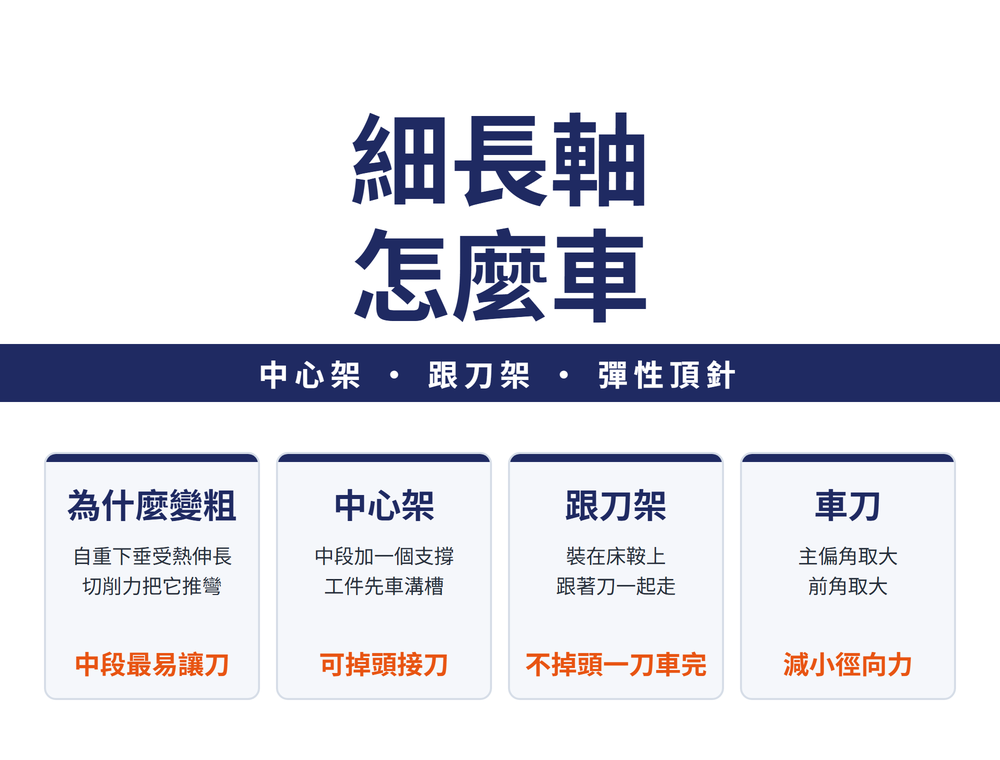
一、為什麼車到中間就變粗:細長軸的六個麻煩
長度與直徑之比大於 25 的軸稱為細長軸。剛性差,車削時會同時遇到下面幾件事:
| 麻煩 | 會怎樣 |
|---|---|
| 自重 | 工件本身就往下垂彎 |
| 切削熱 | 工件受熱伸長,夾在兩頂針之間會被頂彎,嚴重時卡死 |
| 切削力 | 把工件推彎、引起震動,尺寸、形狀與表面都受影響 |
| 離心力 | 轉速越高彎曲越大,所以不宜用過高切速 |
| 走刀時間長 | 刀具一路磨耗,前後尺寸跟著變 |
| 支撐輔具 | 跟刀架、中心架的操作技能要求高 |
所以重點不在某一招,而是支撐、裝夾、車刀與用量一起顧。
二、中心架還是跟刀架:看能不能掉頭接刀
兩者都是在工件中段多加支撐,差在加工時能不能掉頭接刀。
| 支撐 | 適用 | 要點 |
|---|---|---|
| 中心架 | 允許掉頭接刀 | 工件中段先車一段溝槽給夾爪;或加過渡套,免車溝槽 |
| 跟刀架 | 不允許掉頭接刀 | 裝在床鞍上跟著刀走;三支承比雙支承剛性好 |
跟刀架的支承爪要先研磨到與工件外圓貼合,支承壓力適中並充分潤滑;雙支承跟刀架支承面小、剛性差,不適合高速切削。每車完一刀,支承爪都要重新調整。
三、裝夾怎麼改:夾短一點,頂針要能退
細長軸最常見的是一夾一頂(夾頭夾一端、尾座頂針頂另一端)。
| 位置 | 做法 | 為什麼 |
|---|---|---|
| 夾頭端 | 夾持段不要太長,夾爪下墊鋼絲圈 | 避免工件被夾死 |
| 尾座 | 改用彈性頂針 | 工件受熱伸長時頂針能軸向退讓,不會被頂彎 |
| 頂緊力 | 開車後手指能捏住頂針頭部、讓它停轉為準 | 壓力適中的簡易判斷 |
| 尾座套筒 | 伸出盡量短 | 減少震動 |
半精車、精車前,先鬆開頂針、低速開機讓頂針輕觸中心孔,可減少彎曲變形;全程澆足切削液,同時潤滑並抑制受熱伸長。
四、三種常見組合
依「能不能掉頭接刀」與「是不是精車」挑一組:
| 組合 | 進給方向 | 適用 |
|---|---|---|
| 一夾一頂(或兩頂針)+中心架 | 正向 | 允許掉頭接刀 |
| 一夾一頂(彈性頂針)+跟刀架 | 正向 | 不允許掉頭接刀 |
| 同上,夾持面墊鋼絲圈 | 反向 | 精車 |
反向進給是由夾頭端往尾座方向走刀。同樣是工件剛性不足,薄壁件的做法見〈薄壁件車削怎麼排工序:粗、半精、精三道與四項變形對策〉。
五、車刀怎麼磨:減小推彎工件的徑向力
刀具這一端的目標只有一個:少推工件一點。
| 參數 | 怎麼取 | 為什麼 |
|---|---|---|
| 主偏角 | 取大,常用接近 90° | 徑向分力小,工件較不會被推彎、震動 |
| 前角 | 取大 | 降低切削力 |
| 刃傾角 | 取正值 | 讓切屑流向待加工面 |
| 刀尖圓弧 | 不磨或只磨極小的 | 保持刃口銳利,切削力小 |
| 刀尖高度 | 粗車略高於中心,精車等高或略低 | — |
主偏角與徑向力的關係見〈車削刀具切邊角(餘偏角)解析:切削力、切屑與壽命關係〉;切削條件(切削用量)以〈車削切削條件完整指南:速度、進給與刀具壽命關係解析〉為起點,轉速再保守一些——轉速越高,離心力讓工件彎得越多。
常見問題 FAQ
Q:什麼是細長軸?
長度與直徑之比大於 25 的軸。剛性差,車削時容易自重下垂、受熱伸長,並被切削力推彎、引起震動。
Q:中心架和跟刀架怎麼選?
允許掉頭接刀用中心架;不允許掉頭、要一次車完全長時用跟刀架,三支承跟刀架的剛性比雙支承好。
Q:細長軸車到中間為什麼變粗?
中段離支撐最遠,最容易被切削力推彎而讓刀,實際切深變淺。加中心架或跟刀架支撐、主偏角取大減小徑向分力,並降低切削速度。
Q:尾座為什麼要用彈性頂針?
切削熱讓工件伸長,固定頂針會把工件頂彎、甚至卡死;彈性頂針能軸向退讓,吸收伸長量。
最後更新:2026-10-21
本主題的完整導讀見〈車削完整導讀〉。









