
車削刀具切邊角(餘偏角)解析:切削力、切屑與壽命關係
車削刀具的切邊角(餘偏角,Lead Angle)會直接影響切削力分布、切屑厚度與刀具壽命。切邊角越大,切削力分散至較長刃口、刀尖角也較大,使切屑變薄、刀尖強度與壽命提升,但背分力增加,容易導致細長工件變形;反之,小切邊角背分力較小,適合細長工件與精加工,但刀尖強度較低。正確搭配切邊角、副偏角與刀傾角,是提升加工穩定性與品質的關鍵。
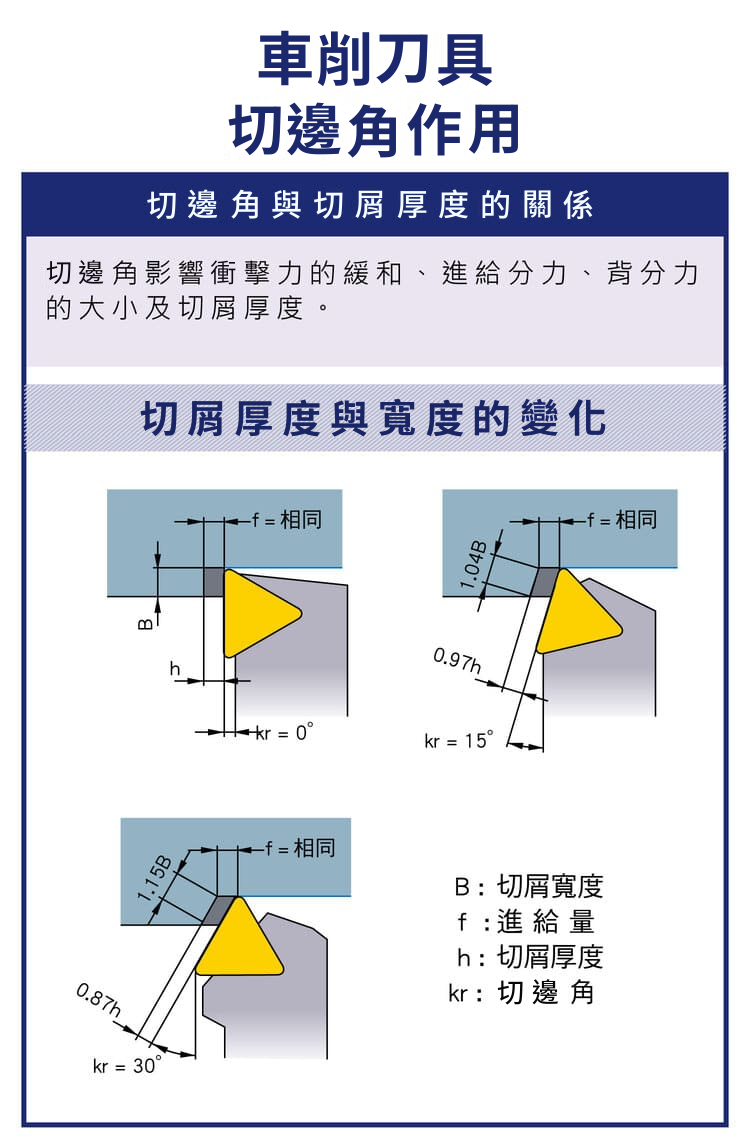
一、切邊角基本概念
切邊角是主切削刃與垂直於進給方向那條線的夾角,也就是 90°-主偏角(英文 lead angle)。它直接牽動切削力分布、切屑厚度與寬度、刀具壽命與工件變形。上方圖中的 kr 指的是切邊角(圖中 kr = 0°、15°、30°),本篇後面參考表的 κr 則是主偏角,兩者相加為 90°,讀圖時別混用。
| 項目 | 內容 |
|---|---|
| 定義 | 主切削刃與垂直於進給方向那條線的夾角(=90°-主偏角) |
| 影響項目 | 切削力分布、切屑厚度與寬度、刀具壽命、工件變形 |
二、切邊角與切屑厚度、切削力的關係
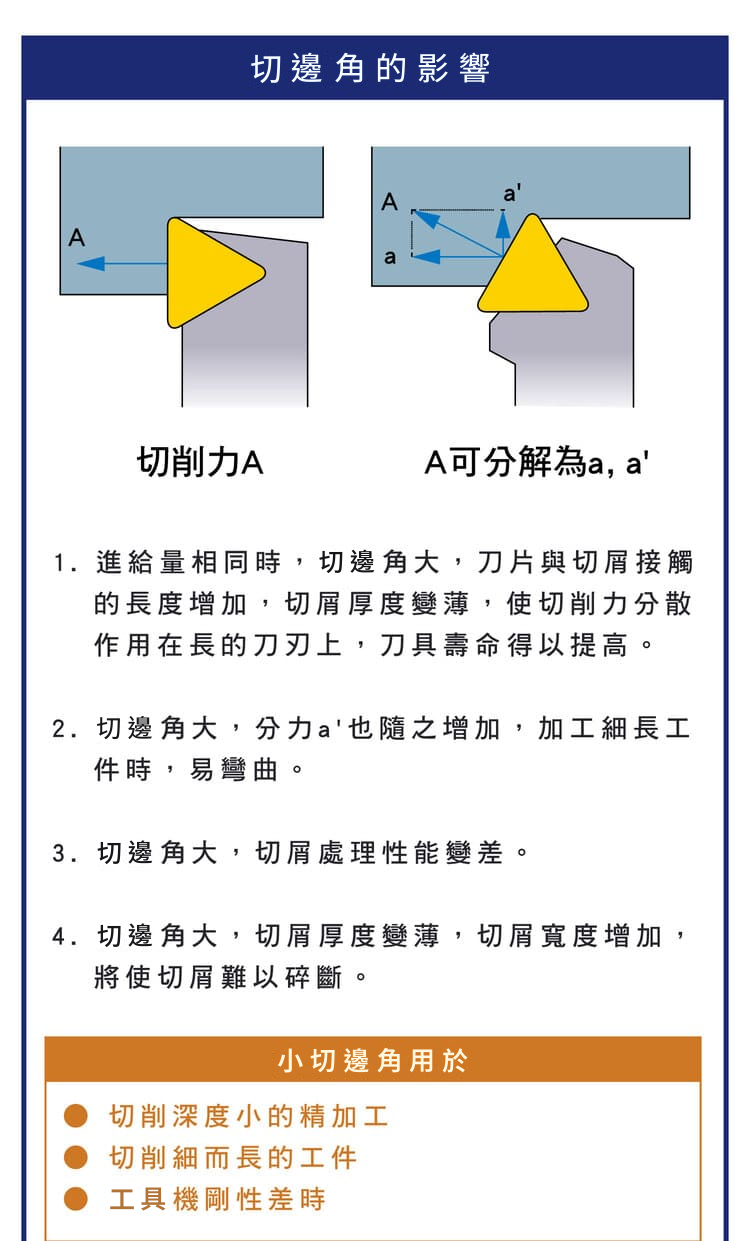
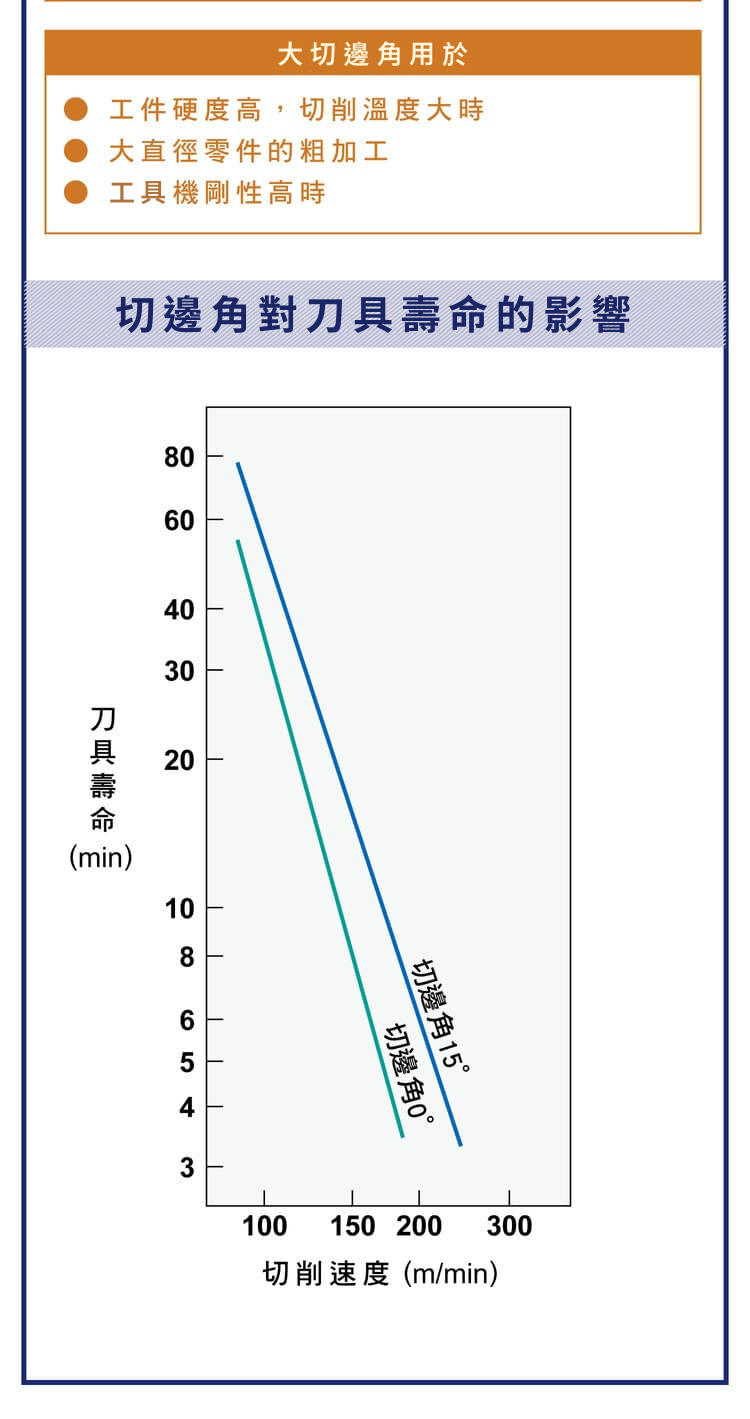
切邊角增加,切屑厚度變薄、寬度增加,切削負荷分散使刀具壽命提升;但切削力會分解為多方向力,切邊角越大背分力越大,細長工件容易彎曲。
| 切邊角變化 | 影響 |
|---|---|
| 切邊角增加 | 切屑變薄、寬度增加、負荷分散、刀具壽命提升 |
| 切邊角增加(切削力) | 背分力增加,細長工件易彎曲變形 |
三、切邊角對加工穩定性與應用建議
大切邊角可減少刀具局部負荷、提高壽命,但側向力增加、可能震動。應依加工型態選擇。
| 切邊角 | 優缺點 | 適用 |
|---|---|---|
| 大切邊角 | 刀尖角大、刀尖強度高,減少局部負荷、提高壽命;但側向力增加、可能震動 | 工件硬度較高、大直徑工件粗加工、工具機剛性高時 |
| 小切邊角 | 背分力小、工件不易彎曲變形;但刀尖角小、刀尖強度較低 | 精加工、細長工件、切削深度小、工具機剛性較差時 |
實際選角可先查下表:鎢鋼車刀的主偏角參考值,依加工情況與工具機剛性分列;切邊角由 90°-主偏角換算而來(主偏角大於 90° 時換算值為負)。
| 加工情況 | 工具機剛性 | 主偏角 κr | 切邊角(90°-κr) |
|---|---|---|---|
| 粗車(不從中間切入) | 好 | 45°、60°、75° | 45°、30°、15° |
| 粗車(不從中間切入) | 差 | 65°、70°、90° | 25°、20°、0° |
| 車削細長軸、薄壁件 | — | 90°、93° | 0°、−3° |
| 精車(不從中間切入) | 好 | 45° | 45° |
| 精車(不從中間切入) | 差 | 60°、75° | 30°、15° |
| 車削冷硬鑄鐵、淬火鋼 | — | 10°~30° | 60°~80° |
| 從工件中間切入 | — | 45°~60° | 30°~45° |
| 切斷刀、切槽刀 | — | 60°~90° | 0°~30° |
表中精車列取較大的切邊角,是以壓低表面粗糙度為優先;車細長件、或工具機剛性差時,減少背分力優先,切邊角要取小(見「車削細長軸、薄壁件」列)。
四、副偏角(Secondary Angle)
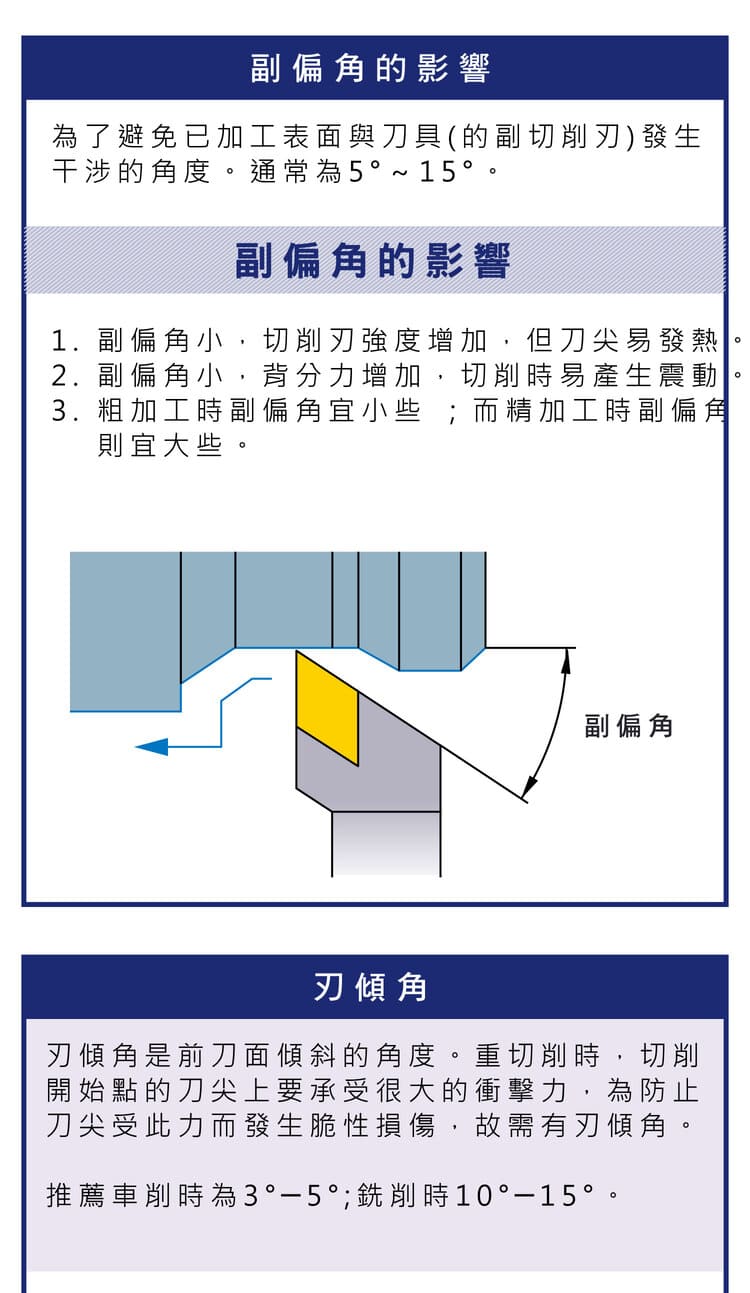
副偏角的功能是避免刀具與已加工面干涉,一般範圍約 5°~15°。副偏角小則強度高但易震動,副偏角大則精度佳。
粗、精加工怎麼取,兩份資料說法相反,差在優先顧哪一件事:刀具廠的技術資料(本篇原廠圖出處)以抑制震動為先,因為副偏角小會使背分力增加、容易震動,所以建議粗加工用小副偏角、精加工用大副偏角;上一節主偏角參考表的同一份資料則以已加工表面品質為先,因為副偏角越大,殘留面積越高、表面越粗,所以精車副偏角取 0°~5°,比粗車的 5°~15° 小。工具機剛性好、不會震動時,精車可取小副偏角壓低表面粗糙度;一出現震動,先把副偏角加大。
| 項目 | 內容 |
|---|---|
| 功能 | 避免刀具與已加工面干涉 |
| 一般範圍 | 約 5°~15° |
| 影響 | 小→強度高但易震動;大→精度佳 |
| 加工建議 | 兩說:以防震動為先→粗加工小、精加工大;以表面品質為先→精車 0°~5°,比粗車小 |
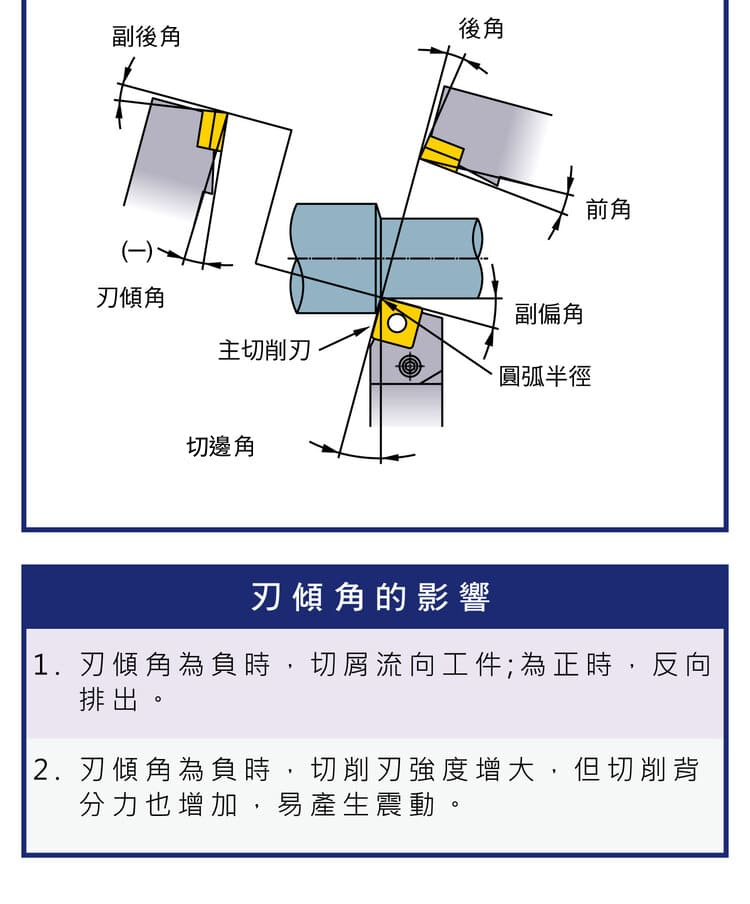
五、刀傾角(Inclination Angle)
刀傾角為刀具前刀面傾斜角度,功能是控制切屑流向、分散切削衝擊。正刀傾角使切屑遠離工件、排屑佳但強度下降;負刀傾角使切屑靠近工件、強度高但震動增加。
| 刀傾角 | 切屑流向 | 加工特性 |
|---|---|---|
| 正刀傾角 | 切屑遠離工件 | 排屑佳但強度下降 |
| 負刀傾角 | 切屑靠近工件 | 強度高但震動增加 |
六、刀具幾何整體搭配
切邊角、副偏角與刀傾角是三大關鍵角度。最佳策略為平衡切削力與刀具強度、控制切屑流向、降低震動與變形,使加工在效率與品質間取得平衡。
七、常見問題與對策
角度配置不當常反映在變形、磨耗、震動與排屑上。實際切削速度與進給請依材料與機台條件計算,可參考〈車削加工計算公式大全〉。
| 問題 | 原因 | 對策 |
|---|---|---|
| 工件變形 | 切邊角過大 | 降低切邊角 |
| 刀具磨耗過快 | 切削負荷集中 | 增加切邊角 |
| 震動問題 | 副偏角過小 | 增加副偏角 |
| 排屑不良 | 刀傾角不當 | 調整刀傾角 |
八、加工最佳化與工程應用重點
刀具設計上最佳化切邊角配置,加工條件配合進給與深度,機台條件提高剛性。以切邊角(Lead Angle)、副偏角(Secondary Angle)、刀傾角(Inclination Angle)為核心參數,控制目標為降低切削力集中、提升刀具壽命、改善加工穩定性,最終達成穩定加工品質、減少刀具損耗與提升生產效率。刀片型號選擇見〈ISO車削刀片規範解析〉。
常見問題 FAQ
Q:切邊角越大越好嗎?
不一定。大切邊角刀尖角大、刀尖強度較高,較適合工件硬度較高、大直徑工件的粗加工,且工具機剛性高時效果較佳;小切邊角則較適合精加工與細長工件,可降低背分力、減少工件彎曲變形,但刀尖角較小、刀尖強度相對較低。
Q:細長工件加工變形怎麼辦?
細長工件變形多因切邊角過大使背分力偏高。可適度降低切邊角以減少徑向推力,並提高夾持與機台剛性,必要時分段加工或加尾座支撐。
Q:副偏角有什麼作用?
副偏角(約 5°~15°)的作用是避免刀具與已加工面干涉。副偏角小則刀尖強度高但較易震動;副偏角大則精度較佳。粗、精加工的取法有兩說:以防震動為先,粗加工用小、精加工用大;以表面品質為先,精車取 0°~5°,比粗車小。工具機剛性好、不易震動時可取小,容易震動時再加大。
Q:刀傾角正負怎麼選?
正刀傾角讓切屑遠離工件、排屑較佳,但刀刃強度下降,適合一般與精加工;負刀傾角讓切屑靠近工件、刀刃強度高、抗衝擊,但震動增加,適合重切削與斷續切削。
發布日期:2026-07-23|最後更新:2026-10-21
本主題的完整導讀見〈刀具壽命與磨耗完整導讀〉與〈震動與顫振完整導讀〉。
本主題的完整導讀見〈車削完整導讀〉。









