
薄板磨完就翹:熱變形與夾持變形要分開治
墊圈、摩擦片、鑲鋼導軌這類薄件,磨的時候明明是平的,一鬆開就翹。原因有兩種,而且對策完全相反:熱變形要改研磨條件,夾持變形要改夾持方式。這篇先教你分清楚是哪一種,再給八種薄件夾持法與端面研磨的散熱對策。
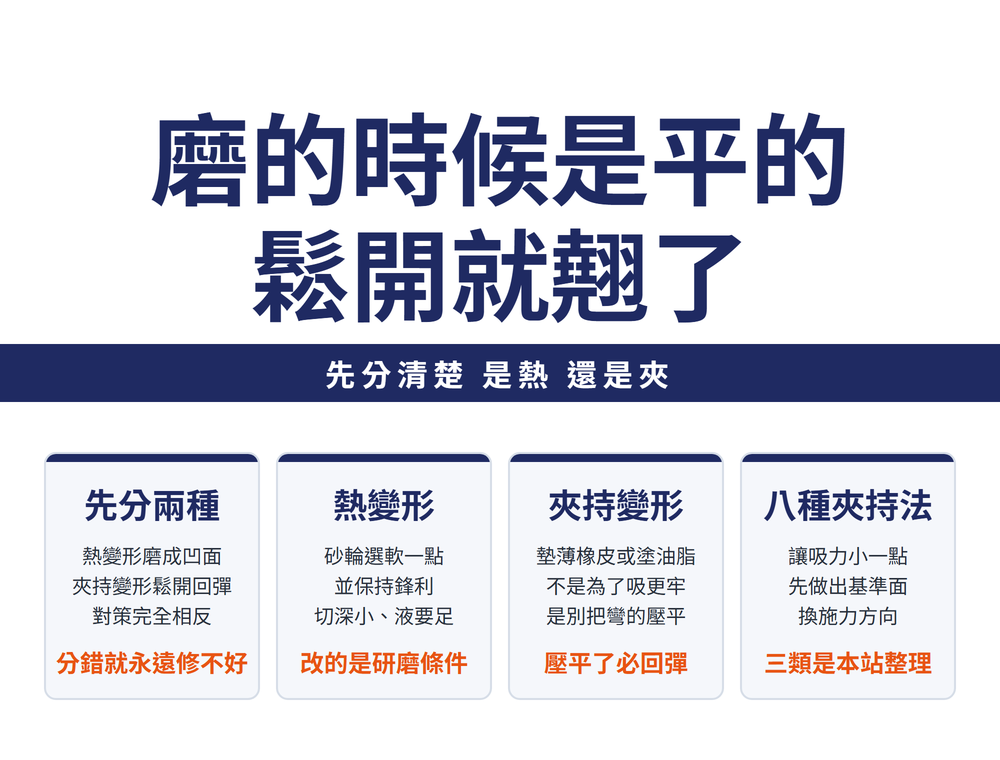
一、磨完鬆開就翹:先分清楚是哪一種
薄件與狹長件的平面研磨,最典型的抱怨就是「磨的時候量起來是平的,鬆開就不平」。原因有兩種,長得不一樣:
| 型態 | 成因 | 磨出來的樣子 |
|---|---|---|
| 熱變形 | 工件剛性差,研磨時受熱產生不均勻的線膨脹 | 工件被磨成凹面 |
| 夾持變形 | 工件上一道工序或熱處理後本來就有彎曲,電磁吸盤一吸就把它壓平,磨完鬆開又彈回去 | 鬆開後又恢復原狀(彎曲) |
🔴 這兩種要分開判斷,因為對策相反:熱變形改研磨條件,夾持變形改夾持方式。把回彈當成燒傷去調砂輪,永遠調不好——砂輪再怎麼換,被壓平的工件鬆開還是會彈回去。
怎麼分:磨完先不鬆開,在吸住的狀態下量一次,鬆開後再量一次。兩次差很多就是夾持變形;兩次都不平、而且中間低,就往熱變形查。
二、熱變形:四項研磨條件
| 做什麼 | 為什麼 |
|---|---|
| 砂輪選硬度較軟的,並讓它經常保持鋒利 | 鈍掉的砂輪是用摩擦在發熱,不是在切削 |
| 改用開槽砂輪或鑲塊砂輪 | 減少接觸面積,讓屑與液進得去 |
| 研磨液供應充分 | 薄件沒有熱容量可以緩衝,冷卻斷一下就變形 |
| 切深取小、工作臺往復速度取高 | 把同樣的餘量攤到更多次行程,單次發熱量下降 |
砂輪開槽的做法與各型磨床的開槽形式,見〈砂輪開槽斷續研磨怎麼做〉;切深與速度的一般區間見〈研磨用量怎麼查〉。
三、夾持變形:墊軟的,不是為了吸得更牢
兩個手法:在工件與電磁工作臺之間墊一層很薄的彈性墊片(例如橡皮),或在工件表面塗一層厚油脂。
📌 這件事的原理是反直覺的。墊一層軟的東西,不是為了讓它吸得更牢,而是為了讓吸力不要把彎曲的工件壓平——壓平了,磨完必定回彈。目的是加強工件本身的剛性,讓它被吸緊時變形小一點,於是磨出來的面才是真的平。
四、八種夾持法,本站歸成三類
| 類 | 方法 | 工作要點 |
|---|---|---|
| 讓吸力小一點 | 彈性物墊底 | 下面墊很薄的橡皮或海綿,並交替磨兩平面 |
| 讓吸力小一點 | 導磁鐵 | 放在導磁鐵上減小吸力;絕磁層要與吸盤絕磁層對齊,高度要能吸牢 |
| 讓吸力小一點 | 剩磁吸持 | 只靠工作臺剩磁吸住。⚠ 切深一定要小,並充分冷卻 |
| 先做出基準面 | 電工紙墊平 | 先分辨往哪邊彎,用電工紙墊入空隙,以墊平的一面吸住磨另一面 |
| 先做出基準面 | 白蠟填平 | 一面塗白蠟填到與工件齊平,吸住該面磨另一面 |
| 先做出基準面 | 先研磨基準面 | 用手工或機械先研出一個基準面,再吸住磨另一面 |
| 換施力方向 | 環形件空套 | 薄環空套在夾具端面小臺階上靠摩擦力帶動。⚠ 起動頭架時用竹片輕擋被磨面 |
| 換施力方向 | 改變夾緊力方向 | 長導軌類改成側面壓緊,磨出基準面後再磨另一面 |
📌 八種共同的骨架只有一句:先弄出一個可靠的基準面,再交替磨兩面。「類」欄是本站整理的分組:先看這件接近哪一類,再從那一類裡挑。
五、端面研磨特別容易熱:五招散熱
立軸平面磨(端面研磨)效率高,但砂輪與工件是大面積接觸,排屑、冷卻條件差,工件因此容易熱變形和燒傷——這是它品質輸給圓周研磨的主要原因。五項措施:
| 措施 | 原理與代價 |
|---|---|
| 粒度較粗、硬度較軟的樹脂結合劑砂輪 | 改善自礪能力,保持鋒利 |
| 研磨液供應充分 | 改善冷卻 |
| 改用鑲塊砂輪 | 扇形砂瓦固定在法蘭盤上,接觸面積減少。⚠ 代價:斷續研磨,平穩性不如整體砂輪,表面粗糙度值較大 |
| 砂輪端面修成內錐形 | 改成線接觸,接觸面積下降 |
| 粗磨時磨頭傾斜一個微小角度 | 接觸面積下降。⚠ 代價:磨出的面略呈凹形 |
🔴 傾斜的代價算得出來,而且比想像中大。代入實例:砂輪直徑 350mm、研磨寬度 150mm、傾斜角取 30 分(上限)時,凹下值達 0.15mm。所以傾斜只用於粗磨;精磨時磨頭主軸必須與工作臺垂直。
六、磨頭垂不垂直,看磨痕就知道
| 磨痕型態 | 判定 |
|---|---|
| 正反相交叉的雙紋 | 磨頭與工作臺垂直 ✅ |
| 不相交的單紋 | 磨頭與工作臺不垂直 ❌ |
這是現場最便宜的一種檢查:看加工面的磨痕就知道。磨完仍然不平時,除了變形,也要回頭查磨床本身,見〈研磨出問題怎麼查〉。
七、常見問題 FAQ
Q:薄墊圈磨完就翹,換軟一點的砂輪有用嗎?
要先分清楚是哪一種變形。如果是吸盤把原本彎的工件壓平、鬆開回彈,換砂輪完全沒用,要改夾持;如果磨出來是凹面,那才是熱變形,軟砂輪加足量研磨液才有效。
Q:為什麼要在薄件下面墊橡皮?那樣不是吸不牢?
目的不是吸得更牢,正好相反——是不要讓吸力把彎曲的工件壓平。壓平了磨完必定回彈,墊一層薄彈性物可以讓工件在被吸住時變形小一些。
Q:磨頭傾斜可以散熱,那精磨也傾斜好不好?
不行。傾斜會把平面磨成略凹,而且量很可觀:砂輪 350mm、研磨寬度 150mm、傾斜 30 分時凹下值達 0.15mm。傾斜只用於粗磨,精磨主軸必須垂直。
Q:怎麼快速判斷磨頭有沒有垂直?
看加工面的磨痕。正反交叉的雙紋代表磨頭與工作臺垂直;不相交的單紋代表不垂直。
本篇屬〈砂輪與磨床完整導讀:砂輪怎麼讀、怎麼裝、怎麼修,磨壞了怎麼查〉這條線,整條線該從哪讀到哪見該篇。
發布日期:2026-09-17|最後更新:2026-10-22









