
車床刀尖圓弧半徑補正:車錐面、圓弧為什麼差一點,G41/G42 與刀具補正怎麼設
CNC 車床的程式走的是「假想刀尖」,但實際刀尖是一段圓弧:車外徑、端面沒影響,車錐面與圓弧時實際切深不夠,尺寸就差一點。解法是刀鼻半徑(刀尖圓弧半徑)補正:在補正表填入圓弧半徑 R 與刀尖方位號,程式用 G41/G42 讓控制器改走圓弧中心的軌跡,用完以 G40 取消。量到尺寸偏了,改的是磨耗補正,不是幾何補正。
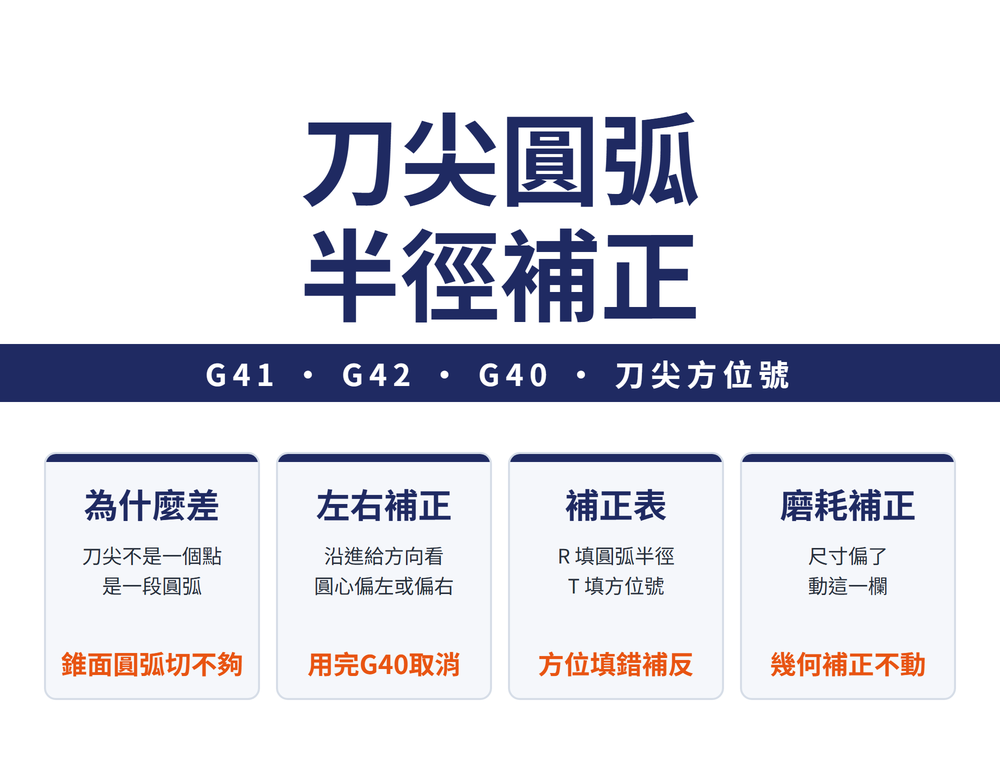
一、車錐面、圓弧為什麼差一點:實際刀尖不是一個點
對刀時對的是一個實際不存在的「假想刀尖」,程式軌跡也是它的軌跡;但實際刀尖是一段半徑 r 的圓弧。
| 加工 | 會不會差 | 原因 |
|---|---|---|
| 外徑、端面 | 不會 | 圓弧與工件的接觸點落在假想刀尖走的線上 |
| 錐面、圓弧面 | 會,切深不夠 | 接觸點離開假想刀尖,實際輪廓偏離程式輪廓 |
刀尖圓弧半徑越大,偏得越多;圓弧半徑怎麼選見〈車削刀具圓弧半徑選擇指南:表面粗糙度與壽命最佳化〉。
二、G41、G42、G40 各做什麼
補正的作法是讓控制器改走刀尖圓弧中心的軌跡,把那段誤差補回來,也常稱為刀具半徑補正。
| 指令 | 意義 |
|---|---|
| G41 | 左補正:沿刀具前進方向看,刀尖圓弧中心偏在左側 |
| G42 | 右補正:沿刀具前進方向看,刀尖圓弧中心偏在右側 |
| G40 | 取消刀尖圓弧半徑補正 |
左或右以刀具前進方向判斷,不是以操作者站的位置判斷。
三、補正表怎麼填:X、Z、R、T 四欄
補正號對應補正表的一列,四個欄位各有所指:
| 欄位 | 填什麼 |
|---|---|
| X、Z | 刀具位置補正值 |
| R | 刀尖圓弧半徑,依刀片規格 |
| T | 刀尖方位號(0~9) |
方位號告訴控制器假想刀尖在圓弧中心的哪一側:1~8 對應刀尖在 X-Z 面上的方向,0、9 的用法依控制器而定。號碼跟著機台座標軸走,前置與後置刀架畫在圖上剛好是鏡像;填錯,補正方向就錯。各號碼對應的方向以所用控制器的原廠手冊為準;刀片的圓弧半徑怎麼從型號讀出見〈ISO車削刀片規範解析:CNMG刀片型號與選型指南〉。
四、刀具位置補正:幾何與磨耗分開設
刀具位置補正補的是實際刀具與編程用基準刀之間的偏差(X、Z 兩方向)。常見寫法如 T0202:前兩位是刀具號、後兩位是補正號(以 FANUC 系統為例,他廠格式可能不同)。
| 種類 | 補什麼 | 什麼時候動 |
|---|---|---|
| 幾何補正 | 刀具安裝位置與基準刀的固定差 | 裝刀、對刀時設定 |
| 磨耗補正 | 刀尖磨耗量 | 加工中量到尺寸偏了 |
兩欄分開,量到尺寸偏了只動磨耗補正,對刀的基準不會跟著被改掉。
五、三條使用規則
車床與銑床的半徑補正,這三條規則相同(銑床的完整寫法見〈銑床刀具長度補正與半徑補正:換刀、重磨後尺寸跑掉怎麼辦,G43 與 G41/G42 怎麼設〉):
| 規則 | 怎麼做 |
|---|---|
| 建立補正只能在直線段 | G41、G42 只能與 G00 或 G01 一起寫 |
| 不能在圓弧段建立補正 | 圓弧程式段上不可下 G41、G42 |
| 用完必須取消 | 程式中用過 G41、G42,之後要以 G40 取消 |
補正從哪一段建立、在哪一段取消,和引入、退刀路線一起規劃,見〈車削進給路線怎麼規劃:定義、四原則與引入退刀三方式〉。
常見問題 FAQ
Q:車錐面、圓弧尺寸為什麼總差一點?
程式走的是假想刀尖,實際刀尖是一段圓弧,車錐面與圓弧時切深不夠。開啟刀尖圓弧半徑補正(G41/G42),並在補正表填好 R 與刀尖方位號。
Q:G41 和 G42 怎麼分?
沿刀具前進方向看,刀尖圓弧中心偏在左側用 G41、偏在右側用 G42;用完以 G40 取消。
Q:刀尖方位號填錯會怎樣?
控制器會以為假想刀尖在另一個方向,補正方向就錯了。各號碼對應的方向以所用控制器的原廠手冊為準。
Q:量到尺寸偏了,要改哪一欄?
改磨耗補正。幾何補正記的是刀具安裝位置與基準刀的固定差,不要拿來修加工中的尺寸。
最後更新:2026-10-28
本主題的完整導讀見〈車削完整導讀〉。









