
要不要挑有背錐的立銑刀:什麼時候值得,什麼時候是多花錢
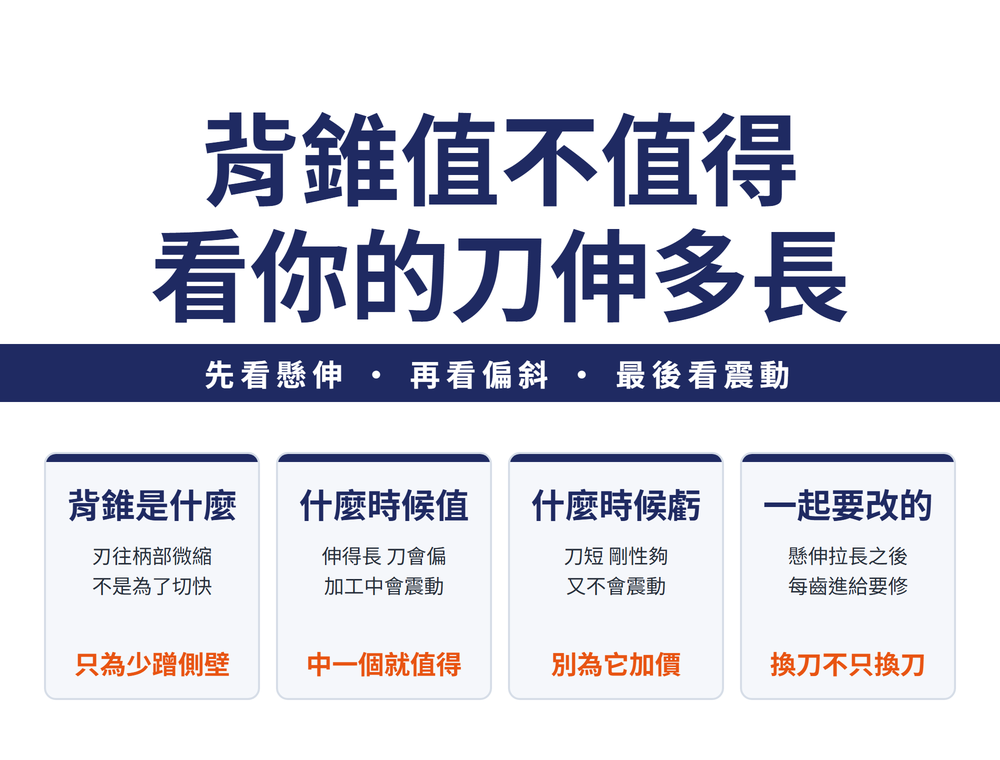
背錐是周邊切刃往柄部方向微縮的一點點,規格表上常常只有一欄,很容易被當成「有比較好」。它其實只解決一個問題:讓刀身不要蹭到已經加工好的側壁。刀短、剛性夠、不震動的時候,這個問題根本不存在,背錐就是你多付的錢;伸得長、刀會偏、加工中會振的時候,它才開始值錢。
1、先給答案:三個條件符合一個才值得
背錐不是效能規格,是閃避規格。它讓刀身與已加工壁面的接觸面積降到最小,所以只有在「接觸會出事」的時候才有價值。
| 你的情況 | 背錐值不值得 |
|---|---|
| 懸伸短、剛性夠、切得穩 | 不值得。接觸問題不存在,等於為用不到的規格加價 |
| 徑向切削力讓刀明顯偏斜 | 值得 |
| 高懸伸(深穴、深腔、長柄) | 值得 |
| 加工中會振 | 值得 |
三個「值得」的條件符合一個就夠,不必三個都中。反過來說,一個都沒中就不要挑它。
2、背錐是什麼:往柄部微縮的那一點點
把立銑刀立起來看,周邊切刃從刀尖往柄部方向,直徑會非常輕微地變小,這個微縮就是背錐。量很小,肉眼幾乎分辨不出來,所以它通常只活在規格表的一欄裡。
要注意的是,背錐和角部形式是兩件不相干的事。角部是尖的、圓的還是倒角的,那是另一個分類;有沒有背錐可以跟任何一種角部形式自由組合。你手上那支是圓鼻銑刀(R角刀),它可能有背錐,也可能沒有。
3、蹭到牆為什麼是問題
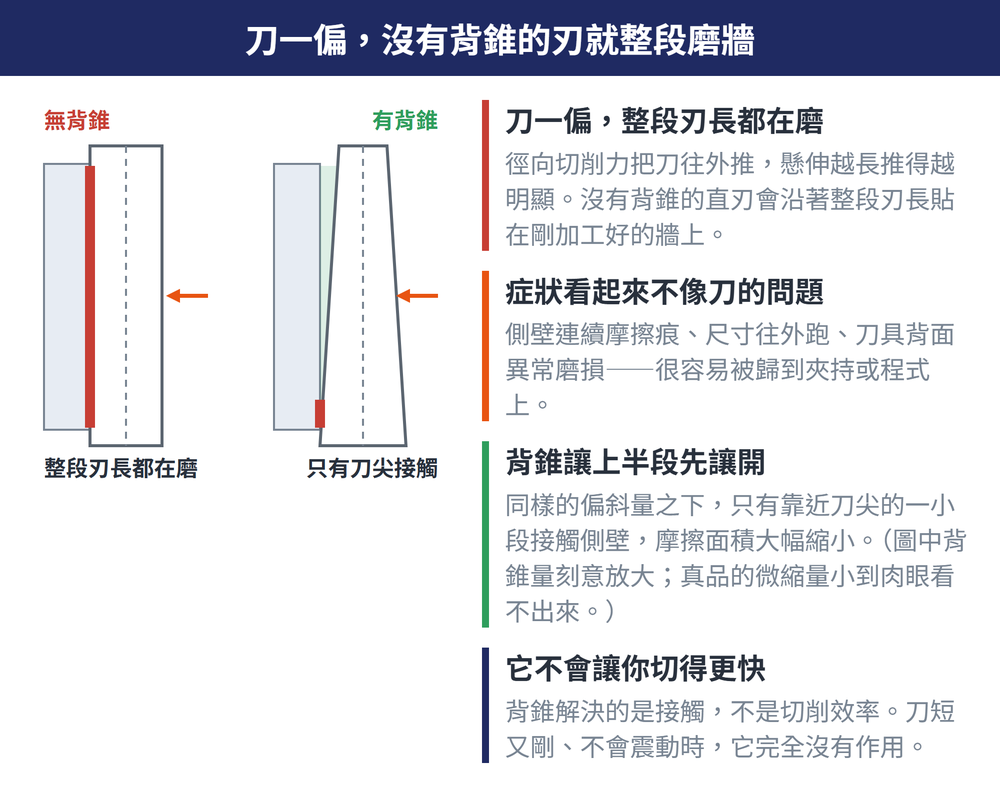
銑側壁的時候,刀不是完美垂直的。徑向切削力會把刀往外推一點,懸伸越長推得越明顯。刀一偏,沒有背錐的直刃就會沿著整段刃長貼在剛加工好的牆上磨。
結果是側壁出現連續的摩擦痕、尺寸往外跑、刀具背面異常磨損——而這些症狀看起來都不像「刀的問題」,很容易被歸到夾持或程式上。有背錐的話,同樣的偏斜量之下只有靠近刀尖的一小段會碰到,摩擦面積大幅縮小。
4、懸伸拉長之後,要改的不只是刀
如果你是因為懸伸長才想挑背錐,那就得一起面對另一件事:懸伸拉長,每齒進給也要往下修。刀換了但參數照舊,等於把省下來的風險又放回去。
有原廠把這件事寫成一個兩段式的係數(依 ISCAR 模具加工指南):懸伸在三倍刀具直徑以內,每齒進給不打折;超過三倍直徑,乘上 0.7。超過之後不再細分,四倍與十倍用同一個 0.7。
🔴 這組數字有明確的適用範圍:它是該原廠對其可換式刀頭訂的規定,不能直接套到別的刀型或別的廠牌。可以借用的是它的形狀——三倍直徑是一個該停下來重算的分界,而且修正是粗略的、保守的,不是精算工具。實際數值請以你手上那支刀的原廠資料為準。
另外兩條同源的實務值:這類刀頭的加工餘量通常抓在刀具直徑的 0.01 到 0.2 倍;拿來面銑時,軸向切深就等於餘量。
5、規格表上另外兩欄,容易誤會
端面凹度:端刃是否向內微凹。沒有凹度的就是我們說的平銑刀。這一欄同樣獨立於角部形式與背錐。
但有一句話值得整段記住,它會改變你怎麼讀規格表:
即使是標示「平底」的立銑刀,端面也做有小凹度;所謂「直的」周邊切刃常常帶點微斜;而「尖角」近看也不是真的尖,而是被輕微倒圓或倒角的。
換句話說,這些名稱是類別,不是幾何保證。所以當你發現平銑刀銑出來的底面不是完全平的,那通常不是刀有問題,而是那個小凹度本來就在。要真正的平面,得靠刀路重疊與精修工序,不能只靠選刀。
6、小直徑為什麼幾乎沒有圓刀片可選
如果你想在小尺寸零件或小圓角上用圓刀片刀具,會發現選項很少。原因不是廠商不想做,是有物理下限。
圓刀片刀具的直徑一旦變小,固定刀片的螺絲也得跟著變小,刀具因而變弱、生產力下降;小到某個程度,這種刀具實際上已經做不出來。刀片半徑變小時是同一回事。
所以小直徑的解法是換結構,不是換品牌:整體鎢鋼刀具與可換式刀頭做得出相同的切削輪廓,把這條界線往外推。客戶問「為什麼小直徑要用整體或可換頭」時,答案是螺絲塞不進去,不是「這個比較好」。
切削速度怎麼換算另有一篇:〔球刀與圓鼻刀的有效直徑:實際切削速度怎麼算〕;開粗選刀見〔高速開粗用什麼刀:為什麼圓角刀(圓鼻刀)是首選〕;刀型全貌見〔立銑刀形狀與特長解析〕。
7、常見問題 FAQ
Q:怎麼知道手上這支有沒有背錐?
查原廠規格表,通常會標背錐量。肉眼不容易分辨,因為微縮量很小;量周邊刃前後段的直徑差也可以,但需要足夠精度的量具。規格表沒寫就當它沒有,不要憑外觀推定。
Q:背錐是不是越大越好?
不是。背錐解決的是刀身接觸側壁,不是切削效率。加大背錐不會讓你切得更快,而周邊刃能支撐的長度會變短。刀短又剛的時候它完全沒有作用,這時挑它只是多花錢。
Q:我會振,挑有背錐的刀就能解決嗎?
能減輕,但那是治標。背錐讓刀偏掉之後少蹭到牆,震動的根因還在。先從剛性、懸伸與夾持查起,見〔銑削顫振是什麼:成因、判斷與抑制方法〕與〔減震/抗震刀桿〕兩篇。
Q:圓角半徑比較大的刀,進給還要再修一次嗎?
圓角半徑夠大時才需要考慮切屑減薄。有原廠的經驗法則是半徑 3 mm 以上算大,8 mm 直徑的刀頭則以 2 mm 為界;不到這個範圍時這個效應不重要。原理與補償算法見〔切屑減薄效應是什麼:原理與每齒進給補償〕。
本文的懸伸係數與圓角半徑門檻為特定原廠對其可換式刀頭的規定,不適用於所有刀型與廠牌;選型與參數請以該刀具原廠規格為準。
最後更新:2026-09-14









