
球刀與圓鼻刀的有效直徑:實際切削速度怎麼算
球刀(ball nose end mill 球頭立銑刀,刀尖為半球形)最尖端的線速度是零,真正在切削的是側面某個高度的圓周。軸向切深很淺時,直接把刀具標稱直徑代進轉速公式,算出來的轉速會明顯偏低,結果是實際切削速度不足、表面差、刀具異常磨耗。這篇講有效直徑 Deff 怎麼算、影響有多大,以及實務上怎麼套用。
一、為什麼用標稱直徑算轉速,球刀會算錯
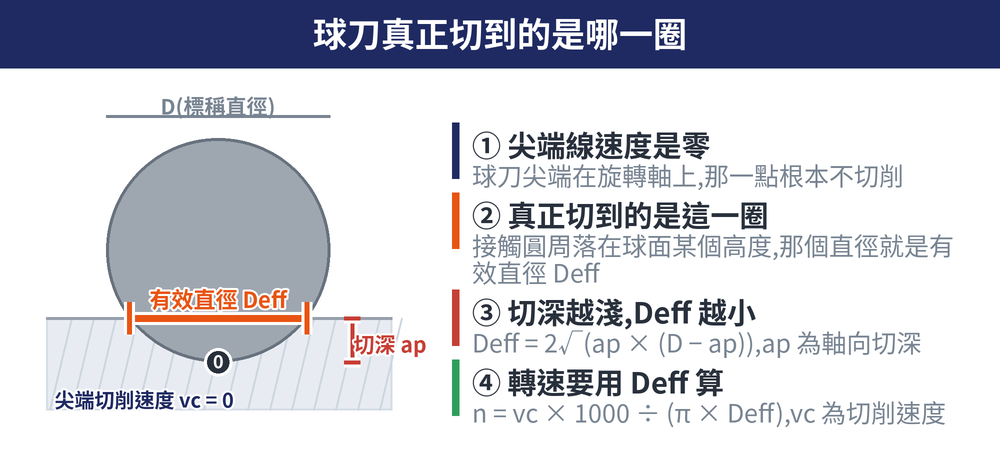
球刀的最尖端在旋轉中心,線速度是零;實際參與切削的,是側面某個高度的那一圈圓周。ap(軸向切深,每刀往下吃的深度)很淺時,這一圈的直徑遠小於刀具標稱直徑 D。
把 D 直接代進 n = vc × 1000 ÷ (π × D),等於假設整支刀都以外徑在切,算出的轉速因此明顯偏低。實際的 vc(cutting speed 切削速度,刃口相對工件的線速度)就跟著不足。
| 算法 | 代入的直徑 | 後果 |
|---|---|---|
| 直接用標稱直徑 | D(刀具外徑) | 轉速偏低,實際切削速度達不到設定值 |
| 用有效直徑 | Deff(effective diameter 有效直徑,實際接觸圓周的直徑) | 轉速對得上型錄設定的切削速度 |
| 切削速度不足時的現象 | — | 表面粗糙、刀痕明顯、刃口異常磨耗與積屑瘤傾向 |
這不是刀具問題,是算式代錯直徑。切削條件的完整換算見立銑刀切削條件計算指南。
二、有效直徑 Deff 怎麼算
Deff 就是「這一刀真正切到的那一圈圓周直徑」。球刀看軸向切深落在球面的哪個高度,圓鼻刀(bull nose end mill 圓角立銑刀,刀尖帶一段圓弧半徑 r)則看切深有沒有超過刀尖圓弧。
| 要算什麼 | 公式 | 說明 |
|---|---|---|
| 球刀有效直徑(ap 小於 D/2) | Deff = 2 × √(ap × (D − ap)) | D 為刀具標稱直徑;切深越淺,Deff 越小 |
| 球刀有效直徑(ap 大於等於 D/2) | Deff = D | 已切到球面最大圓周,直接用標稱直徑 |
| 圓鼻刀有效直徑(ap 小於 r) | Deff = 2 × √(ap × (2r − ap)) + (D − 2r) | r 為刀尖圓弧半徑;圓弧以外的部分仍是直徑 D 的側刃 |
| 由 Deff 求主軸轉速 | n = vc × 1000 ÷ (π × Deff) | n 為主軸轉速(rpm);算式與一般轉速公式相同,只是用 Deff 取代 D |
公式為業界通用式;vc 依刀具型錄或計算工具,不憑印象。
一句話:先由 ap 求 Deff,再用 Deff 取代 D 求 n。標稱直徑只在切深已經吃到最大圓周時才等於有效直徑。
常用切削公式的彙整見加工計算公式速查表。圓刀片銑刀也是同一套幾何,但分層沿壁銑削時有一個累積陷阱,見圓刀片轉速為什麼算錯:有效直徑的累積陷阱。
三、實際影響有多大
差距大小完全由軸向切深決定。ap 越淺,Deff 與 D 的差距越大,所需轉速也要拉得越高。
淺切深的曲面精修最明顯;粗加工吃得深時,差距通常已經收斂到可忽略。
| 切深情境 | Deff 相對於 D | 轉速要怎麼調 |
|---|---|---|
| 極淺切深(曲面精修、殘料清角) | 遠小於 D | 要明顯往上拉,差距在此最大 |
| 中等切深(半精修) | 小於 D,但差距收斂 | 仍需往上修正,幅度比淺切深小 |
| 球刀 ap 達到或超過 D/2 | 等於 D | 不必修正,直接用標稱直徑 |
| 圓鼻刀 ap 超過刀尖圓弧半徑 r | 等於 D | 圓弧段已全部切入,側刃參與切削 |
| 刀具傾斜或五軸接觸點改變 | 依接觸點而定,不能只看 ap | 須由 CAM 或原廠計算工具求接觸點直徑 |
上表為定性對照,不代表任何具體倍率;實際數值以刀具型錄或計算工具為準,非本站量測。
切削速度是否落在建議帶,直接反映在面精度上,關聯見切削條件與表面粗糙度。
四、實務上怎麼用
順序固定:先鎖定該工序的 ap,再算 Deff,最後才求轉速。進給另外還要看切屑減薄。
| 步驟 | 做什麼 | 注意 |
|---|---|---|
| ① | 先確定該工序實際的 ap | 同一把刀在粗、精工序的 ap 不同,Deff 也不同,要分開算 |
| ② | 依刀型套公式算 Deff | 球刀看 ap 與 D/2 的關係,圓鼻刀看 ap 與 r 的關係 |
| ③ | 用 Deff 求主軸轉速 n | n = vc × 1000 ÷ (π × Deff);算出的轉速可能高於用 D 的結果 |
| ④ | 每齒進給另做切屑減薄修正 | 有效直徑修的是轉速,進給是另一條線,見切屑減薄與進給補償 |
| ⑤ | 五軸或刀具傾斜時重新確認接觸點 | 傾角會把接觸點移到球面別的高度,Deff 隨之改變,依 CAM 或原廠計算工具 |
| ⑥ | vc 一律查刀具型錄 | 依刀材、塗層與被削材而定,不憑印象套用 |
公式為業界通用式;vc 依刀具型錄或計算工具,不憑印象。
薄切深高進給的粗加工策略另有一套邏輯,見高進給銑削 HFM 是什麼。
最後更新:2026-10-19
五、常見問題 FAQ
Q:球刀一定要用有效直徑算轉速嗎?
軸向切深小於半徑時一定要,否則實際切削速度會不足。切深已達或超過半徑時,有效直徑等於標稱直徑,直接用 D 即可。
Q:圓鼻刀也有同樣的問題嗎?
有,但只發生在軸向切深小於刀尖圓弧半徑 r 的時候。切深超過 r 之後側刃就參與切削,有效直徑回到標稱直徑。
Q:用有效直徑算出的轉速超過主軸上限怎麼辦?
先把轉速設在主軸可用上限,並接受切削速度低於建議值。另一個做法是改用直徑較小的刀具,或適度加大軸向切深讓有效直徑變大。
Q:轉速改了,每齒進給要不要跟著改?
要。有效直徑只修正轉速,進給還受切屑減薄影響,需另行補償,方法見切屑減薄與進給補償。
本主題的完整導讀見〈切削計算完整導讀〉。
查到尺寸了,刀具備齊了嗎?
看 銑刀現貨規格,直徑、刃長、柄徑逐項可篩。
規格拿不準?加 LINE 把圖面傳給我們,我們直接幫你對規格。
本篇屬〈立銑刀完整導讀:先認刀、再選刀與設條件,刀路是另外一條線〉這條線,整條線該從哪讀到哪見該篇。









