
切削速度要開多快:高效率範圍與刀具壽命係數表
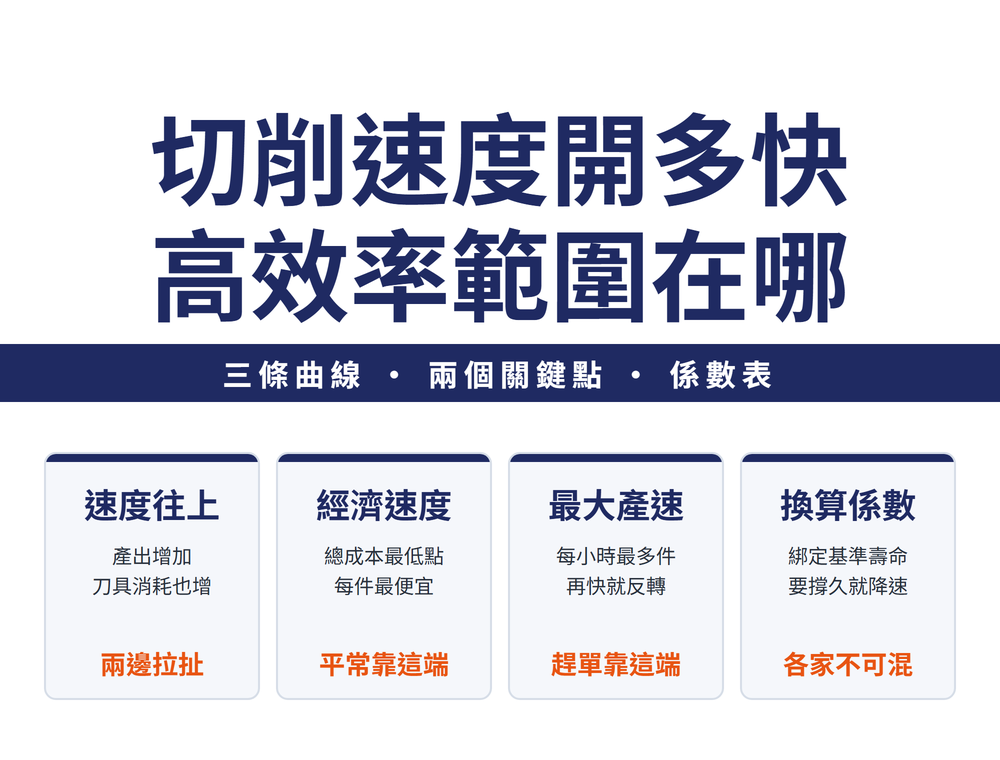
切削速度不是越快越好,也不是越慢越省。速度往上,產出增加但刀具消耗也增加,兩條曲線相加後會出現一個成本最低點與一個產量最高點——這兩點之間的區間就是高效率範圍,也是你該操作的地方。另外一件常被忽略的事:原廠建議的切削條件都綁定一個基準刀具壽命,要改壽命就得乘上係數,而各家的基準不同,表不能混用。
1、速度往上,三件事同時在動
要理解切削速度該開多快,先看它同時牽動哪三條曲線。
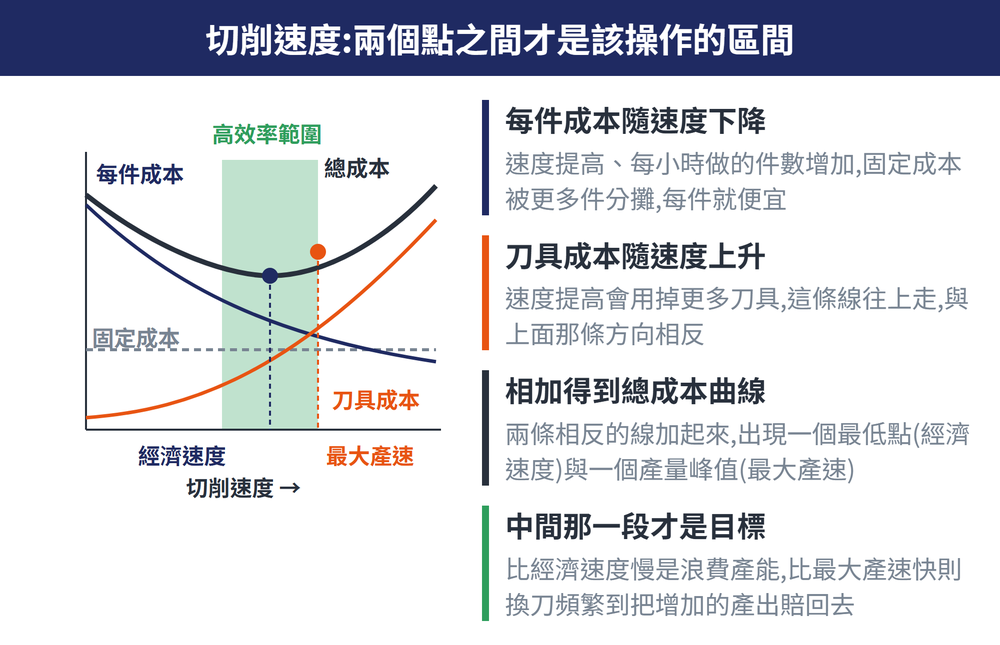
| 項目 | 速度提高時 | 對每件成本的影響 |
|---|---|---|
| 固定成本 | 不受影響 | 持平 |
| 每小時零件數 | 產出增加 | 下降 |
| 刀具成本 | 用掉更多刀具 | 上升 |
三者相加,就得到總生產成本曲線——它不是單調的,而是先降後升,中間有個最低點。
2、兩個關鍵速度,以及它們之間的區間
沿著速度軸往上走,會依序碰到三件事:
| 位置 | 意義 |
|---|---|
| 總成本曲線的最低點 | 經濟切削速度:每件成本最便宜 |
| 產量最高的那一點 | 最大生產速度:每小時做最多件 |
| 再往上 | 換刀時間佔比過大,生產率反轉下降 |
經濟切削速度與最大生產速度之間的那一段,就是高效率範圍(High Efficiency Range)——這是你應該操作的地方。比它慢,白白浪費產能;比它快,換刀頻繁到把增加的產出又賠回去。
這和用公式訂刀具壽命講的是同一件事的兩個面向:壽命公式給你「怎麼算」,這條曲線給你「怎麼講、怎麼看」。兩者對照見〔刀具壽命要訂多長:最低成本與最高產能,兩個答案不一樣〕。
3、原廠建議條件,背後綁著一個基準壽命
這是很容易踩到的一個坑:型錄上的建議切削條件不是憑空的,它預設了一個刀具壽命。依 Sandvik 技術訓練手冊,其建議切削條件是以刀具壽命 15 分鐘為基準;要換成別的壽命,就要把建議速度乘上對應係數。
| 刀具壽命(分鐘) | 10 | 15 | 20 | 25 | 30 | 45 | 60 |
|---|---|---|---|---|---|---|---|
| 速度係數 | 1.11 | 1.0(基準) | 0.93 | 0.88 | 0.84 | 0.75 | 0.70 |
怎麼讀:想讓刀具撐到 60 分鐘,速度要乘 0.70,也就是比建議值慢三成。反過來,想拉高材料移除率,就往表的左邊走——用縮短刀具壽命去換產出,這是一個明確的交換,不是免費的。
4、🔴 各家的表不能混用
不同廠牌的基準壽命不一樣。上面那張表以 15 分鐘為基準,但也有原廠是以 20 分鐘為基準的。基準不同,係數的意義就不同——拿甲家的係數去乘乙家的建議速度,等於同時錯在兩個地方:基準壽命錯一次,各家的速度與壽命換算關係又錯一次。
用哪一家的刀,就查哪一家的表。查表前先確認那份資料的基準壽命是幾分鐘。
5、把速度開上去之前,先確認撐得住
高效率範圍是理論上的划算區間,能不能真的落在那裡,取決於整個系統:工具機剛性、夾持穩定度、刀具品質與被加工材料特性。任何一項不足,速度一拉上去就是顫振、崩刃或尺寸跑掉。
實際要怎麼換算轉速與進給,見〔立銑刀切削條件計算指南〕;為什麼把參數開上去的效益遠大於砍刀具價格,見〔加工成本結構怎麼看:刀具只佔 3%,真正能省 15% 的是什麼〕。
6、常見問題 FAQ
Q:高效率範圍大概有多寬?
寬度取決於換刀時間與刀具成本佔比,沒有通用數字。換刀越快、刀具越便宜,經濟速度與最大生產速度越接近,區間就越窄。
Q:我該選經濟切削速度還是最大生產速度?
平常靠近經濟速度那一端,成本最低;趕單或該站是瓶頸時往最大生產速度移動,用較高的每件成本換產出。兩者之間都算合理操作區。
Q:係數表可以外推到 90 分鐘或 5 分鐘嗎?
不建議。表列範圍是原廠給的有效區間,超出範圍的外推沒有原廠背書,實際磨耗行為也可能偏離。需要極端壽命時請直接洽詢該刀具原廠。
Q:係數只乘切削速度,進給和切深要不要動?
這張表換算的是切削速度。進給與切深有各自的限制條件,不套用同一組係數,應依刀具規格與加工需求另行判斷。
刀具壽命係數表與高效率範圍概念依 Sandvik 技術訓練手冊加工經濟性章節,基準壽命為 15 分鐘。其他廠牌基準不同,查表前請確認該資料的基準值。
最後更新:2026-10-25
本篇屬〈加工製程完整導讀:先定基準再排工序,餘量、工時與乾切各有判準〉這條線,整條線該從哪讀到哪見該篇。









