
鎂合金好不好切:五個誤解與切削時真正要注意的事
鎂合金其實很好切:切削力低、熱導好、散熱快,可以用高速與大進給,刀具壽命比切鋁合金還長。真正要注意的不是工件,是切屑——鎂錠與鎂件在熔點前不會燃燒,會燒的是鎂粉、鎂絲、鎂箔這種高比表面積的形態,而切削正好會產生它們。這篇拆解客戶最常問的五個鎂合金誤解,並說明切削端該把力氣放在哪裡。
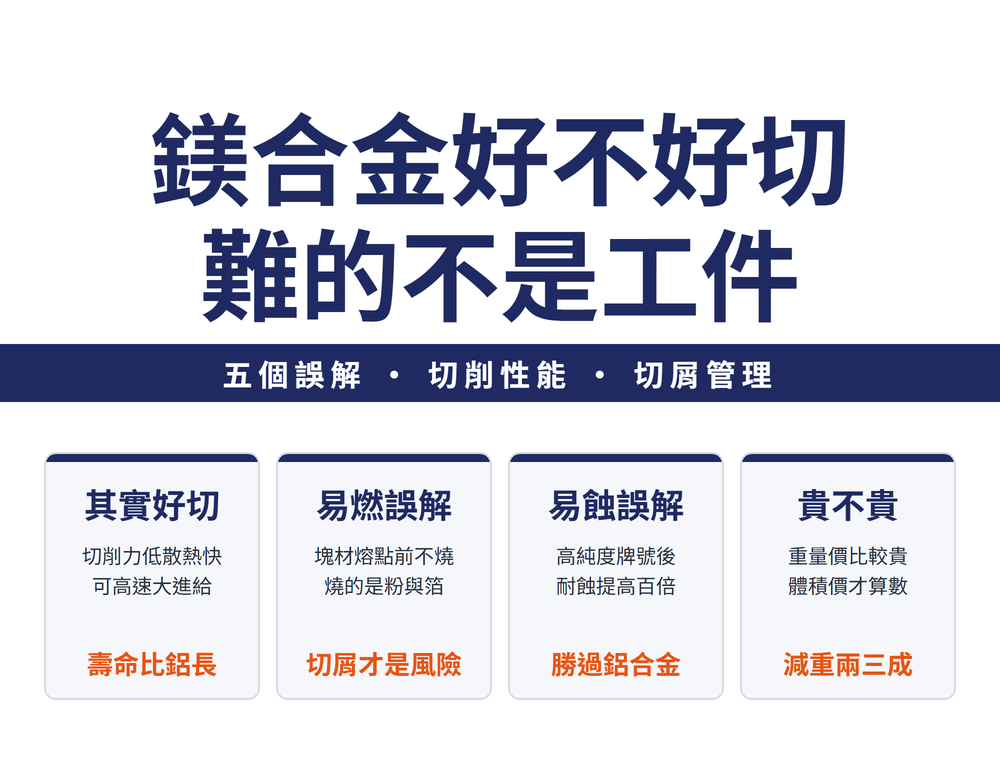
1、先講結論:鎂合金的切削性能很好
這點常被誤解方向蓋過去。實際上鎂有很好的切削性能,可以採用高速、大進給量切削。
| 特性 | 帶來的結果 |
|---|---|
| 切削力低 | 工具機負荷小、夾持要求相對寬鬆 |
| 熱導性能良好、散熱快 | 切削區溫度不易累積 |
| 兩者合起來 | 刀具壽命與切削鋁合金相比可延長數倍,換刀停機也跟著減少 |
延伸到產能面:加工相同數量的鎂合金零件,所需的工具機數量與廠房面積都比加工鋁合金零件少,因此可以減少投資與生產人員。
2、🔴 誤解一:鎂是易燃金屬
這是所有誤解中最嚴重、也被誇大得最厲害的一項。印象多半來自煙火產品使用鎂粉。
鎂錠、鎂壓鑄件、鎂製型材在溫度上升到熔點以前不會燃燒。容易燃燒的是鎂粉、鎂絲、鎂箔這類高比表面積的形態。
對加工廠來說,這句話要反過來讀:工件本身不是風險,切屑才是。切削會把塊材變成細屑——正好就是高比表面積的那種形態。所以鎂合金加工的安全重點不在「敢不敢切」,而在切屑與粉塵怎麼收、怎麼清、怎麼存放。
實務上這也支持前面的參數方向:用大進給切出較厚較大的切屑,比用小進給磨出細粉安全。進給太小造成刮磨與細屑的機制,見〔鑽頭切屑形態解析:7 種鐵屑辨識與排屑最佳化〕。
3、誤解二:鎂是易蝕金屬
這個印象停留在舊牌號。1980 年代發現 Fe、Ni、Cu 等雜質元素,以及 Fe 與 Mn 的比例,對鎂合金耐蝕性影響非常大,因此開發出高純度壓鑄鎂合金 AZ91D。
其耐蝕性能比原來的 AZ91A、AZ91B、AZ91C 提高 100 倍以上;在耐鹽霧腐蝕能力方面,大多數壓鑄鎂合金牌號都已超過 A380 鋁合金。
但有一點與鋁相同:表面噴塗前一樣需要表面預處理(一般為化學處理)來提高防蝕能力。牌號代號怎麼讀,見〔鋁合金與鈦合金牌號怎麼讀:A.A. 四位數、JIS 代號與 ASTM Grade 對照〕。
4、誤解三、四:稀缺與難成形
| 誤解 | 實際情形 |
|---|---|
| 鎂很稀缺 | 地殼中鎂是繼鋁、鐵、鈣、鈉、鉀之後分佈最廣泛的金屬元素;海水中鎂含量僅次於氯與鈉,居第三位 |
| 鎂難成形 | 常溫下鎂的密排六方結構只有一個可動滑移系,所以有這個印象;但高溫、壓應力下塑性很高,可擠壓、鍛壓、軋製,鑄造工藝性能也比大多數鋁合金好 |
「難成形」這條特別值得注意:它只在常溫下成立。把條件講清楚,結論就完全不同——這也是很多材料誤解的共同形狀。
5、誤解五:鎂很貴(要看你怎麼算)
價格確實是制約鎂合金應用的重要因素,但「貴」要分兩種算法:
| 算法 | 結果 |
|---|---|
| 重量價格(每公斤多少錢) | 在國外可能貴於鋁合金 |
| 體積價格(做同一個零件要多少錢) | 完全是另一回事——等體積替換時,鎂合金比鋁合金節約約 1/3 重量 |
實際替換的結果:鎂合金件替換鋁合金件,一般重量都會減輕 20~30%。零件是按體積做的不是按重量做的,所以體積價格才是有意義的比較基礎。
🔑 這個「單價 vs 實際使用成本」的思路,跟刀具採購是同一套邏輯——比錯基準就會得到相反的結論。見〔加工成本結構怎麼看:刀具只佔 3%,真正能省 15% 的是什麼〕。
6、所以切削端該注意什麼
| 項目 | 方向 |
|---|---|
| 參數 | 可走高速、大進給;切削力低、散熱快是它的優勢 |
| 切屑管理 | 真正的重點。避免產生細粉,切屑要及時清運、妥善存放 |
| 刀具壽命 | 比切鋁還長,換刀頻率可重新評估,不必沿用鋁的設定 |
| 表面處理 | 噴塗前需表面預處理,與鋁相同,要排進製程 |
🔑 用量方向:鍛軋、鑄造、壓鑄三種狀態,相同切削深度下的建議切削速度與進給相同,差在推薦的鎢鋼牌號。以同一組參考值相比,鎢鋼的切削速度約為高速鋼的 2~2.5 倍;切削深度加大時速度降、進給升,大切深靠進給,不靠轉速。實際數值以刀具型錄為準,轉速換算見〔立銑刀切削條件計算指南〕。
⚠ 切削液看閃點,不看冷卻性:宜用閃點高的礦物油系切削油;水基切削液會助長切屑自燃,不宜使用。研磨時更嚴:研磨與處理磨屑都不要用水或水溶性切削液。
一句話:鎂合金的難處不在切得動切不動,而在切完之後那堆東西怎麼處理。
7、常見問題 FAQ
Q:切鎂合金要不要用切削液?
鎂的熱導好、散熱快,冷卻需求不像難削材那麼高。但切削液的選用牽涉鎂與水反應的風險,應依所用合金牌號與供應商建議確認,不可直接沿用切鋁的配方。
Q:鎂合金可以用切鋁的刀具嗎?
切削力比鋁更低,刀具負擔較輕,因此多數情況可用。但參數不該照抄——鎂可以開得更高,沿用鋁的設定等於浪費它的優勢。
Q:為什麼客戶會想把鋁件改成鎂件?
主要是輕量化。等體積替換時鎂比鋁節約約 1/3 重量,實際替換後零件一般減輕 20~30%,對行動裝置與運輸類產品有直接價值。
Q:AZ91D 跟舊的 AZ91C 差在哪?
差在純度。控制 Fe、Ni、Cu 等雜質與 Fe/Mn 比例後,AZ91D 的耐蝕性能比 AZ91A、B、C 提高 100 倍以上,這也是「鎂易蝕」印象過時的原因。
文中比例與倍數為一般性材料特性描述,實際值依合金牌號、製程與使用環境而異。鎂屑處置涉及公共安全,應依所在地法規與供應商安全資料表辦理。
最後更新:2026-10-26









