
平頂珩磨的網紋不對怎麼調:四種缺陷與平頂面積比
平頂珩磨做的是兩件事:粗珩先把交叉網紋壓出來,精珩再把網紋之間的尖峰削平成小平頂。谷留著存油、峰削平承載,兩者缺一不可。網紋不對時不必整組重調——角度、深度、寬度、平頂這四項各有各的成因,先分清楚是哪一種,再照對應的那一條去查就好。這篇附上四種缺陷的反查表與一組完整工藝參數示例。
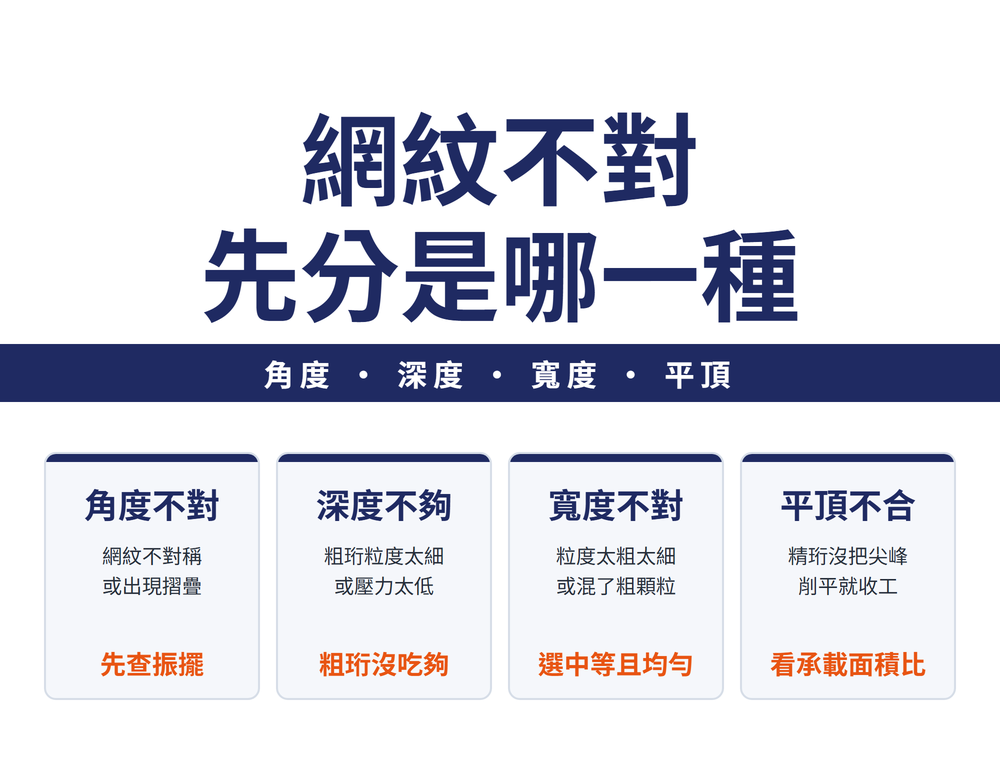
1、先分清楚是哪一種不對
平頂珩磨常見的網紋缺陷有四種,成因幾乎不重疊:
| 症狀 | 往哪裡查 |
|---|---|
| 交叉網紋不對稱、不均勻、交叉角太小或網紋摺疊 | 主軸與連接桿的振擺、油石軸向竄動、油石硬度與寬度、圓周速度與往復速度的比例 |
| 網紋深度不夠 | 粗珩油石粒度、珩磨壓力、油石硬度、精珩餘量 |
| 網紋寬度不合標準 | 粗珩油石粒度是否適中、粒度是否均勻、油石強度 |
| 未形成光滑小平頂,或承載面積不夠 | 粗珩後的粗糙度、精珩油石粒度、精珩時間與壓力 |
這四項的共同前提是機構要先穩:主軸系統鬆動或振擺沒消除之前,調參數是白調的。
2、🔑 粗珩留網紋,精珩削尖峰
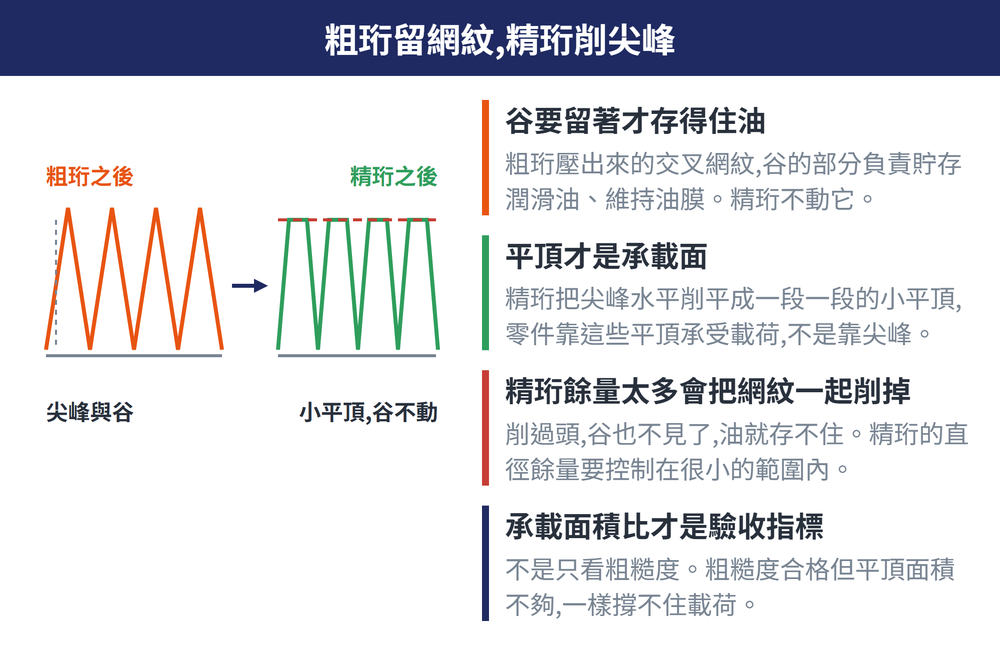
平頂珩磨之所以叫「平頂」,是因為它只削掉峰、不動谷。粗珩壓出交叉網紋之後,孔壁的剖面是一排尖峰與谷;精珩把尖峰水平削平成一段一段的小平頂,而谷原封不動保留下來。
兩者各有分工:谷負責存油與維持油膜,平頂負責承載。所以精珩不是「磨得越多越好」——精珩餘量太多,會把網紋連同尖峰一起削掉,油就存不住了。
3、網紋角度不對:先查振擺,再查速度比
交叉網紋不對稱、不均勻、交叉角太小或出現摺疊,成因有三個,順序不能顛倒:
① 機構:珩磨頭連接桿或主軸系統鬆動、存在嚴重振擺,或珩磨頭與油石有軸向竄動。對策是調整主軸系統消除鬆動振擺並與工件孔對中,調整珩磨頭消除軸向間隙。
② 油石:硬度與組織不均勻,或油石太寬使表面容易堵塞。對策是逐條檢查硬度保證均勻,選自銳性好的窄條油石(窄條鑽石開槽油石更佳)。
③ 速度:沒有按交叉角的要求選珩磨速度,往復速度慢而主軸速度高。對策是依交叉角 θ 反推圓周速度與往復速度。
4、網紋深度與寬度:兩組粒度要求
深度不夠的成因是粗珩沒吃夠,或精珩吃太多:粗珩時油石粒度太細、壓力太低、油石硬度太高而被堵塞;精珩時去除餘量太多。
可以直接照的數:粗珩油石粒度不細於 120#;珩磨壓力 p ≥ 8×10⁵ Pa;選自銳性好、硬度適當、組織疏鬆的油石;精珩餘量 ≤5 μm——這樣才保得住交叉網紋深度 4~6 μm。
寬度不合標準的成因是粒度選錯或不均:太粗、太細、粒度不均混有粗顆粒,或油石強度差容易碎裂。對策是選粒度適中(100#~120#)、精選粒度均勻的油石,採用強度好的鑽石油石,以保證交叉網紋寬度 40~70 μm。
5、平頂沒形成:承載面積比才是驗收指標
如果表面沒有光滑的小平頂、或承載面積不夠,成因是珩磨後表面太粗,以及精珩沒把尖鋒去掉——精珩油石粒度太粗、時間太短、壓力太低。
四個可以照著調的數:粗珩表面粗糙度應達 Ra 1.6 μm;精珩油石粒度不粗於 W40;精珩時間 ≥10 秒,或適當提高珩磨壓力到 (2~3)×10⁵ Pa。合格的小平頂是:表面粗糙度 Ra 0.5~1.5 μm、平頂面積比 50%~80%。
🔴 平頂面積比是這道工序真正的驗收指標,不是粗糙度。粗糙度合格但承載面積不夠,一樣撐不住載荷。
6、一組完整的工藝參數示例
下面這組是可以拿來對照的起點,不是通用值——不同缸孔、材料與機台都要重新試:
| 階段 | 油石 | 珩磨壓力 | 速度/餘量/時間 | 珩磨液 | 粗糙度目標 |
|---|---|---|---|---|---|
| 粗珩 | 人造鑽石油石 | — | 圓周速度 52 m/min、往復速度 30 m/min、交叉角 60° | 90% 煤油 + 硫化礦物油 | Ra 1.25~2.0 μm |
| 精珩 | 綠色碳化矽細粒度 | (2~3)×10⁵ Pa | 精珩直徑餘量 4~6 μm、精珩時間 8~15 秒 | 同上 | Ra 0.5~1.5 μm |
平頂珩磨頭本身的機構(粗珩、精珩兩組油石加雙進給油缸,配氣動測量噴嘴自動測控轉換)見〔珩磨頭怎麼選、珩磨液怎麼配〕;其他珩磨缺陷的反查見〔珩磨出問題怎麼查:圓度、圓柱度、尺寸與刮傷的反查表〕。
7、常見問題 FAQ
Q:網紋摺疊是什麼造成的?
多半是機構而不是參數。珩磨頭連接桿或主軸系統鬆動、有嚴重振擺,或珩磨頭與油石存在軸向竄動,都會讓網紋摺疊。先消除鬆動與振擺、與工件孔對中,再回頭看速度比。
Q:精珩是不是磨越久越好?
不是。精珩的任務是把尖峰削平,不是把網紋磨掉。精珩餘量太多會連網紋一起削掉,谷不見了就存不住油。餘量控制在 5 μm 以內,時間 10 秒以上但不要無限延長。
Q:粗糙度合格就代表平頂合格嗎?
不代表。這道工序真正的驗收指標是平頂面積比,合格範圍是 50%~80%。粗糙度合格但承載面積不夠,一樣撐不住載荷。
Q:粗珩油石的粒度要怎麼抓?
不細於 120#,而且要粒度均勻、強度好。太細會讓網紋深度不夠,太粗或混有粗顆粒則會讓網紋寬度不合標準。
本文的參數為特定工藝的示例值與典型範圍,不是通用規格;實際缸孔、材料與機台條件不同,請以實際試件驗證。
最後更新:2026-10-24
本篇屬〈砂輪與磨床完整導讀:砂輪怎麼讀、怎麼裝、怎麼修,磨壞了怎麼查〉這條線,整條線該從哪讀到哪見該篇。









