
圓刀片轉速為什麼算錯:有效直徑的累積陷阱
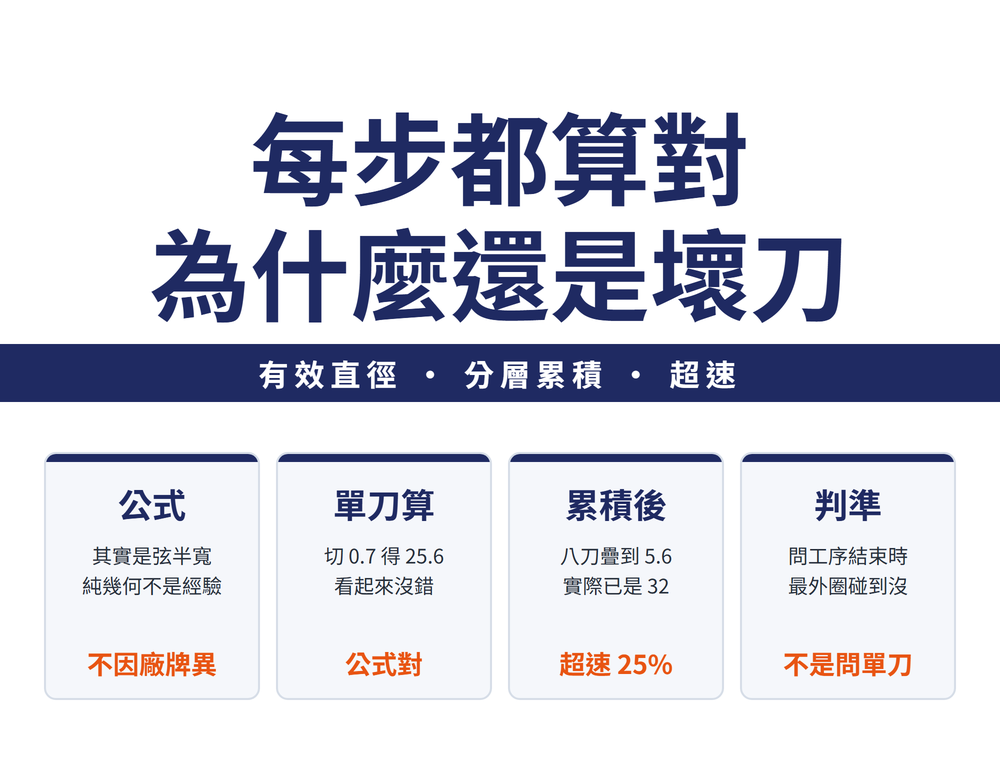
有一種壞刀特別難查:每一個步驟單看都正確,刀就是撐不久。圓刀片銑削深窄模穴就是典型——用 0.7mm 淺切深算有效直徑得到 25.6mm,照它設轉速沒錯;但階梯式分層走到第 8 刀,側壁上累積的接觸高度已經達到刀片半徑,實際在切削的是 32mm 標稱直徑,等於全程超速 25%。這篇說明有效直徑公式的幾何本質,以及那個累積陷阱怎麼判。
1、有效直徑怎麼算,以及它其實是純幾何
圓刀片的實際切削直徑會隨切深變化,公式是:
De = D + 2 × √( d × ap − ap² )
| 符號 | 意義 |
|---|---|
| D | 刀片中心圓直徑——不是刀具標稱直徑,這裡最容易看錯 |
| d | 刀片直徑 |
| ap | 軸向切深 |
值得知道的是:這不是經驗擬合出來的式子,是圓的弦半寬。刀片是半徑 d/2 的圓,在距最低點 ap 高度處,圓的弦半寬正好是 √(d·ap − ap²)。
所以 De 就是「刀片在該切深處真正參與切削的最外圈直徑」。既然是純幾何,它沒有適用範圍限制,也不會因廠牌而異。
2、一個漂亮的自洽性:切深到刀片半徑時,De 收斂到標稱直徑
拿一支中心圓 20mm、刀片直徑 12mm(標稱直徑 32mm)的圓刀片銑刀驗算:
| 軸向切深 ap | 有效直徑 De | 說明 |
|---|---|---|
| 0.7 mm | 25.6 mm | 淺切深 |
| 6 mm(=刀片半徑) | 32.0 mm | 正好等於標稱直徑(20+12) |
意思是:切深吃到刀片半徑時,整片刀片的切削部位都投入了,有效直徑與標稱直徑合而為一。反過來說,只要切深小於刀片半徑,De 就一定小於標稱直徑——這時用標稱直徑算轉速會轉太慢。
但真正的陷阱是反過來的那一種。
3、🔴 案例:每一步都做對,刀還是撐不久
| 項目 | 內容 |
|---|---|
| 工件 | SAE/AISI 4340 鋼整塊實心料 |
| 加工 | 深而窄、側壁近乎垂直的模穴 |
| 刀具 | 中心圓 20mm、標稱 32mm 的圓刀片銑刀,刀片直徑 12mm |
| 走法 | 沿輪廓、以 0.7mm 淺切深階梯式分層,一層一層剝 |
| 客戶做了什麼 | 依原廠建議設條件,而且已經把高懸伸與有效直徑都算進去了 |
| 結果 | 刀具壽命很差 |
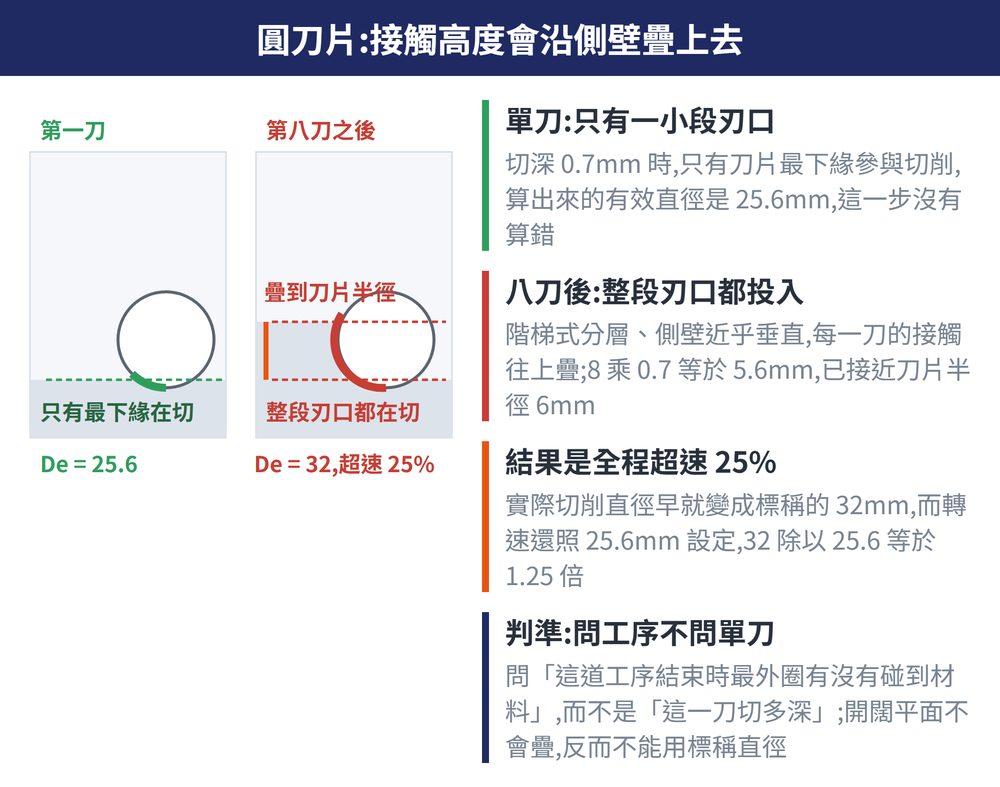
問題出在累積。第一刀確實只有刀片切削刃的一小部分在切,但接下來的每一刀,都會讓新的一段刃口投入接觸:
走到第 8 刀,靠近側壁處的累積接觸高度= 8 × 0.7 = 5.6 mm,
而最大切深是 6 mm(刀片半徑)——幾乎整段切削部位都投入了。
| 項目 | 數值 |
|---|---|
| 客戶算的有效直徑(單刀 ap=0.7) | 25.6 mm |
| 第 8 刀之後實際在切削的直徑 | 32 mm |
| 實際切削速度 ÷ 設定值 | 32 ÷ 25.6 = 1.25 倍 |
🔴 等於全程超速 25% 在跑,而每一個步驟單看都正確。
4、🔑 判準:問工序,不要問單刀
這個案例真正教的是:「有效直徑」這個概念本身沒錯,錯在把「單刀的接觸」當成「整個工序的接觸」。
| 思維 | 算出來 | 對不對 |
|---|---|---|
| 單刀思維:這一刀只切 0.7mm | De = 25.6 | 公式沒錯,但範圍錯 |
| 工序思維:分層走完後側壁累積多高 | De = 32 | 這才是該用的 |
判準(可推廣到任何刀具):問「這把刀在這道工序結束時,最外圈有沒有碰到材料?」,而不是「這一刀切多深?」
只要是階梯式分層+近垂直側壁,各刀的接觸就會沿側壁疊起來,累積接觸高度 ≈ 層數 × 每層切深——那才是決定有效直徑的量。
5、⚠ 反方向的錯誤也存在
如果是開闊平面的單層淺切(不會沿壁累積),De 就真的只有 25.6——這時用標稱直徑算會轉太慢,白白損失效率。
兩種錯誤方向相反,但判準是同一個。先看幾何會不會累積,再決定該用哪個直徑。切深本身的上限見〔立銑刀能吃多深:開槽與方肩的切深上限〕;轉速進給換算見〔立銑刀切削條件計算指南〕;球刀與圓鼻刀的有效直徑算法見〔球刀與圓鼻刀的有效直徑:實際切削速度怎麼算〕。
6、常見問題 FAQ
Q:公式裡的 D 到底是哪個直徑?
是刀片中心圓直徑,不是刀具標稱直徑。標稱直徑等於中心圓直徑加上刀片直徑,兩者差一個刀片直徑,代錯會整個算偏。
Q:怎麼快速判斷會不會累積?
看側壁。近垂直的側壁會讓每層的接觸疊在同一個高度帶上;開闊平面或大斜度側壁則不會。前者用標稱直徑算,後者用單刀 De。
Q:累積到一半怎麼辦,要中途改轉速嗎?
實務上多半直接以最終狀態(標稱直徑)設定,較保守也不必改程式。若要極致化,才考慮依層數分段調速。
Q:這個陷阱只發生在圓刀片嗎?
圓刀片最明顯,因為它的有效直徑隨切深變化最大。但判準通用——任何有效直徑隨接觸高度改變的刀具,分層加工時都要問同一個問題。
案例數值為特定刀具規格與加工條件下的計算結果,用於說明判準。實際套用請依所用刀具的中心圓與刀片尺寸重算,並參考該刀具原廠資料。
最後更新:2026-10-19









