
超硬磨料油石怎麼選,以及外圓、平面與超音波珩磨
珩磨不是只有內孔。外圓、平面都做得了,而磨料與形式的選擇其實是兩個獨立的問題:磨料看的是工件材料的韌性,鑽石與 CBN 剛好分在兩邊;形式看的是工件長什麼樣,細長軸有細長軸的做法、平面有平面的做法。這篇把超硬油石的選用、結合劑與濃度的配法,以及外圓雙輪、平面與超音波三種形式一次整理清楚。
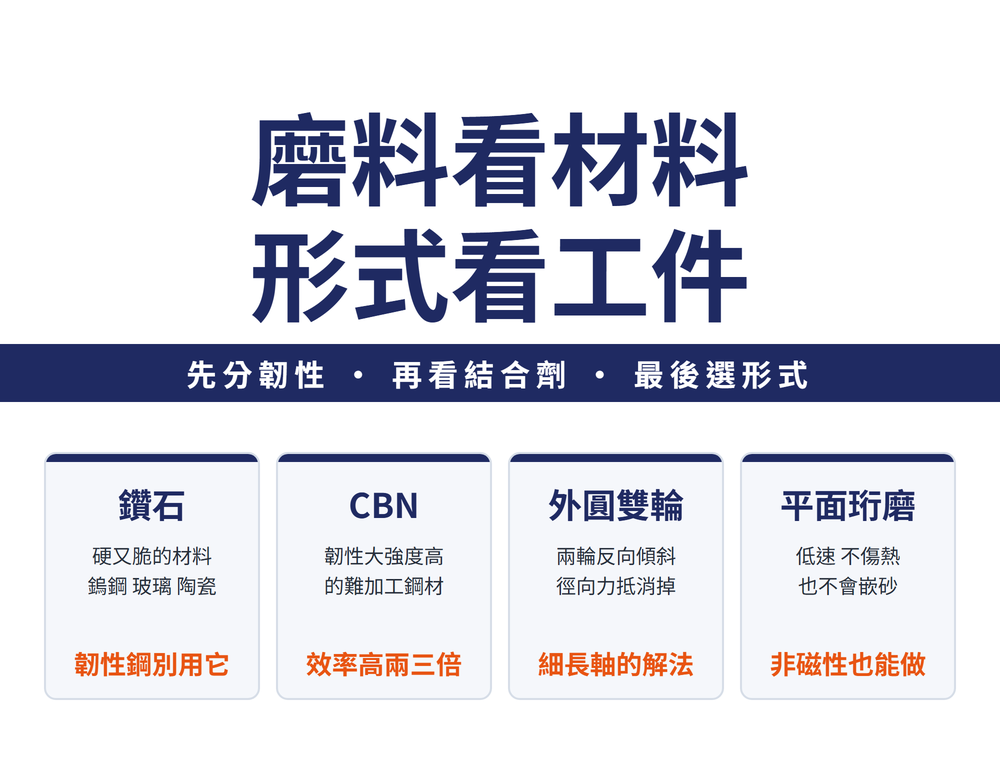
1、鑽石與 CBN:分界在工件的韌性
兩種超硬磨料油石的適用範圍幾乎不重疊,判準只有一條:工件韌不韌。
| 磨料 | 適用 | 不適用 |
|---|---|---|
| 人造鑽石油石 | 硬度高、脆性大的材料——鎢鋼、玻璃、陶瓷等;普通鋼材與有色金屬也可以 | 🔴 韌性大、強度高、黏性大的鋼材 |
| 立方氮化硼(CBN)油石 | 韌性大、強度高的鋼、高合金鋼、耐熱合金、高速鋼、不鏽鋼等難加工材料;普通鋼材、銅合金、鋁合金也有不錯的效果 | — |
在難加工材料這一塊,CBN 的切削效率比人造鑽石油石高 2~3 倍。所以遇到韌性鋼不是「鑽石比較硬所以比較好」——那正是它不該上的場合。
2、結合劑與濃度:四種各有守備範圍
| 結合劑 | 代號 | 濃度 | 適用範圍 |
|---|---|---|---|
| 樹脂 | B | 25~50% | 低粗糙度珩磨(精珩、光珩) |
| 陶瓷 | V | 75% | 自銳性好、效率高,用於粗珩與半精珩 |
| 青銅 | Q | 100~150% | 強度高、耐磨性好但自銳性較差,用於硬脆或韌性材料的粗珩 |
| 電鍍金屬 | D | 200% | 成形油石與小孔珩磨桿,效率高但壽命低 |
這張表的用法是先定工序再定結合劑:要粗珩就往陶瓷或青銅看,要精珩、光珩就往樹脂看,小孔或成形才用電鍍。濃度不是越高越好——電鍍的 200% 換來的是效率,代價是壽命低。
3、外圓雙輪珩磨:細長軸的解法
兩個修整成雙曲線的珩磨輪反向傾斜安裝,靠彈簧力壓向工件表面;工件帶動珩磨輪旋轉,兩輪並沿工件軸線往復。珩磨輪軸線與工件軸線交叉成一個角度,由此產生滑動速度形成切削。
🔑 它為什麼特別適合細長軸:兩個輪反向傾斜,徑向分力相互抵消——工件不會被推彎。活塞桿這類件的精加工正是它的守備範圍。而且臥式車床改裝就能做。
但它有明確的界線:可以修正外圓母線的直線度誤差,不能糾正圓度與位置誤差。粗糙度一般可達 Ra 0.025 μm,而且因為接觸面積小、脫落磨粒容易被切削液帶走,粗糙度值相當穩定。
| 參數 | 取值 |
|---|---|
| 安裝角 | 27°~35° |
| 工件速度 | 60~65 m/min |
| 珩磨輪軸向往復速度 | 粗珩 0.16~0.33 m/min、精珩 0.04~0.08 m/min |
| 軸向進給量 | 不大於珩磨輪寬度的 60%,否則會產生螺旋形痕紋 |
| 珩磨輪壓力 | 由彈簧調節,一般 50~200 N |
| 珩磨餘量 | 0.01~0.03 mm,工件愈長取較大值 |
4、平面珩磨:低速、不傷熱、不嵌砂
平面珩磨是低速平面研磨的一種特殊形式——珩磨盤的線速度一般不到平面磨床砂輪線速度的十分之一。雙面式可以同時加工上下兩個平行平面,單面式每次只做一面。
它的守備範圍很明確:非磁性材料,以及不允許熱損傷的工件。這兩類正好是平面磨床不好處理的。
加工品質大致是:粗糙度從加工前的 Ra 2.5 μm 做到 Ra 0.2 μm;兩端面平行度優於 5/100000、平面度優於 2 μm;工件不產生熱損傷、塌邊與嵌砂,尺寸一致性好。
比起平面研磨,它的優勢在自動化程度高、勞動強度小、適合批次生產,而且不需要嚴格要求預加工精度與粗糙度,珩磨後工件表面也沒有研磨劑附著。
5、平面珩磨的粒度與硬度怎麼配
粒度直接決定做得到的粗糙度(Ra,單位 μm):
| 珩磨盤粒度 | 加工鋼材 | 加工鑄鐵/青銅/鋁合金等 |
|---|---|---|
| 120#~150# | 0.8 | 1.6 |
| 150#~240# | 0.4 | 0.8 |
| 240#~W40 | 0.2 | 0.4 |
| W40~W28 | 0.1 | 0.2 |
| 細於 W20 | 0.05 以下 | 0.1 以下 |
磨料硬度則要對著工件硬度反向選:
| 工件硬度 HRC | >60 | 58~60 | 52~57 | 45~51 | 34~44 | <34 |
|---|---|---|---|---|---|---|
| 磨料硬度代號 | F、G | G、H | I、K | L、M、N | P、Q | R、S、T |
四條選用原則:粒度愈細,磨料應選軟些;工件硬度越高,磨料硬度應越軟;珩磨面積大時選較軟的;鑽石與 CBN 珩磨盤的硬度在代號 M~S 之間選。
6、超音波震動珩磨:為什麼力小、溫度低
超音波震動加工屬於一種脈衝切削:磨刃週期性地離開又接觸工件,速度的大小與方向不斷變化。依震動頻率分類,16000 Hz 以上算超音波震動加工,以人耳可聽到的聲頻範圍為界。
它的效果來自一個很具體的機制——摩擦因數大幅下降:
| 工件材料 | 超音波震動時的摩擦因數 | 無震動時 |
|---|---|---|
| 鋁 | 0.02 | 0.18 |
| 黃銅 | 0.03 | 0.25 |
| 碳素鋼 | 0.02 | 0.22 |
摩擦因數降到普通切削的約十分之一,於是切削力降到普通切削的 1/2~1/10(研磨降到約 1/3),塑性大的材料下降得更多。實測案例:鑽石砂輪徑向超音波震動研磨時,水平分力可降低 30%~40%(磨石英玻璃)或 60%~70%(磨不鏽鋼)。
力下來了,熱自然也下來——彈塑性變形與接觸面摩擦都減少,而且力與熱都以脈衝形式出現,研磨熱的平均值因此大幅下降。
內孔珩磨的基本原理與能力見〔珩磨能做到什麼、什麼時候該用〕;油石本身的選用見〔珩磨頭怎麼選、珩磨液怎麼配〕。
7、常見問題 FAQ
Q:鑽石比 CBN 硬,是不是都選鑽石就好?
不是。硬度不是唯一判準。人造鑽石不適用於韌性大、強度高、黏性大的鋼材,那類材料要用 CBN,切削效率還高出 2~3 倍。判準是工件的韌性,不是磨料的硬度。
Q:外圓雙輪珩磨可以修圓度嗎?
不行。它可以修正外圓母線的直線度誤差,但不能糾正圓度與位置誤差。它真正的價值在徑向分力互相抵消,讓細長軸不會被推彎。
Q:平面珩磨跟平面研磨差在哪?
珩磨盤線速度不到平面磨床砂輪的十分之一,所以不產生熱損傷、塌邊與嵌砂,特別適合非磁性材料與不允許熱損傷的件。另外它自動化程度高、對預加工精度要求寬鬆,加工後表面也沒有研磨劑附著。
Q:工件越硬,磨料是不是要選越硬?
剛好相反。工件硬度越高,磨料硬度應該越軟。同樣地粒度越細也要選軟些,珩磨面積大時也選較軟的。
本文的參數為典型取值範圍,實際值受工件材料、尺寸與機台條件影響;請以實際試件驗證後再固定。
最後更新:2026-10-24
本篇屬〈砂輪與磨床完整導讀:砂輪怎麼讀、怎麼裝、怎麼修,磨壞了怎麼查〉這條線,整條線該從哪讀到哪見該篇。









