
滾光還是刷光:大批量去毛邊與表面修飾怎麼選
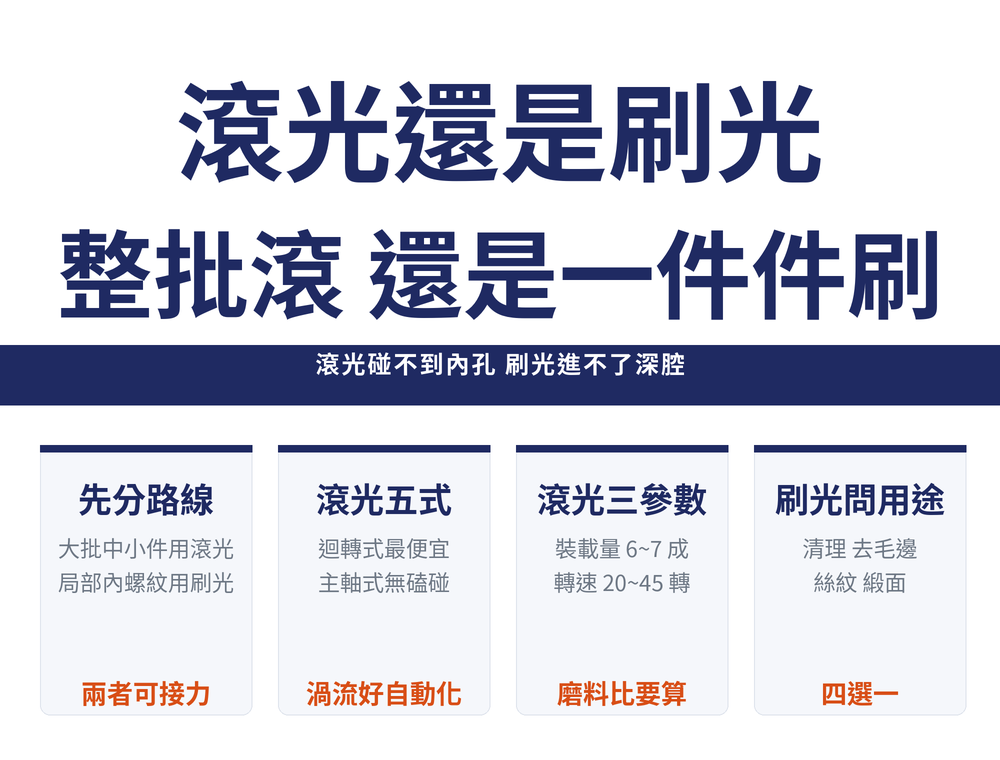
一批小零件要去毛邊,是整桶丟進去滾,還是一件一件刷?滾光整批處理但碰不到內孔,刷光能指定位置卻難進深腔。這篇把五種滾光方式、磨料與裝載量轉速,以及刷光的四大用途、刷絲材質與刷輪型式排成對照表,讓你先決定路線再選耗材。
一、先決定路線:整批滾,還是指定位置刷
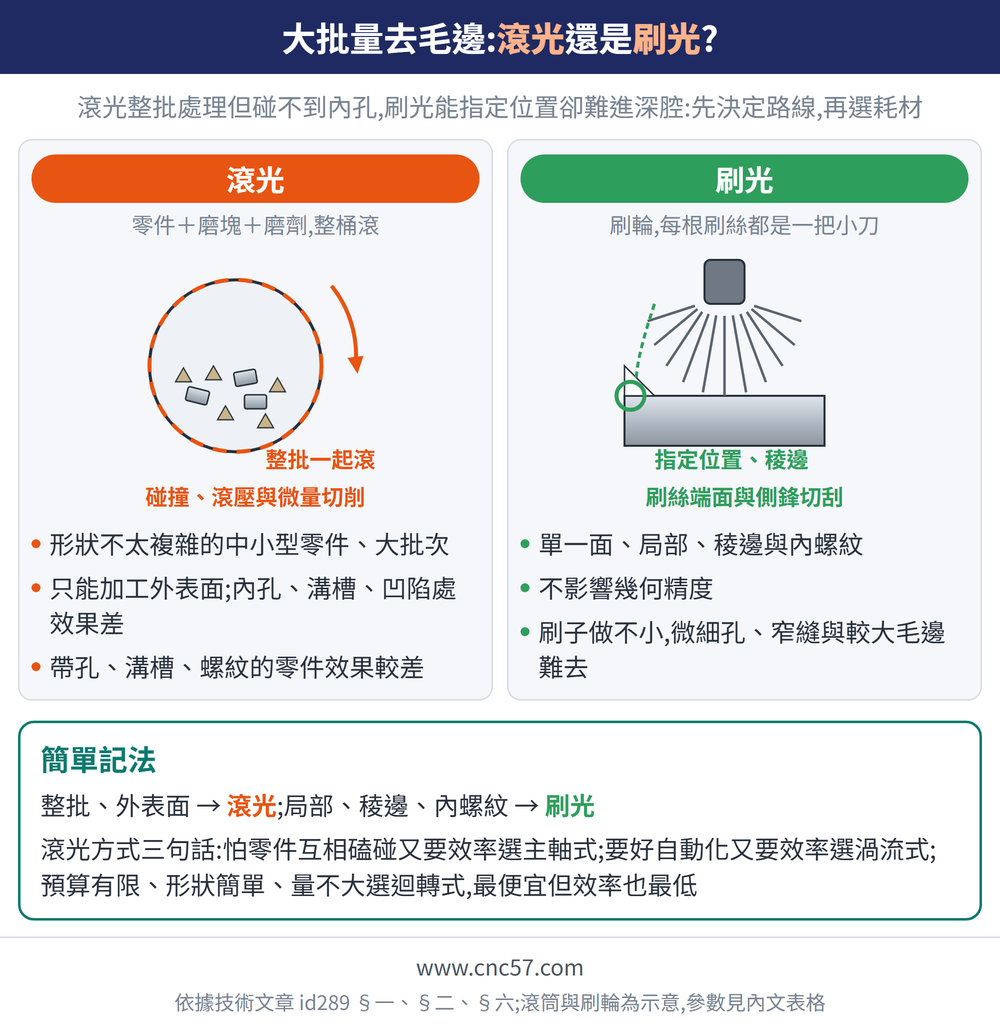
滾光是把零件和磨塊、磨劑一起放進滾筒,遊離的磨塊靠碰撞、滾壓與微量切削,把表面粗糙度降下來、毛邊去掉。刷光則是用金屬絲、動物毛或人造纖維做的刷輪,靠刷絲端面與側鋒切刮——每根刷絲都是一把小刀。
| 比較項 | 滾光 | 刷光 |
|---|---|---|
| 適合什麼 | 形狀不太複雜的中小型零件、大批次 | 單一面、局部、稜邊與內螺紋 |
| 碰不到的地方 | 只能加工外表面;內孔、溝槽、凹陷處效果差 | 刷子做不小,微細孔與窄縫的毛邊難去 |
| 尺寸影響 | 可部分取代鍍前的磨光與拋光 | 不影響幾何精度,尺寸影響僅 0.5~1μm |
| 另一個界線 | 帶孔、溝槽、螺紋的零件效果較差 | 大於 300μm 的較大毛邊難以去除 |
二、五種滾光方式怎麼選
| 方式 | 效率 | 磕碰 | 自動化 | 適用 |
|---|---|---|---|---|
| 迴轉式 | 低 | 磕碰大 | 一般 | 小型異型件,成本最低 |
| 震動式 | 一般 | 磕碰小 | 易 | 中小型異型件 |
| 離心式 | 高 | 較好 | 較難 | 中小型異型件 |
| 渦流式 | 高 | 較好 | 易 | 中小型異型件,薄片件除外 |
| 主軸式 | 高 | 無磕碰 | 較易 | 中小型件、軸類盤類與異型件 |
三句話選完:怕零件互相磕碰又要效率 → 主軸式;要好自動化又要效率 → 渦流式;預算有限、形狀簡單、量不大 → 迴轉式最便宜,但效率也最低。表面亮度只有迴轉式列為較差,其餘四種都較好。
三、滾光磨料怎麼挑
| 磨料類別 | 特性與用途 |
|---|---|
| 天然磨料 | 金剛砂最常用;花崗岩、大理石、河砂易碎易堵塞,用得少 |
| 燒結磨料 | 剛玉、碳化矽,切削力比天然磨料強,表面品質高 |
| 預成型磨料 | 陶瓷燒製或樹脂黏接,可做成圓、方、三角、錐、柱等形狀 |
| 鋼質磨料 | 硬質鋼珠、鐵釘頭、型鋼頭,強度高不易破碎 |
| 動植物磨料 | 玉米芯、胡桃殼、桃核、鋸末,主要用於乾式熱滾磨的最後拋光乾燥 |
選磨料看三件事:形狀要配得上工件(讓內孔、凹槽也吃得到);金屬零件用硬質磨料,塑膠等軟質零件用動植物磨料混硬質磨料;表面要求高就選圓滑、尺寸小的磨料,但不能太小,會塞孔。磨粒本身怎麼挑,見〈磨料怎麼選〉。
四、裝載量、轉速與時間
| 參數 | 建議值 | 為什麼 |
|---|---|---|
| 裝載量 | 滾筒容積 60%~70%(不超 75%、不低 30%) | 裝太滿相對運動小、磨不動;裝太少碰撞劇烈、表面反而粗 |
| 滾筒轉速 | 20~45 r/min | 超過一定值,離心力把零件貼在筒壁,去除量反而下降 |
| 滾光時間 | 數小時到數天,需試驗確認 | 鋼衝壓件約 2~8 小時,灰口鑄鐵件可到 50~80 小時 |
以上為典型範圍(單一來源)。大滾筒、重零件、薄片與軟金屬都要降低轉速。磨料與零件的體積比,依材料、形狀、表面要求、使用要求、電鍍種類與單件重量六項各查一個比值再相加。案例:鋼製受力件、形狀較複雜、要去氧化皮並倒角、裝飾性電鍍、單件 200g,相加得 13,即磨料體積取零件體積的 13 倍。
五、震動滾光:效率更高,但有界線
震動滾光的生產效率比普通滾光高得多,適合較大零件;容器敞開可隨時檢查、內外表面修飾程度一致、撞擊小不改變零件力學性能。界線在兩處:不適合精密件或脆性大的零件,也做不出很低的表面粗糙度。參數上,震動頻率 15~50Hz(常用 20~30Hz)、振幅 2~10mm(常用 3~6mm),磨料與零件體積比常在 2:1 到 6:1,粗加工取小、精加工取大。
六、刷光先問用途:四選一
| 用途 | 選什麼刷輪 | 關鍵參數 |
|---|---|---|
| 清理鏽皮、焊渣、舊漆 | 剛性大的鋼絲刷輪 | 高轉速乾刷,2000 r/min 以上 |
| 清理一般汙物、浮灰 | 剛性小的黃銅絲、豬鬃或纖維刷輪 | 1800~2000 r/min,可乾可濕 |
| 去毛邊 | 外稜邊用短絲密排輻射式刷輪;圓孔稜邊用杯型刷輪;內螺紋用小型刷輪 | 外表面線速度約 33 m/s、圓孔 22~33 m/s |
| 絲紋刷光(裝飾紋路) | 軟金屬用黃銅絲或鎳銀絲;硬金屬用鋼絲;鋁銘牌面板用不織布研磨片 | 壓力不能大,否則刷絲側面接觸出不了紋;速度取中下限 |
| 緞面修飾(無光漫反射) | 剛性小的波形刷輪,細軟金屬絲,也可用豬鬃或纖維 | 速度低,15~25 m/s,壓力要低 |
七、刷絲材質與刷輪型式
| 刷絲材質 | 怎麼分 |
|---|---|
| 黃銅絲 | 很細做細緻緞面,中粗做絲紋,很粗清理浸蝕後的銅與鑄鐵 |
| 鎳銀絲 | 用法同黃銅絲,但刷後表面保持白色(黃銅絲會留黃色殘留) |
| 鋼絲 | 很細做緞面與絲紋,粗到很粗做表面清理與去毛邊 |
| 不鏽鋼絲 | 同鋼絲但可防變色生鏽,價格較貴,絲徑不大於 0.3mm |
| 尼龍絲(混磨料) | 磨料直接混進尼龍絲,可混碳化矽、剛玉、CBN、人造鑽石 |
金屬絲徑一般 0.1~0.88mm。刷輪型式依結構分:成組的輻射式刷輪剛性大、切削力強,用來清鏽皮與焊渣,應做動平衡;波形輻射式刷輪剛性小,做緞面與絲紋;短絲密排輻射式主要用來去毛邊;杯型刷輪適合手持電動工具;普通寬面刷用於冶金板材產線,同樣要做動平衡,受力不穩時改用條形寬面刷;小型刷輪處理內型面。刷輪轉速一般 1200~2800 r/min,直徑大取低、材料硬取高。鋼絲刷本身的扭結與波浪之分,見〈鋼絲刷怎麼選〉;材料別的去毛邊對策見〈磨鋁、不鏽鋼、鋼各要注意什麼〉。
八、常見問題 FAQ
Q:內孔的毛邊可以靠滾光去掉嗎?
不行。滾光只能加工外表面,內孔、溝槽與凹陷處效果差,帶孔、溝槽、螺紋的零件都要另想辦法。圓孔稜邊用杯型刷輪、內螺紋用小型刷輪,才是對的路線。
Q:滾筒裝越滿是不是效率越高?
相反。裝載量建議佔滾筒容積 60%~70%,最多不超過 75%。裝太滿相對運動變小、磨不動;裝太少則碰撞劇烈,表面反而更粗。轉速同理,超過一定值後去除量會下降。
Q:刷光能去多大的毛邊?
大於 300μm 的較大毛邊,刷光難以去除,深腔與窄縫內部也刷不到。它的長處在成本低、不需專用設備,而且能一次完成倒圓、拋光與去鏽垢,尺寸影響只有 0.5~1μm。
Q:不鏽鋼件要用哪種刷絲?
用不鏽鋼絲,可防止零件表面變色生鏽,絲徑不大於 0.3mm,價格比一般鋼絲貴。若要求刷後表面保持白色的軟金屬件,則改用鎳銀絲,黃銅絲會在工件表面留下黃色殘留。
本篇屬〈去毛邊與表面修飾完整導讀:手上那支怎麼選、什麼材料怎麼磨、大批量怎麼做〉這條線,整條線該從哪讀到哪見該篇。
發布日期:2026-08-17|最後更新:2026-08-17









