
搪孔刀桿與搪頭選型:剛性、微調機構與出水設計
選搪孔刀桿與搪頭,原廠第一原則是「剛性與扭矩傳遞的可靠性最重要」。本篇從選型流程講起,再帶到決定好不好用的搪頭機構:0.01mm 微調刻度、正搪與反搪、雙刃搪刀 AA/AB 型、自鎖機構、刀桿出水要看搭配的筒夾,以及修主軸老化跳動的跳動補償刀桿。
一、選型第一原則:剛性與扭矩傳遞
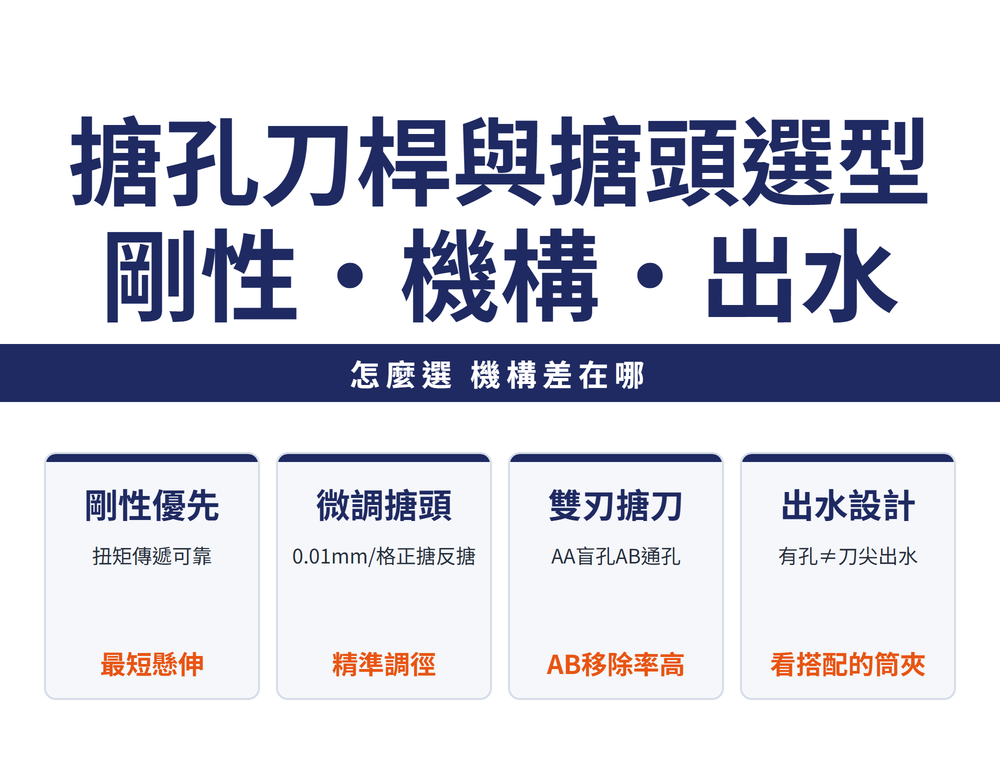
原廠開宗明義:剛性與扭矩傳遞的可靠性是最重要的因素。兩條可照做:用最強有力的接口取得最短懸伸;為求穩定與孔品質,用減震刀具與錐形刀柄。選型從四面向評估:零件(孔徑、孔深、公差、表面品質、震動敏感度)、工具機(主軸接口、轉速、冷卻壓力、功率扭矩、刀庫)、刀具(主偏角、槽型與材質)、切削參數(牢記扭矩與功率)。
本文談的是選型流程與搪頭機構;刀桿的 ISO 型號與尺寸規格見內徑搪孔刀桿型號解析:ISO搪孔刀桿選型與規格指南,粗搪與精搪的刀具選擇見粗搪刀具選擇與精搪與刀具懸伸。
二、微調精搪頭:0.01mm 刻度與正/反搪
精搪頭核心是能否精準微調孔徑。常見微調精搪頭每刻度移動約 0.01mm(10 微米/格),搭配預先動平衡穩定精度;同一顆常同時支援正搪(Boring)與反搪(Back Boring),反搪用於加工入口方向搆不到的孔內背面台階或內凹面。
規劃反搪時要注意:預鑽下孔要夠大,搪頭才伸得進去而不干涉。原廠型錄常把「反搪最小下孔徑」用簡單加法表示(結構固定偏移常數加反搪直徑的一半),實際數值依型號而定。在加工中心用固定循環做反搪(G87)時,刀具怎麼偏移穿過下孔、為什麼只能退回初始點,見搪孔固定循環怎麼選:G76、G85~G89 差在哪。
三、雙刃搪刀:AA 型與 AB 型的分工
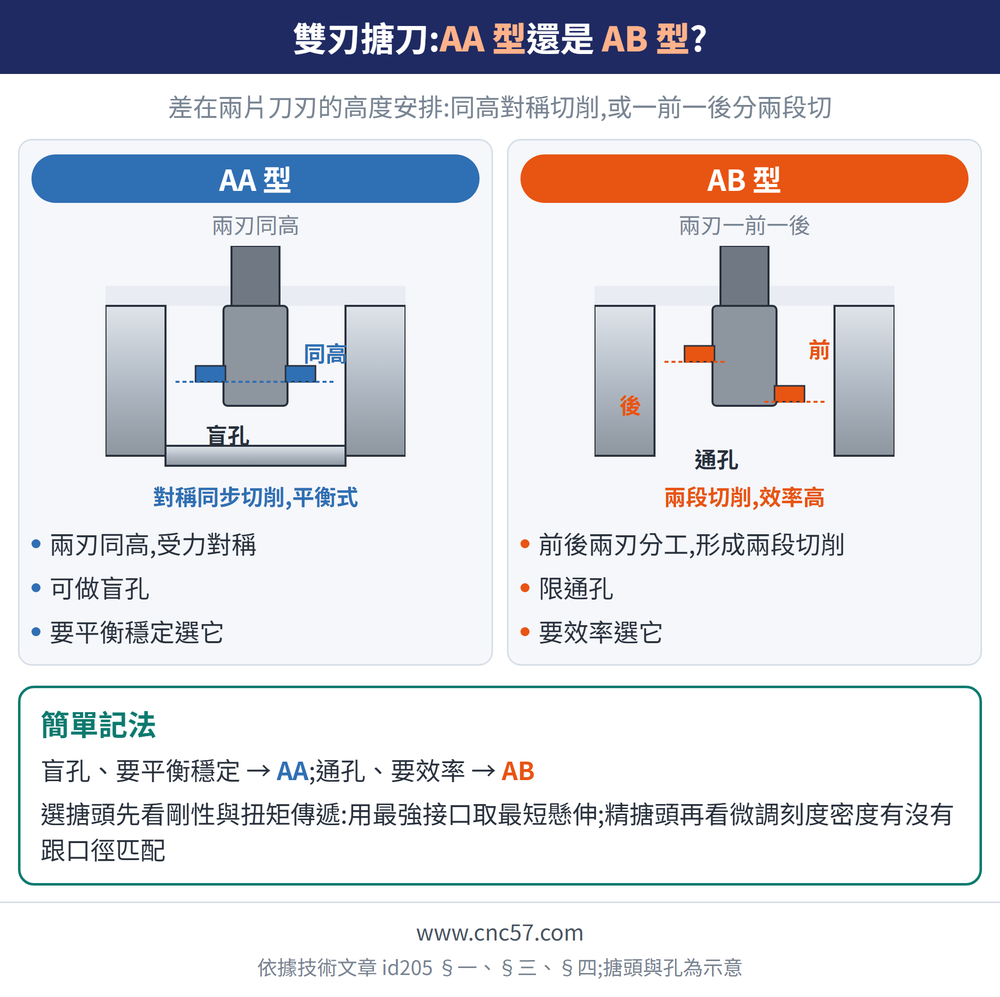
雙刃搪刀頭常見 AA 與 AB 兩型,差別在兩刃的高度安排:
| 型式 | 兩刃安排 | 適用與特性 |
|---|---|---|
| AA 型 | 兩刃同高 | 用於盲孔,兩刃對稱同步切削(平衡式切削) |
| AB 型 | 兩刃一前一後、不同高 | 用於通孔,前後兩刃分工形成兩段切削;原廠聲稱材料移除率約為 AA 型的 2 倍 |
取捨很清楚:要平衡穩定、能做盲孔選 AA;要效率且是通孔選 AB。此外還有排齒式可調粗搪頭,以齒條結構兼顧高剛性與易調整,單支扳手即可大範圍調徑,並可模組化覆蓋大孔徑。機構原理具通用性,型號規格屬各廠商商品資料。
四、自鎖機構與刻度隨口徑變化
有些精搪頭標榜自鎖功能:調整前不需解鎖、調整後也不需鎖定,把「調整」與「鎖定」合為一個動作,避免手動鎖固扭力不一致影響孔徑重複性。部分精搪頭也可裝於盲孔內、從前端調整。
另一個易忽略的細節:不同口徑的搪頭,調整刻度密度不一定相同。有些系列小口徑用 0.05mm/格、大口徑反而用更細的 0.01mm/格。比較精搪頭時,要看刻度密度是否與口徑匹配。
五、刀桿出水:有出水孔不等於刀尖出水
最常見的誤解是以為「刀桿有出水孔」就等於「刀尖出水」。同一支出水刀桿,冷卻液從哪裡出來要看搭配的筒夾:裝一般筒夾時冷卻液從筒夾出來,要換上專用的出水筒夾,冷卻液才會走到刀尖。另有從刀桿端面直接噴出的端面出水,是另一種刀桿設計。各系列要搭配的筒夾與止水螺帽不盡相同,選購時要確認筒夾型號。刀桿出水的完整說明見中心出水/內冷刀桿:冷卻液從哪裡出來,要看搭配的筒夾;內冷切削液對排屑為何重要,見搪孔切屑與切削液:內冷、切屑形狀與切削速度上限。
六、跳動補償刀桿:現場修主軸老化
主軸軸承老化後跳動量會增加。跳動補償刀桿結構簡單、可在機台上直接調整刀尖跳動精度,用於現場修正主軸老化偏擺,不必立刻換主軸,效益是更穩定的孔徑、更低表面粗糙度與更長刀具壽命。要注意這類刀桿通常僅限鉸刀使用。搪孔的震動、走刀痕跡等現場對策見搪孔問題排除:震動、斷屑、走刀痕跡與功率對策。
本篇搪頭機構、微調刻度(0.01mm/格)、AA/AB 移除率倍率、出水型態與跳動補償刀桿取自刀具原廠(安威工業)型錄之商品示例;機構原理具通用性,具體規格以原廠為準,非本站量測。
最後更新:2026-10-23
七、常見問題 FAQ
Q:選搪孔刀桿最該優先考慮什麼?
原廠明確指出剛性與扭矩傳遞的可靠性最重要,因搪孔刀桿是懸臂結構,剛性直接決定震動與孔品質。實務兩原則:用最強接口取得最短懸伸、用減震刀具與錐形刀柄,再從零件、工具機、刀具與切削參數四面向評估。
Q:雙刃搪刀的 AA 型和 AB 型怎麼選?
看孔型。AA 型兩刃同高、對稱同步切削,適合盲孔;AB 型兩刃一前一後分工成兩段切削,適合通孔,原廠聲稱材料移除率約為 AA 型的 2 倍。要平衡穩定選 AA,要高效率且是通孔選 AB。
Q:「刀桿有出水孔」是不是就等於刀尖出水?
不是,這是最常見誤解。同一支出水刀桿,冷卻液從哪裡出來要看搭配的筒夾:裝一般筒夾是從筒夾出水,要換上專用的出水筒夾冷卻液才會到刀尖;從刀桿端面噴出的端面出水則是另一種刀桿設計。選購時要確認搭配的筒夾型號。
Q:主軸老化跳動變大,一定要換主軸嗎?
不一定要立刻換。跳動補償刀桿可在機台上直接調整刀尖跳動精度,現場修正主軸老化偏擺,是送修或更換前的應變手段,但通常僅限鉸刀使用。若伴隨明顯震動,仍要一併檢查懸伸與夾持。









