
搪孔加工入門:四種搪孔方法與刀具剛性原則
搪孔(鏜孔)是把已有的孔修到目標尺寸、位置與表面品質,多在加工中心或臥式搪孔機上由旋轉刀具軸向進給。這篇講四種搪孔方法,並帶出貫穿全程的主線:刀具剛性與懸伸。
一、搪孔到底在做什麼
搪孔與鑽孔差在起點:鑽孔從實心料開新孔,搪孔接手既有孔擴大、修正或收進公差。主場是加工中心與臥式搪孔機,對象常是箱體等稜柱狀零件。
搪孔的功率公式和車削不一樣
搪孔的淨功率公式比車削、鑽孔多了一個修正項:Pc =(vc × ap × fn × kc ÷ 60000)×(1 − ap ÷ DC)。其中 ap 是切深、DC 是搪孔直徑。切深佔孔徑的比例越大,修正效果越明顯。切削速度、轉速與進給的換算,用切削加工公式速查總表:車、銑、鑽、搪孔一頁看帶入。
二、四種搪孔方法:從粗到精怎麼分工
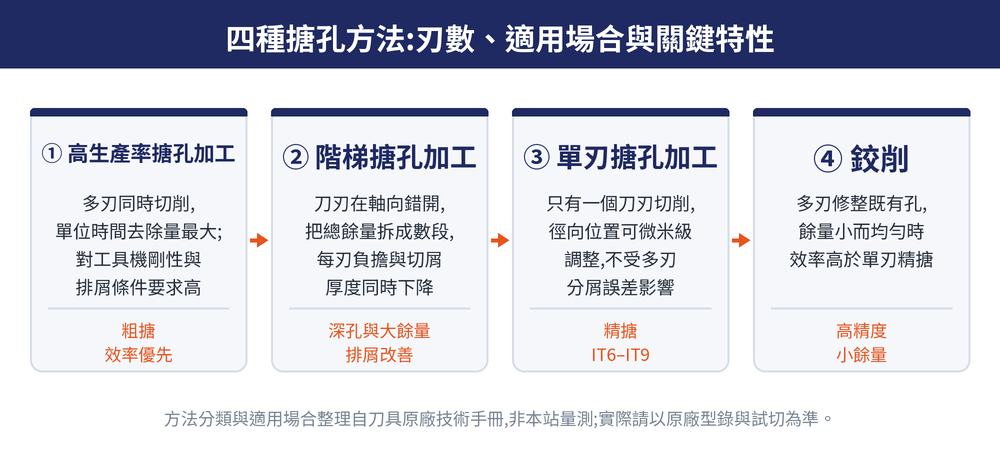
依刀刃數與任務,現場最常用這四種,是一條從粗到精的接力線。
| 方法 | 刃數 | 適用場合 | 關鍵特性 |
|---|---|---|---|
| 高生產率搪孔加工 | 2–3 刃 | 金屬去除率優先的粗加工(孔公差約 IT9 或更寬) | 所有刀尖調到同一直徑與高度;進給率=每刃進給×刃數;是多數搪孔加工的基本設定 |
| 階梯搪孔加工 | 多刃(軸向錯位) | 需要大徑向切深,或加工軟質(長切屑)材料 | 刀刃調到不同高度與直徑,把一整圈切屑在寬度上切成兩段,更好排 |
| 單刃搪孔加工 | 1 刃 | 切屑控制嚴苛(長切屑),或工具機功率受限;精搪達最嚴公差 | 只用一個刀座;可微米級調整切削直徑,精搪首選 |
| 鉸削 | 多刃 | 輕型精加工、大批量 | 高進給率多刃鉸刀,高穿透率下也能得到極佳表面品質 |
三、選刀第一原則:剛性與扭矩傳遞
搪孔選刀,原廠手冊只講一句:剛性與扭矩傳遞的可靠性是最重要的因素。落到懸伸上就是:接桿能短就短、能粗就粗,盡量用錐形接桿,長懸伸時讓法蘭與主軸端面剛性貼合夾緊;懸伸超過接口直徑 4 倍就改用減震接桿。五條原則逐條怎麼做、怎麼當開工檢查清單,見精搪與刀具懸伸:單刃精搪、刀夾參數與五原則。
「懸伸超過接口直徑 4 倍改用減震刀具」為原廠(Sandvik)技術手冊通用門檻,非本站量測、以原廠規格為準。搪孔刀桿選型見內徑搪孔刀桿型號解析:ISO搪孔刀桿選型與規格指南。
四、粗搪與精搪:刀具怎麼分
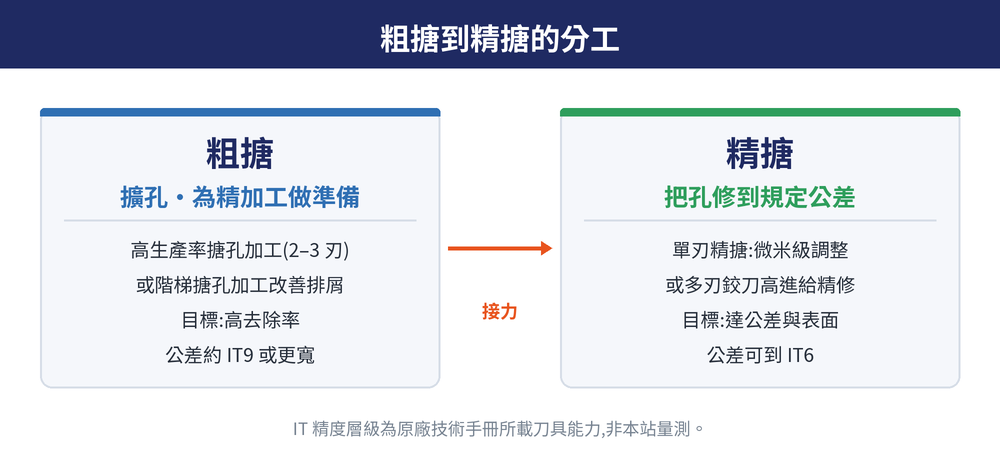
粗搪擴孔、為精加工做準備;精搪把孔修到規定的公差與表面品質。粗搪端常見取捨是雙刃或三刃:中大型功率、追求最佳生產率選三刃(還可再調成單刃、階梯型);低到中功率、工序不穩定或大直徑選雙刃(總成輕、衝力小,大直徑更穩)。兩者怎麼比、前角與主偏角怎麼配,見粗搪刀具選擇:雙刃三刃、前角與主偏角怎麼選。
精搪端單刃精搪刀是首選,調節精度可達微米級。減震門檻同粗搪:懸伸超過接口直徑 4 倍。
五、把公差收進去:單刃精搪與反向補償
多刃粗搪、單刃精搪與多刃鉸刀能力大致落在 IT6 到 IT9。關鍵在單刃精搪的徑向偏斜:切削刃受力偏斜使孔徑變小,實務用反向補償——預先估算偏斜量、把刀具設大一點,例如目標孔徑 Ø25mm H7,實際把刀具切削直徑設定成 Ø25.021mm(比標稱值大 0.021mm),讓偏斜後的孔徑剛好落進公差帶。偏斜為什麼隨切深與懸伸放大,見精搪與刀具懸伸:單刃精搪、刀夾參數與五原則第三節。
務必在刀具仍留主軸、量完孔徑後再做最後調整並試切確認。公差傳遞見孔的精度怎麼提升:IT公差與鑽/擴/鉸/搪孔路徑。
六、切削液與切屑:盲孔排屑是關鍵
搪孔常是盲孔或深孔,排屑難。原廠建議優先用內冷切削液,理想切屑為逗號形或螺旋形;各情境的最大初始切削速度:粗搪約 200 m/min、用精搪接桿進行精搪約 240 m/min、用精搪桿進行精搪約 90–120 m/min;速度過高、過低各會出什麼問題,見搪孔切屑與切削液:內冷、切屑形狀與切削速度上限。
以上為原廠(Sandvik)技術手冊最大初始切削速度示例,非通用建議、非本站量測,以原廠規格為準;換算成轉速用切削加工公式速查總表:車、銑、鑽、搪孔一頁看。
精搪接桿與精搪桿建議速度差一倍以上,因剛性不同。另注意:裝配減震刀具切勿直接夾持刀桿本體,否則壓壞減震機構、失效。
七、搪孔常見問題怎麼排
搪孔出狀況,九成和震動、切屑或功率有關,先歸類再對症:刀具震動先降進給、降速、改用階梯搪孔加工、用較小刀尖半徑,懸伸盡量短、必要時改減震刀具;切屑過短過硬適度提高切削速度、降低進給、改用較敞開的斷屑槽,切屑過長則反過來提高進給、降低速度、改用較封閉的斷屑槽;工具機功率受限就降低切削參數、改用階梯搪孔加工、減少參與切削的刀片數、減小切深。各症狀的成因與完整對策見搪孔問題排除:震動、斷屑、走刀痕跡與功率對策。
最容易做反的是切深:粗加工遇震動要降低切深,精加工遇震動反而要增加切深。量測與各加工法粗糙度見內徑測量器完整指南與加工法與表面粗糙度對照表。
八、搪孔這條線怎麼讀:選刀與粗精分工
本站搪孔技術資訊共 14 篇,本篇是入口:先在這裡分清四種方法與剛性原則,再依手上的問題往下讀。
粗搪的刃數、前角與主偏角見粗搪刀具選擇:雙刃三刃、前角與主偏角怎麼選;精搪刀具、刀夾參數與懸伸五原則見精搪與刀具懸伸:單刃精搪、刀夾參數與五原則;加工中心上旋轉的搪孔刀桿與搪頭(剛性、微調、出水)見搪孔刀桿與搪頭選型:剛性、微調機構與出水設計;車床上的內孔搪孔刀桿型號見內徑搪孔刀桿型號解析:ISO搪孔刀桿選型與規格指南;車床上搪內孔的刀角與孔徑偏差見車床上搪內孔:刀角怎麼給、孔徑為什麼越車越大或越小;加工中心上用固定循環搪孔、退刀怎麼不刮孔壁見搪孔固定循環怎麼選:G76、G85~G89 差在哪。
九、搪孔這條線怎麼讀:出狀況與修刀
出了狀況:震動、斷屑、走刀痕跡與功率見搪孔問題排除:震動、斷屑、走刀痕跡與功率對策;排屑、切削液與切削速度上限見搪孔切屑與切削液:內冷、切屑形狀與切削速度上限;超音波震動乾搪孔見超音波震動乾搪孔:脈衝切削機理與臨界速度怎麼抓。
刀具修磨與修復:鉸刀的前刀面、後刀面與刃面見鉸刀怎麼磨:前刀面、後刀面與刃面要磨到多光;鎢鋼鉸刀與特殊鉸刀見鎢鋼鉸刀與特殊鉸刀怎麼磨:傾斜角、過渡刃位置與三種結構;鉸刀超差或磨損的修復見鉸刀超差或磨損了還能不能救:研磨、擠壓與刮擠修復;浮動搪刀的修磨見浮動搪刀怎麼磨:三塊角度板的簡易法與精磨工藝。
最後更新:2026-10-22
十、常見問題 FAQ
Q:搪孔和鑽孔差在哪?什麼時候該加一道搪孔?
起點不同:鑽孔開新孔,搪孔接手既有孔收進公差。當公差比鑽頭更緊、要拉正孔位,或要求更好的真圓度與表面品質時,就該在鑽孔後加一道搪孔。
Q:高生產率搪孔加工、階梯、單刃、鉸削這四種,怎麼快速選?
一般粗加工用高生產率搪孔加工(2到3刃,IT9 或更寬),大徑向切深或軟質長切屑用階梯,功率不夠或切屑控制嚴苛用單刃,最後精修用高進給多刃鉸削。單刃也是精搪達最嚴公差的首選。
Q:為什麼搪孔特別怕震動和懸伸過長?
因為搪孔刀桿是懸臂樑,懸伸越長越易偏斜與震動。對策:最強接口取最短懸伸、最大接桿直徑、超過接口直徑約 4 倍改用減震刀具與錐形接桿,且減震刀具不能直接夾刀桿本體。詳見〈搪孔刀桿與搪頭選型:剛性、微調機構與出水設計〉。
Q:精搪為什麼要先把刀具「故意」設大一點?
為了補償徑向偏斜:切削刃受力偏斜使孔徑偏小,故反向補償——例如目標 Ø25mm H7,先把切削直徑設成 Ø25.021mm。務必在刀具仍留主軸、量完孔徑後再做最後調整並試切確認。









