
鎢鋼解碼:粒徑、含鈷量與同%不同抗折的真相
鎢鋼牌號讓人頭痛——超微粒、極超微粒、含鈷 6/8/10/12%、焊刃還是整體,規格表數字看似可比其實不可比。看懂的關鍵是「含鈷% 與粒徑一起看」,再懂品質與焊刃的實務差別。
一、兩個維度才講得清楚:含鈷% × 粒徑
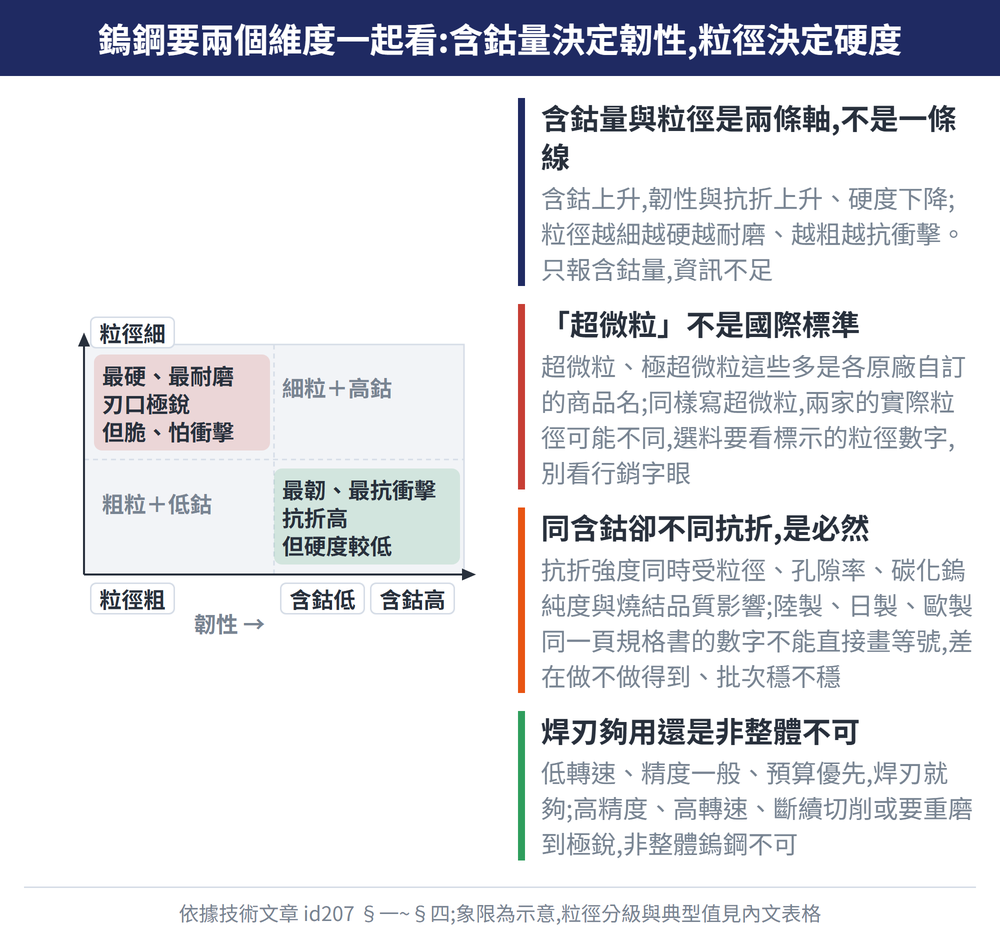
鎢鋼的性能不是一條線,而是兩個維度:含鈷% 決定韌性、粒徑決定硬度。含鈷% 上升→韌性與抗折上升、硬度下降;含鈷% 下降→硬度與耐磨上升但變脆。
粒徑則從粗到奈米分級,越細通常越硬越耐磨、越粗越抗衝擊。常見分級與典型值如下:
| 粒徑分級 | 典型晶粒尺寸 | 性能傾向 |
|---|---|---|
| 粗粒 | 約 ≳1.3µm | 抗衝擊、抗折佳,硬度較低 |
| 細粒 | 約 1.0–1.3µm | 硬度與韌性折衷,通用性高 |
| 超微粒 | 約 0.5–0.8µm | 硬度、耐磨與刃口鋒利度佳 |
| 極超微粒 | 約 0.2–0.5µm | 硬度高、刃口極銳,但抗衝擊較弱 |
| 奈米級 | < 0.2µm | 硬度最高,對燒結品質最敏感 |
重點破題:「超微粒」不是國際標準
MG、SMG、超微粒、極超微粒 這些多是各原廠自訂的商品名,不是國際統一分級。同樣寫「超微粒」,甲廠可能是 0.6µm、乙廠可能是 0.4µm。選料要看實際標示的 µm 數字,別看行銷字眼。
上表 µm 分級為業界常見的典型值/參考,各原廠命名與界限不一,實際以型錄或標準為準。
二、「同含鈷% 卻不同抗折」不是偽命題,是必然
常有人問:含鈷% 一樣,抗折強度(TRS)為什麼差這麼多?這不是偽命題,而是必然——TRS 同時受粒徑、孔隙率、WC 純度與燒結品質影響,含鈷% 只是其中一個變數。
舉例:同樣 10% 含鈷,把粒徑從約 1.2µm 細化到約 0.4µm,可同時提高硬度並提升 TRS(幅度依配方與製程而異,原廠未給統一數字);但極細晶抗衝擊較差、易微崩。
只報含鈷% 資訊不足
要判斷一支鎢鋼合不合用,必須「含鈷%+粒徑+品質」三者一起看;缺任一項,規格表上的抗折或硬度數字都無法互相比較。
上述 µm 與 % 為典型示例,實際隨配方與製程而異,以型錄或標準為準;切削條件不憑印象抓值,請用立銑刀切削條件計算指南換算。
三、陸製、日製、歐製為什麼同規格書數字不能直接比
同一頁規格書,陸製、日製、歐製寫著相近的 Co% 與硬度,卻不能直接畫等號。差異不在紙上的數字,而在做不做得到、批次穩不穩。
| 看不見的差異 | 為什麼影響大 |
|---|---|
| 原料 WC 純度與粒度分佈 | 雜質與粒度不均,直接拉低硬度與抗折一致性 |
| 晶粒抑制劑 | 抑制劑用得好,細晶才不會在燒結時長大 |
| 燒結製程(含 HIP 熱均壓) | 有無熱均壓,孔隙與緻密度差很多 |
| 孔隙率等級(A/B/C 型孔) | 孔隙是裂紋起點,同 Co% 也可能提早崩刃 |
| 批次一致性 | 單支合格不代表整批穩定,量產最看這項 |
實務判別:看孔隙率等級與來源、要求實測硬度與抗折、參考實際壽命口碑,而不是只比規格表上的數字。材質整體選用邏輯見切削刀具材料大全。要拿兩個品牌的規格書逐欄並排比,見〈同規格不同品牌的刀具怎麼比:哪些欄位能並排,哪些只在同一家型錄裡算數〉。
四、焊刃鎢鋼 vs 整體鎢鋼:什麼時候夠用、什麼時候非整體不可
同樣是鎢鋼刀,焊刃與整體的定位完全不同。焊刃是把鎢鋼刀片以銅焊銲在鋼柄上,整體則是一體成形。
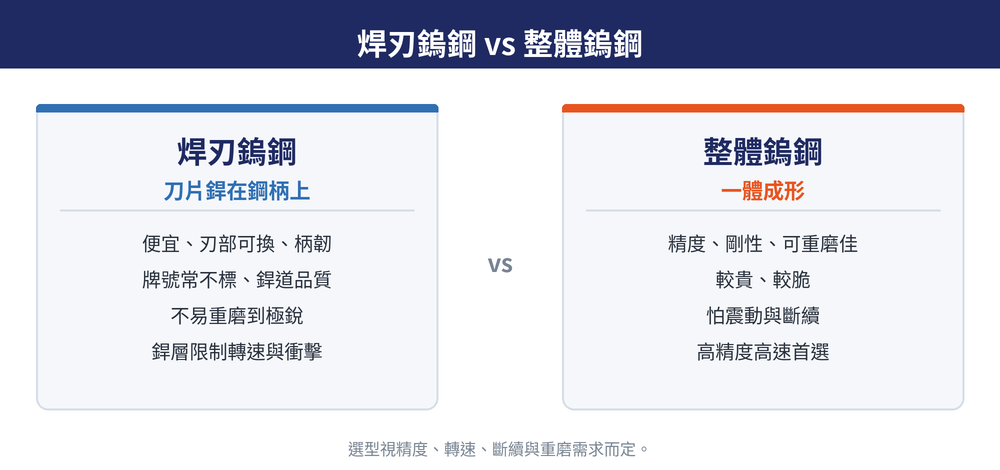
| 項目 | 焊刃鎢鋼 | 整體鎢鋼 |
|---|---|---|
| 結構 | 鎢鋼刀片銅焊在鋼柄上 | 一體成形 |
| 成本 | 較便宜,柄部用鋼較韌 | 較貴 |
| 模糊點/弱點 | 刀片牌號常不標;銲道品質與熱影響區不明;不易重磨到極銳;銲層限制轉速與衝擊 | 較脆、怕震動與斷續切削 |
| 強項 | 刃部可換、柄韌、單價低 | 精度、剛性與可重磨性佳 |
判斷原則:低轉速、精度要求一般、預算優先,焊刃就夠;高精度、高轉速、斷續切削或需要重磨到極銳,非整體不可。
五、依刀型選鎢鋼:哪種刀該用哪種料
不同刀型對硬度、韌性與刃口鋒利度的取捨不同,選料方向也不同。
| 刀型 | 主流鎢鋼選用 | 說明 |
|---|---|---|
| 銑刀 | 整體鎢鋼(超微粒~極超微粒)多搭 PVD | 主流,兼顧硬度與刃口鋒利 |
| 鑽頭 | 整體鎢鋼為主,亦有焊刃、可換頭 | 整體用於高速、難削、深孔 |
| 鉸刀 | 整體或焊刃鎢鋼 | 高精度、耐磨為訴求 |
| 螺絲攻 | 以 HSS 為主 | 重韌性;鎢鋼絲攻少而特殊、較脆 |
不同刀型的材質選用邏輯,見刀具材質怎麼選;銑刀端鎢鋼與 HSS 的取捨見鎢鋼 vs HSS 銑刀怎麼選。
最後更新:2026-10-28
六、常見問題 FAQ
Q:「超微粒」是標準規格嗎?
不是。超微粒、極超微粒、MG、SMG 多是各原廠自訂的商品名,不是國際統一分級。同寫「超微粒」不同廠可能是 0.6 或 0.4µm,要看實際標示的 µm 數字。
Q:含鈷% 越高越好還是越低越好?
沒有絕對好壞。含鈷% 高則韌性與抗折高、硬度低,適合衝擊與斷續;含鈷% 低則硬度耐磨高但脆,適合高硬度耐磨工況。要配合粒徑與加工條件一起選。
Q:陸製和日製鎢鋼規格表數字一樣就等於一樣嗎?
不等於。紙上 Co% 與硬度相近,但 WC 純度、晶粒抑制劑、燒結與 HIP、孔隙率等級、批次一致性都會造成實際差異。建議看孔隙率等級與來源、要求實測值,並參考實際壽命口碑。
Q:什麼時候該用整體鎢鋼、什麼時候焊刃就夠?
低轉速、精度普通、預算優先時焊刃就夠;高精度、高轉速、斷續切削或需要重磨到極銳時,則非整體鎢鋼不可。
知道要加工什麼,但不確定該配哪一種刀?
加 LINE 告訴我們材料、硬度與加工方式,我們幫你配刀種、材質與規格。
也可以先看 切削刀具現貨品項。
本篇屬〈刀具材料與塗層完整導讀:先分清楚基材與塗層,再從被削材反推該用哪支〉這條線,整條線該從哪讀到哪見該篇。









