
刀具材質怎麼選:銑刀鑽頭絲攻鉸刀用什麼材質
銑刀、鑽頭、絲攻、鉸刀該用 HSS、含鈷 HSS、粉末 HSS 還是鎢鋼,要先看這個刀型怕的是崩刃、積熱、折斷,還是尺寸不穩。這篇給你一張刀型×材質選用矩陣,依入門、進階、高階三檔對著刀型挑,並列出哪些訊號出現就該往上升級材質。
一、兩大材質陣營:HSS 與鎢鋼怎麼分工
刀具材質實務上多從兩大陣營挑起:HSS(高速鋼)與鎢鋼。HSS 韌、可重磨、便宜,約 600°C 級仍能維持硬度(典型值),大尺寸、低剛性工具機或預算考量時用;鎢鋼硬、耐磨、可高速,但較貴且脆,怕震動與斷續切削。
| 材質陣營 | 優勢 | 弱點 | 什麼時候用 |
|---|---|---|---|
| HSS(高速鋼) | 韌、可重磨、便宜;約 600°C 級仍維持硬度(典型值) | 硬度與耐磨、可用切速較低 | 大尺寸、低剛性工具機、預算考量 |
| 鎢鋼 | 硬、耐磨、可高速 | 較貴且脆,怕震動與斷續 | 高速、難削、精度與壽命要求高 |
材質全貌見切削刀具材料大全;鎢鋼牌號與粒徑細節見鎢鋼解碼;若卡在銑刀二選一,直接看鎢鋼 vs HSS 銑刀怎麼選。
二、為什麼不同刀型的材質取向不同
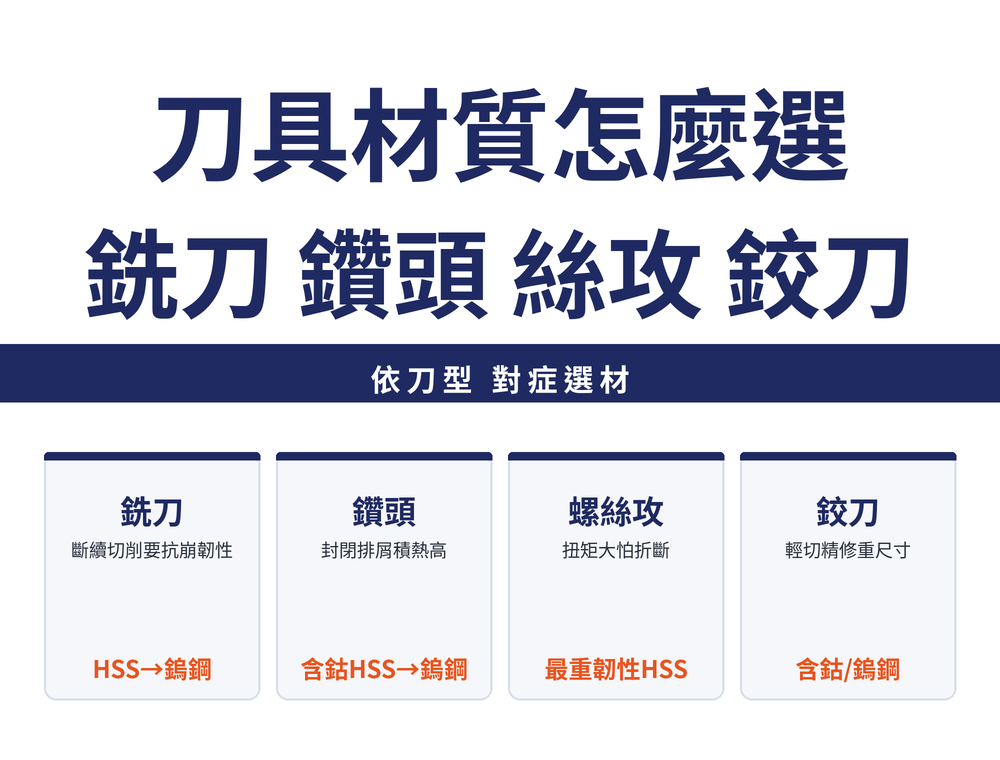
同樣兩大材質,落到不同刀型建議不一樣,關鍵在受力型態。銑刀斷續切削、鑽頭封閉排屑積熱、螺絲攻扭矩大怕折斷、鉸刀輕切精修,各自最在意的性質不同。
| 刀型 | 主要受力/風險 | 材質取向 |
|---|---|---|
| 銑刀 | 斷續切削、刀刃反覆進出 | 要抗崩韌性 |
| 鑽頭 | 封閉排屑、積熱高 | 要耐熱 |
| 螺絲攻 | 扭矩大、怕折斷在孔內 | 最重韌性 |
| 鉸刀 | 輕切精修 | 重尺寸穩定與耐磨 |
三、刀型×材質選用矩陣
把兩大陣營落到四種刀型,依難度分入門、進階、高階三檔,得到下面這張實務選用矩陣。
| 刀型 | 入門·一般 | 進階·難削 | 高階·高速 | 備註 |
|---|---|---|---|---|
| 銑刀 | HSS SKH51 | 含鈷 HSS 或粉末 HSS | 整體鎢鋼(超微粒~極超微粒)+PVD 塗層 | 大尺寸或低剛性才回頭用 HSS |
| 鑽頭 | HSS SKH51 | 含鈷 HSS(不鏽鋼、難削) | 整體鎢鋼(深孔、難削) | 焊刃或可換頭是成本與大孔選項 |
| 螺絲攻 | HSS | 含鈷 HSS 或粉末 HSS | 鎢鋼絲攻(特殊、脆,需剛性與穩定攻牙) | 最重韌性;便宜手攻才會出現碳素工具鋼(如 SK2,約 200°C 就軟化,非高速鋼) |
| 鉸刀 | HSS SKH51 | 含鈷 HSS 或粉末 HSS | 整體或焊刃鎢鋼、CBN/PCD | 重尺寸穩定與耐磨 |
SKH51 等同美規 M2(典型對照,以型錄為準);溫度值為典型值,以型錄或標準為準。牌號解碼詳見鎢鋼解碼。
四、什麼時候該往上升級
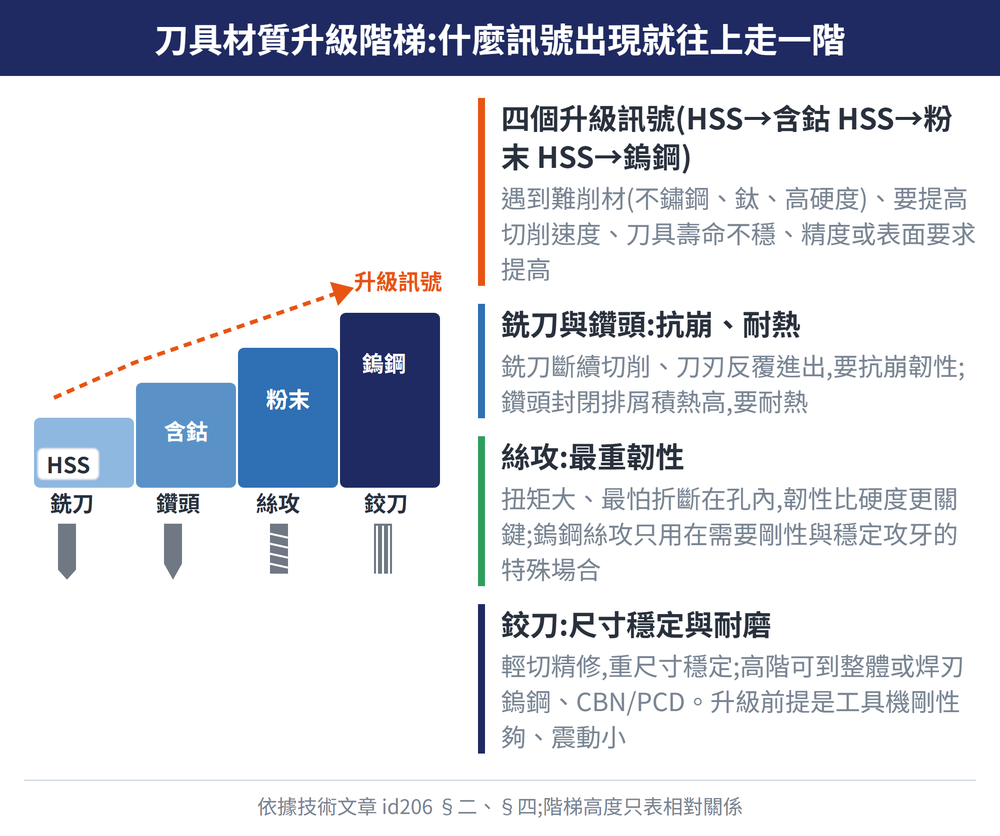
材質不是一步到位,而是沿著HSS → 含鈷 HSS → 粉末 HSS → 鎢鋼往上升。出現以下升級訊號,就往下一檔走。
| 升級訊號 | 往哪個方向升 |
|---|---|
| 遇到難削材(不鏽鋼、鈦、高硬度) | HSS → 含鈷 HSS → 粉末 HSS → 鎢鋼 |
| 要提高切削速度 | 往含鈷 HSS、粉末 HSS、鎢鋼方向升 |
| 刀具壽命不穩 | 升等材質或改整體鎢鋼 |
| 精度/表面要求提高 | 往粉末 HSS、鎢鋼方向升 |
難削材屬於哪一類、對應哪種材質取向,先分清被削材;分類見ISO 被削材分類總論。升級後切削速度與進給的實際值不要憑印象抓,用立銑刀切削條件計算指南換算。
最後更新:2026-10-25
五、常見問題 FAQ
Q:同一材質為什麼不同刀型建議不同?
因為受力型態不同:銑刀斷續切削要抗崩、鑽頭積熱要耐熱、螺絲攻怕折斷要韌、鉸刀重尺寸穩定。同樣是 HSS 或鎢鋼,落到不同刀型的取向與檔次就不一樣。
Q:SK2 和 SKH 一樣嗎?
不一樣。SK2 是碳素工具鋼,約 200°C 就軟化(典型值),只會出現在便宜手攻;SKH 是高速鋼,耐熱與可用切速都高得多。兩者不可混為一談。
Q:什麼時候值得從 HSS 換成鎢鋼?
遇到難削材、要提高切削速度、刀具壽命不穩或精度與表面要求提高時,沿 HSS → 含鈷 HSS → 粉末 HSS → 鎢鋼往上升。前提是工具機剛性夠、震動小,鎢鋼才不易崩。
Q:螺絲攻為什麼不追求最硬的材質?
因為螺絲攻扭矩大、最怕折斷在孔內,韌性比硬度更關鍵。太硬太脆反而容易斷,所以多以 HSS、含鈷或粉末 HSS 為主,鎢鋼絲攻僅用於需要剛性與穩定攻牙的特殊場合。
知道要加工什麼,但不確定該配哪一種刀?
加 LINE 告訴我們材料、硬度與加工方式,我們幫你配刀種、材質與規格。
也可以先看 切削刀具全系列,規格齊全。
本篇屬〈刀具材料與塗層完整導讀:先分清楚基材與塗層,再從被削材反推該用哪支〉這條線,整條線該從哪讀到哪見該篇。









