
砂帶砂紙怎麼看規格:磨料、粒度、植砂、膠與基材五個欄位
砂輪有一套標示可以讀,砂帶砂紙也有,只是它不印在同一個地方。買砂帶要決定的其實是五件事:磨料、粒度、植砂密度、黏結劑、基材。這篇把五個欄位逐一拆開,講每一欄該看什麼、選錯會怎樣,並附磨料與粒度的對照表。
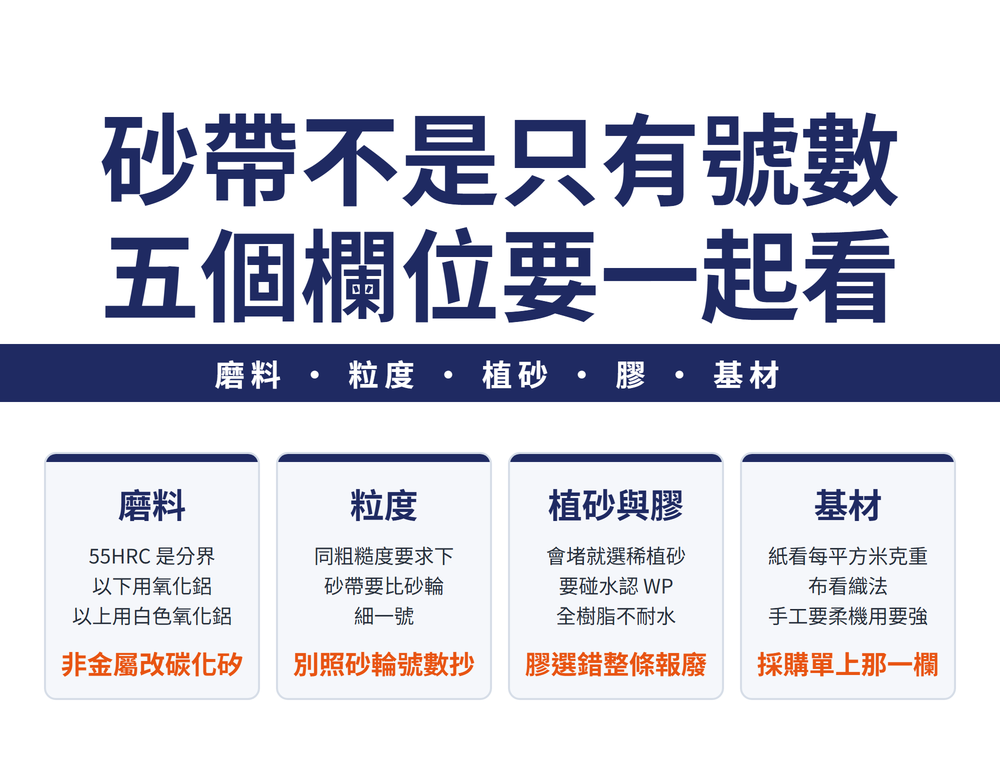
一、砂帶砂紙的規格,其實有五個欄位
砂輪的規格印在輪面上,五碼一次讀完(見〈看懂砂輪標示〉)。砂帶砂紙沒有那麼集中,但要決定的事一樣多,而且順序是固定的:
| 順序 | 欄位 | 它在解決什麼 |
|---|---|---|
| 1 | 磨料 | 磨得動、還是磨不動 |
| 2 | 粒度 | 效率與表面粗糙度的取捨 |
| 3 | 植砂密度 | 會不會被屑塞死 |
| 4 | 黏結劑 | 能不能碰水、扛不扛得住負荷 |
| 5 | 基材 | 貼得上曲面、還是拉得住高速 |
🔴 最常見的錯誤是只講號數。號數只是第二欄,而砂帶壽命短、磨不下去、一下就斷,原因幾乎都在另外四欄。本篇只談規格怎麼看;選好之後接觸輪與參數怎麼配,見〈砂帶研磨怎麼用〉。
二、磨料:硬度 55HRC 是分水嶺
砂輪那套「依工件抗拉強度與硬度選磨料」的原則,砂帶砂紙同樣適用,但門檻要記得:
| 磨料 | 適用工件 | 門檻 |
|---|---|---|
| 氧化鋁(代號 A) | 碳素鋼、合金鋼、可鍛鑄鐵、有色金屬、硬青銅 | 硬度 < 55HRC、抗拉強度 < 700MPa |
| 白色氧化鋁(WA) | 淬火鋼、高碳鋼、不鏽鋼與較硬的合金鋼 | 硬度可超過 55HRC |
| 鉻剛玉 | 不鏽鋼、耐熱合金鋼、鈦合金、黃銅、青銅、灰鑄鐵、鎳鉻與鉻鈷合金 | — |
| 黑碳化矽(C) | 抗拉強度低、韌性大的材料:玻璃、玻璃纖維、陶瓷、木材、纖維板 | — |
| 綠碳化矽(GC) | 硬而脆:鎢鋼、玻璃、單晶矽、工程陶瓷、高階面漆 | — |
一句話記法:一般鋼件用氧化鋁,工件過了 55HRC 換白色氧化鋁,磨非金屬易碎材料改碳化矽系。磨料本身的特性差異見〈磨料怎麼選〉。
三、粒度:同樣的粗糙度,砂帶要比砂輪細一號
這一條是砂帶最容易被抄錯的地方。砂帶的磨粒嵌入較深、表層磨粒幾乎全部參與切削,效率比砂輪高,所以要達到同一個粗糙度,砂帶的粒度要比砂輪細一號:平面研磨用 P36~P46 砂輪,換砂帶要選 P46~P60;外圓用 P60~P80 砂輪,換砂帶選 P80~P100。
另外五個會改變粒度選擇的因素:
| 因素 | 選粗 | 選細 |
|---|---|---|
| 線速度 | 低 | 高 |
| 工件材質 | 非金屬 | 金屬 |
| 乾磨或濕磨 | 乾磨 | 濕磨(用油更細) |
| 接觸面積 | 大(如平面) | 小(如外圓) |
| 工件韌性 | 韌或軟(銅、鋁、鉛) | 硬鋼材 |
依工件材質查粗、中、精磨三段的粒度:
| 工件 | 形式 | 粗磨 | 中磨 | 精磨 |
|---|---|---|---|---|
| 鋼鐵 | 砂帶 | 24~60 | 80~120 | 150~400 |
| 鋼鐵 | 砂盤 | 16~40 | 50~80 | 100~240 |
| 有色金屬 | 砂帶 | 24~60 | 80~150 | 180~320 |
| 木材 | 砂帶 | 36~80 | 100~150 | 180~240 |
| 玻璃 | 砂帶 | 40~80 | 100~150 | 180~400 |
| 塗料 | 砂帶 | 80~150 | 180~240 | 280~800 |
參考值。⚠ 粒度標號**不只一套體系**,P 系與號數兩種寫法並存;採購時請與供應商確認對方報的是哪一套,不要跨系統直接比大小。
四、植砂密度:會不會被屑塞死
一條外觀完好的砂帶提早報廢,常常不是磨粒磨鈍或脫落,而是磨屑把它塞住了。傳統作法是加大量冷卻液、吹壓縮空氣或用毛刷刷,但有些材料根本不該碰冷卻液(軟木、高階漆面木器),有些場所又怕冷卻液污染。規格上有兩個解法:
| 作法 | 原理 | 用在哪 |
|---|---|---|
| 稀植砂 | 磨粒之間留較大間距,讓屑有地方走 | 軟木材、含松脂高的木材、橡膠製品、鋁及鋁合金、部分皮革 |
| 超塗層 | 磨料層上再塗一層防堵化學層 | 稀植砂仍會堵的場合:高階清漆木質面板、鈦合金 |
磨鋁、磨鈦一下就黏死砂帶,多半是植砂密度選錯而不是粒度選錯。材料別的對策見〈磨鋁、不鏽鋼、鋼各要注意什麼〉。
五、黏結劑:分乾磨系與耐水系,用錯就報廢
黏結劑決定砂帶能不能碰水、扛不扛得住負荷。乾磨系在潮濕條件下作業、耐水系在乾燥條件下作業,兩種用錯都達不到預期效果。
| 類型(代號) | 特性 | 用在哪 |
|---|---|---|
| 動物膠 G/G | 柔軟、價低;黏結強度低、易吸潮發黴 | 手工乾磨砂布與木砂紙、輕負荷砂帶。⚠ 線速度超過 20 m/s 或負荷過大會脫砂甚至斷裂 |
| 半樹脂 R/G | 底膠動物膠、復膠樹脂;保留柔軟與低價,抗潮與耐磨變好 | 機器砂光:合板、刨花板、皮革、塑膠、橡膠。潮濕環境尤其適合 |
| 全樹脂 R/R | 底膠復膠都是樹脂,鋒利耐磨、黏結強度高 | 機用砂帶、砂盤、頁輪的主力。🔴 仍然只能乾磨或油磨——基材沒做防水,長時間碰水會吸水膨脹變形 |
| 耐水濕磨 WP | 耐水紙或耐水布基材+清漆或樹脂,泡水也不變形 | 水磨:金屬與木器漆面手工水砂紙;機用耐水砂帶用於葉片型面、不鏽鋼與醫療食品設備 |
🔴 全樹脂不等於耐水。這是採購最常踩的一格——R/R 抗潮性確實比 G/G、R/G 好得多,但它不是耐水產品;真的要水磨,認 WP。水磨的好處是降低發熱、改善表面品質、沖掉磨屑、延長壽命。
六、基材:手工要柔,機用要強
基材決定砂帶貼不貼得上曲面、拉不拉得住高速。手工用要撓性好,高速機用要高抗拉強度,還要扛得住交變與摩擦負荷。
| 基材 | 規格/特性 | 適用 |
|---|---|---|
| 紙 輕型 | 65~100 g/m²、輕薄柔軟、抗拉低 | 頁狀砂紙,手工或手持拋光機;曲面與面漆磨光 |
| 紙 中型 | 110~130 g/m²、較厚實、柔性好 | 手持拋光機;金屬除鏽、底漆拋光 |
| 紙 重型 | 160~230 g/m²、抗拉高、伸長率小 | 機用紙砂帶;滾筒與寬砂帶砂光機、砂帶磨床 |
| 布 輕型(斜紋) | 柔軟輕薄、抗拉中等 | 手工或低負荷機用;金屬除鏽與拋光 |
| 布 中型(粗斜紋) | 柔曲性好、厚實、抗拉高 | 機用與重負荷砂帶;工具、矽鋼片、葉片 |
| 布 重型(緞紋) | 厚實,緯向強度高於經向 | 重負荷;多接頭寬砂帶,大面積板材 |
| 複合基材 | 特別厚實、抗皺抗拉抗破 | 重負荷砂帶與砂盤;板材、地板 |
| 鋼紙 | 特厚、強度很高、伸長率小、耐熱 | 砂盤;打焊道、除鏽、除氧化皮 |
紙基材看每平方公尺克重,布基材看織法,這一欄採購單上有卻常被忽略。另有無紡布基材,未在查證範圍內,不列。
七、常見問題 FAQ
Q:砂輪用 P60,換成砂帶也用 P60 對嗎?
不對,會太細。砂帶效率比砂輪高,同一個粗糙度要求下砂帶要比砂輪細一號,所以是反過來:外圓用 P60~P80 砂輪,換砂帶要選 P80~P100。
Q:全樹脂砂帶可以拿來水磨嗎?
不可以。全樹脂(R/R)抗潮性比動物膠好很多,但基材沒做防水處理,長時間碰水會吸水膨脹變形。要水磨請認耐水濕磨系列 WP。
Q:磨鋁一下就黏死砂帶,是粒度選錯嗎?
多半不是粒度,是植砂密度。鋁、銅這類韌軟金屬容易把磨料間隙塞住,要選稀植砂;稀植砂仍會堵的話改用超塗層產品。
Q:砂帶老是斷,是品質問題嗎?
先看黏結劑與基材對不對。動物膠(G/G)砂帶線速度超過 20 m/s 或負荷過大就會脫砂甚至斷裂;重負荷高速機用應該選全樹脂配中重型布基材或複合基材。
本篇屬〈砂輪與磨床完整導讀:砂輪怎麼讀、怎麼裝、怎麼修,磨壞了怎麼查〉這條線,整條線該從哪讀到哪見該篇。
發布日期:2026-09-17|最後更新:2026-10-22









