
鑽頭形狀與用途解析:刃型、修磨類型與加工選擇
鑽頭的切削性能與孔加工品質,取決於其幾何形狀與刃口設計。不同頂端形狀如圓錐、平面、三面、螺旋面與各類修磨形式,會影響切削阻力、排屑效率與定位精度。正確選擇鑽頭形狀,可提升加工精度、延長刀具壽命並降低加工不良率。各幾何參數的影響可先參考鑽頭形狀與功能解析。
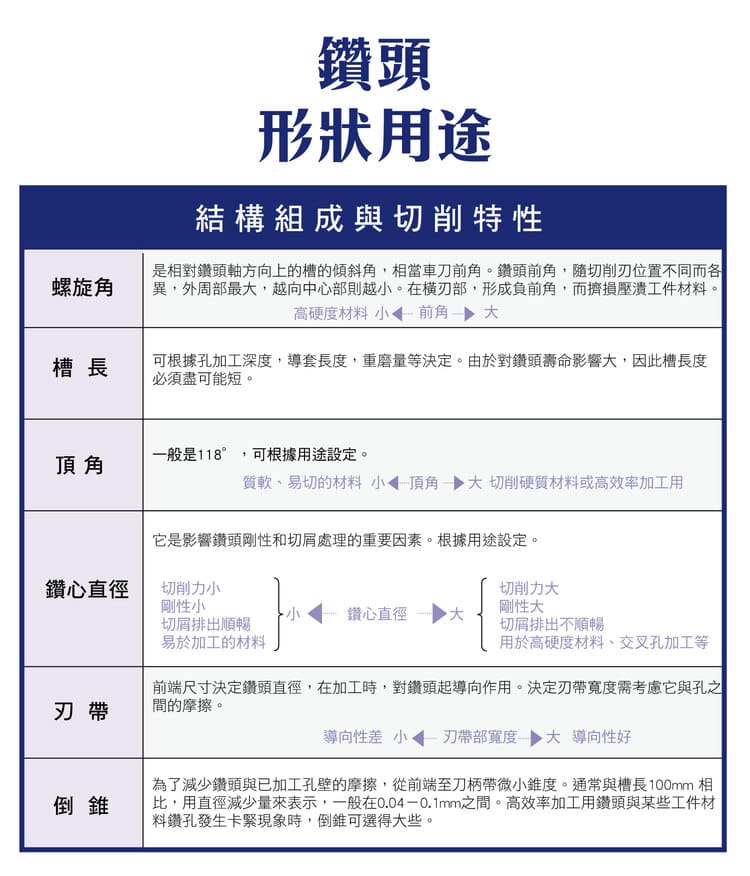
鑽頭結構與切削特性
螺旋角、頂角與鑽心直徑三項怎麼取捨,見鑽頭形狀與功能解析,這裡不重複;下表只列那篇沒有談的三個部位。
| 參數 | 對切削的影響 |
|---|---|
| 槽長 | 依孔深、導套長度與重磨餘量決定;槽越長剛性越低、壽命越短,夠用就好,越短越好 |
| 刃帶 | 影響導向性與孔精度 |
| 倒錐 | 減少孔壁摩擦、提升加工穩定性 |
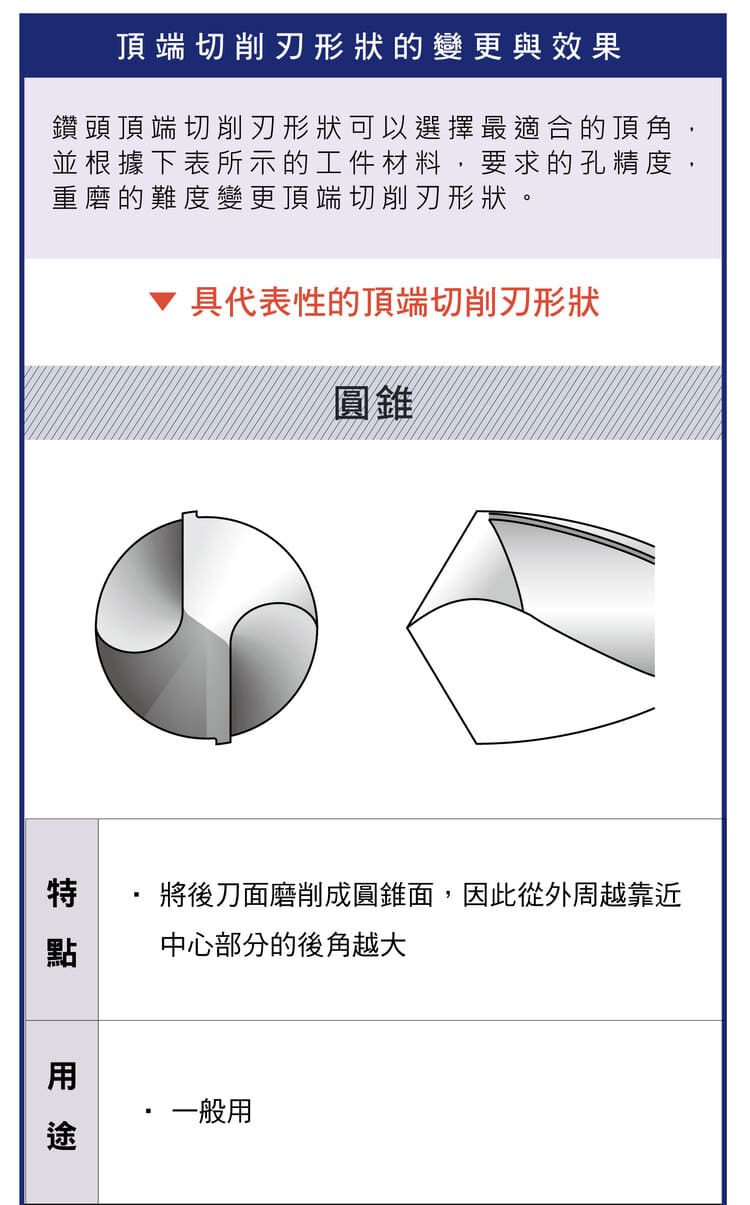
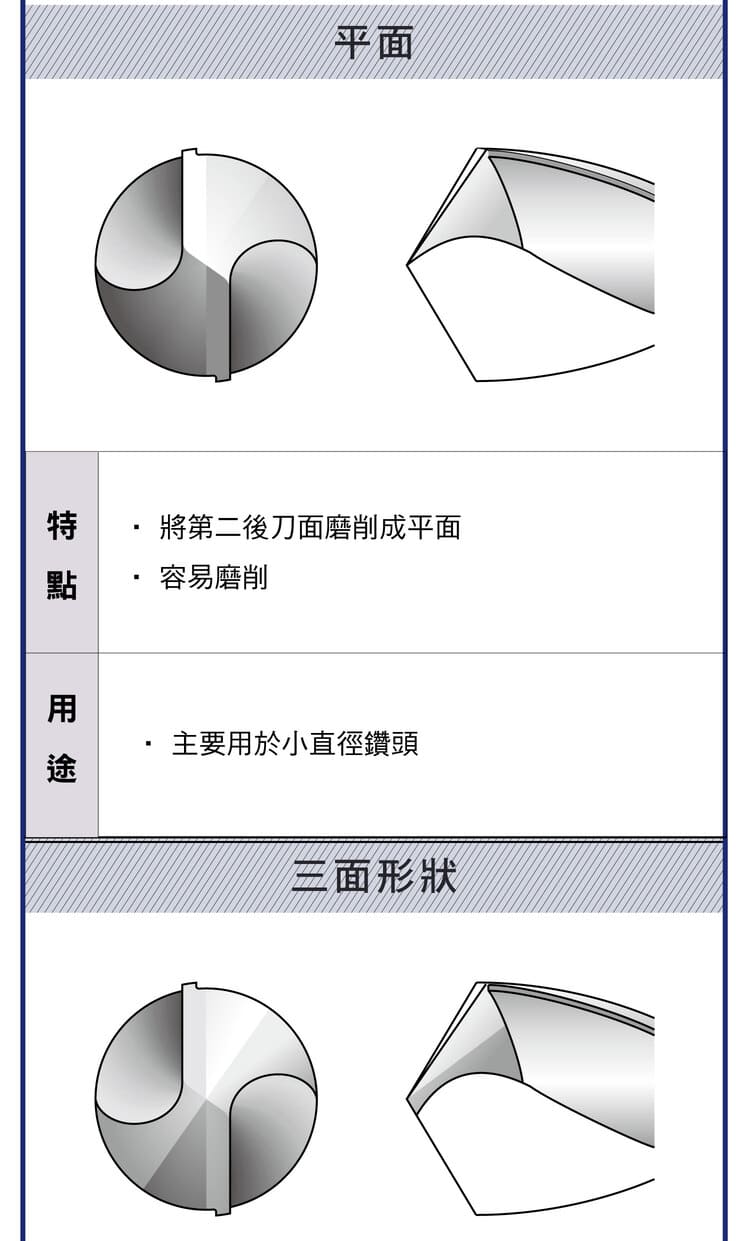
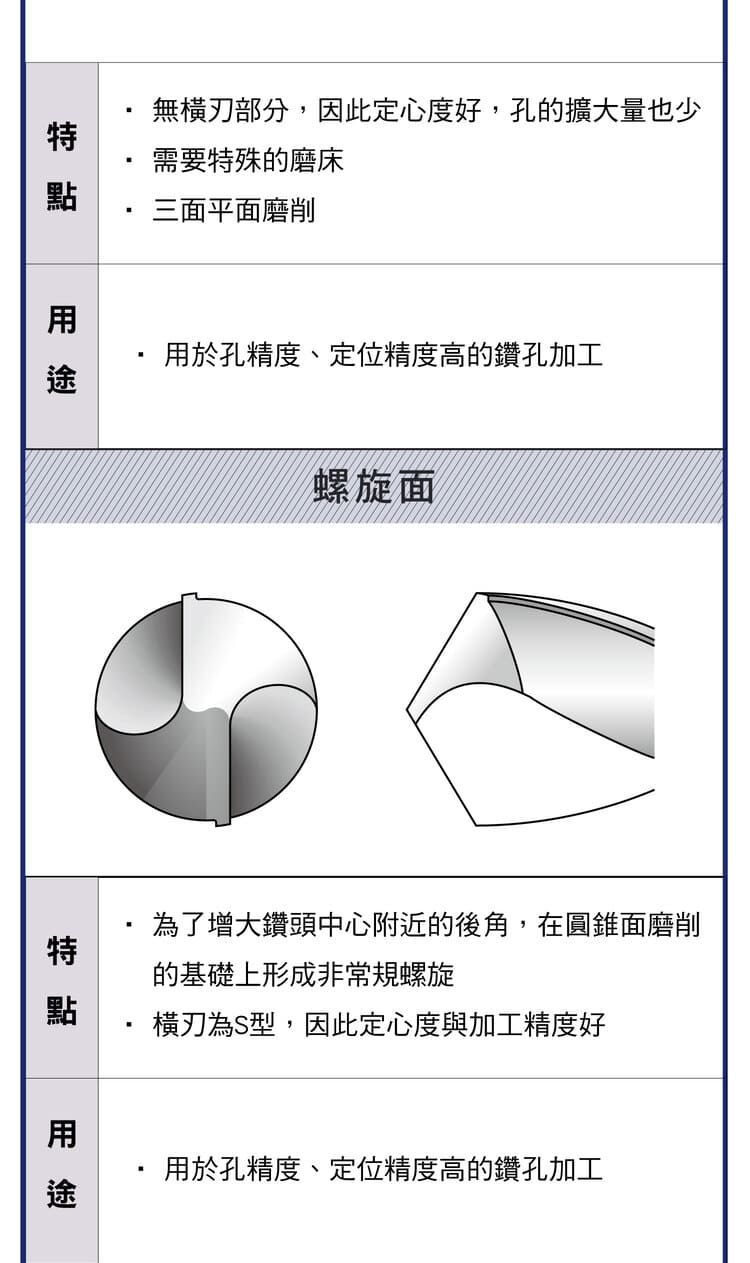
刃口頂端形狀類型
不同的第二後刀面/頂端形狀,對應不同的加工需求。
| 類型 | 特點 | 用途 |
|---|---|---|
| 平面型 | 無橫刃部分、定心度好、孔擴大量少,需特殊磨床 | 需孔精度、定位精度高的鑽孔加工 |
| 三面型 | 三面平面研磨 | 高精度鑽孔加工用 |
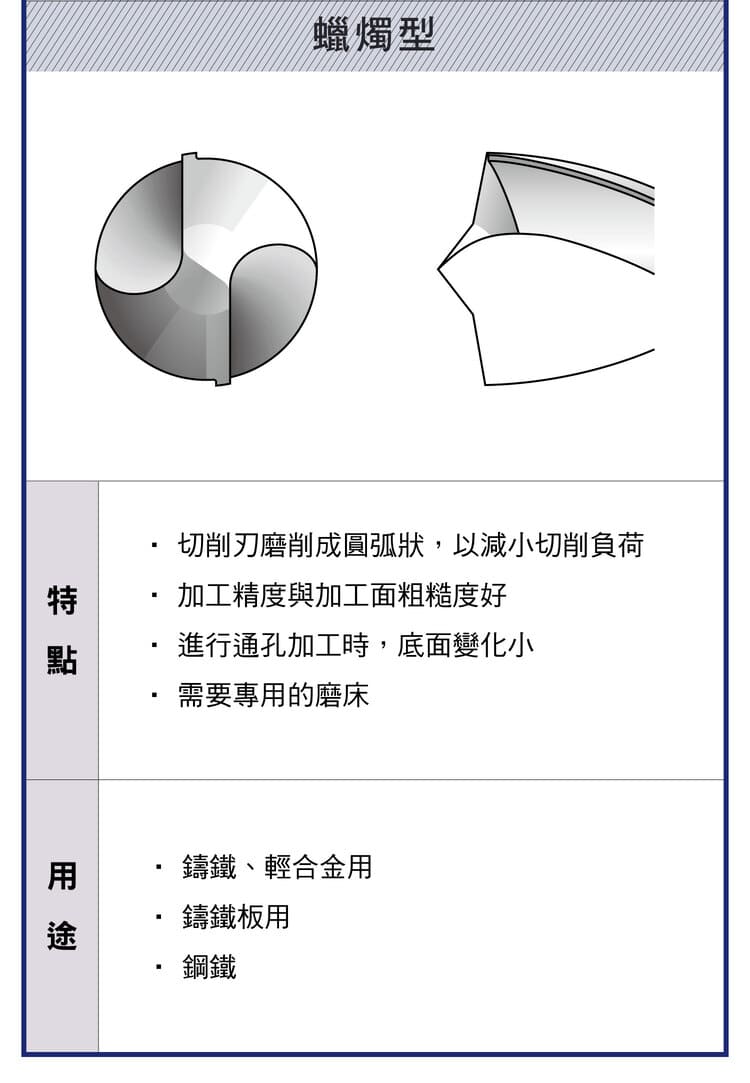
| 螺旋面型 | 橫刃呈 S 型、切削更平順 | 鑄鐵、輕合金用 |
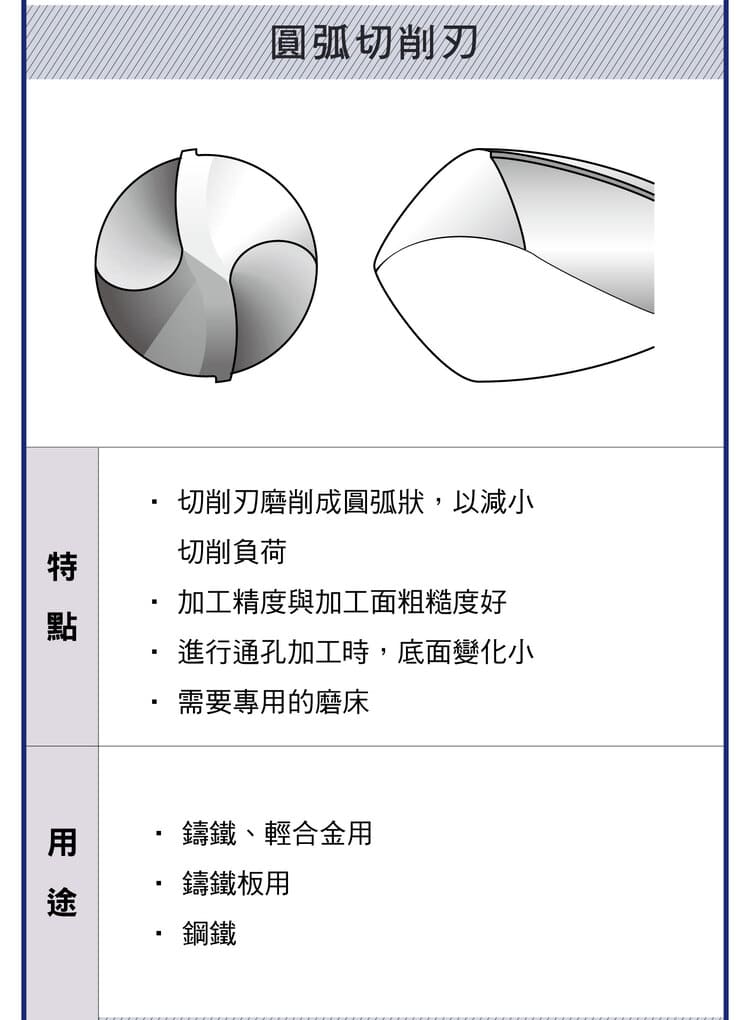
| 圓弧切削刃 | 切削負荷降低、表面粗糙度佳 | 鑄鐵、鋼材 |
橫刃修磨類型
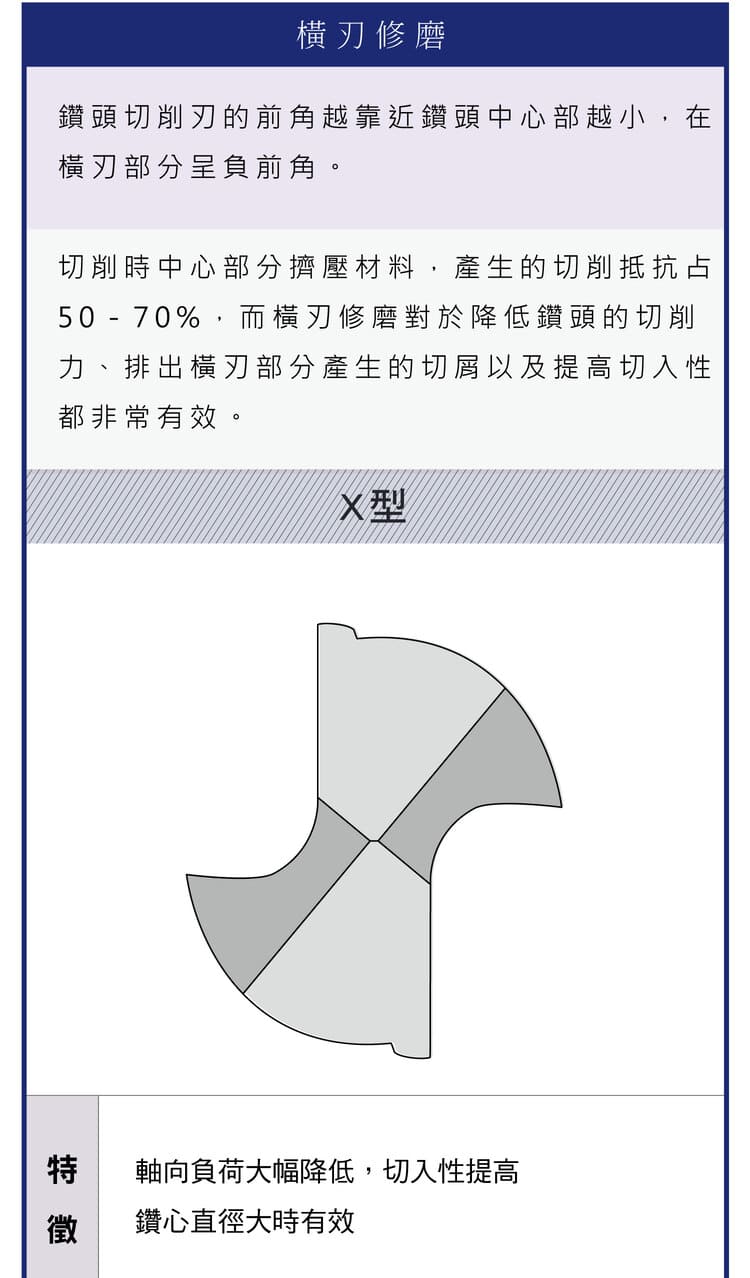
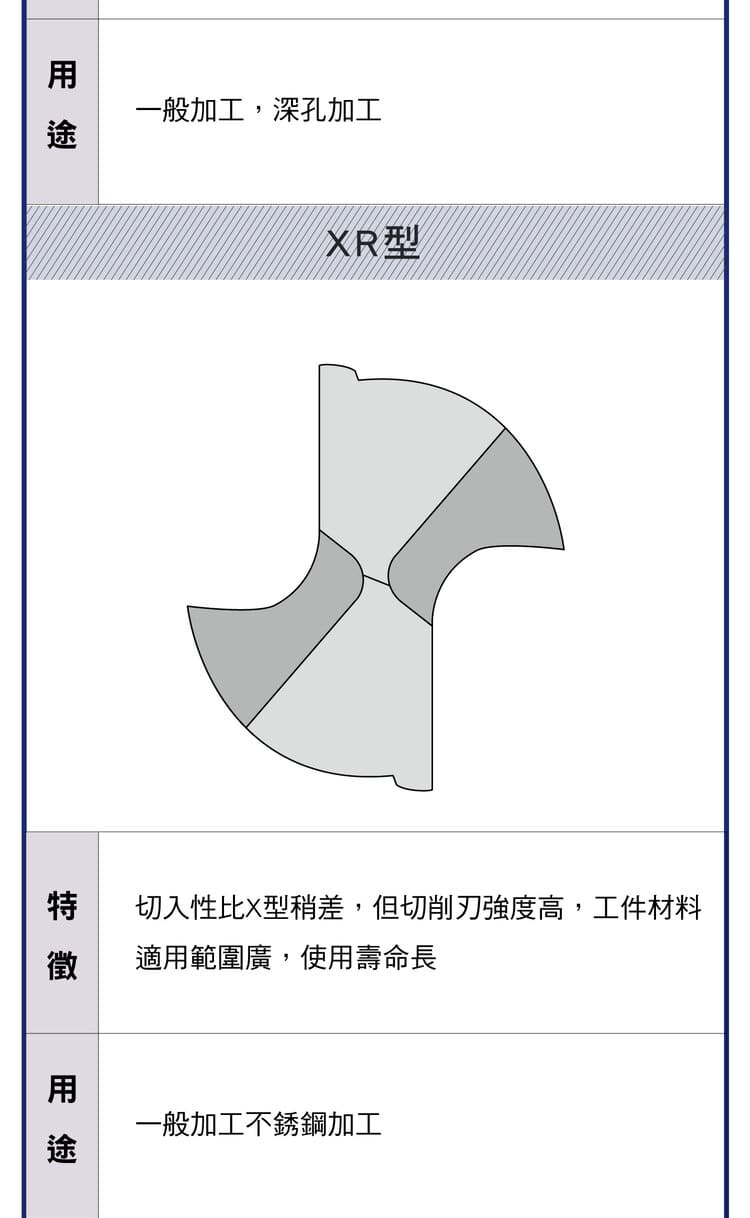
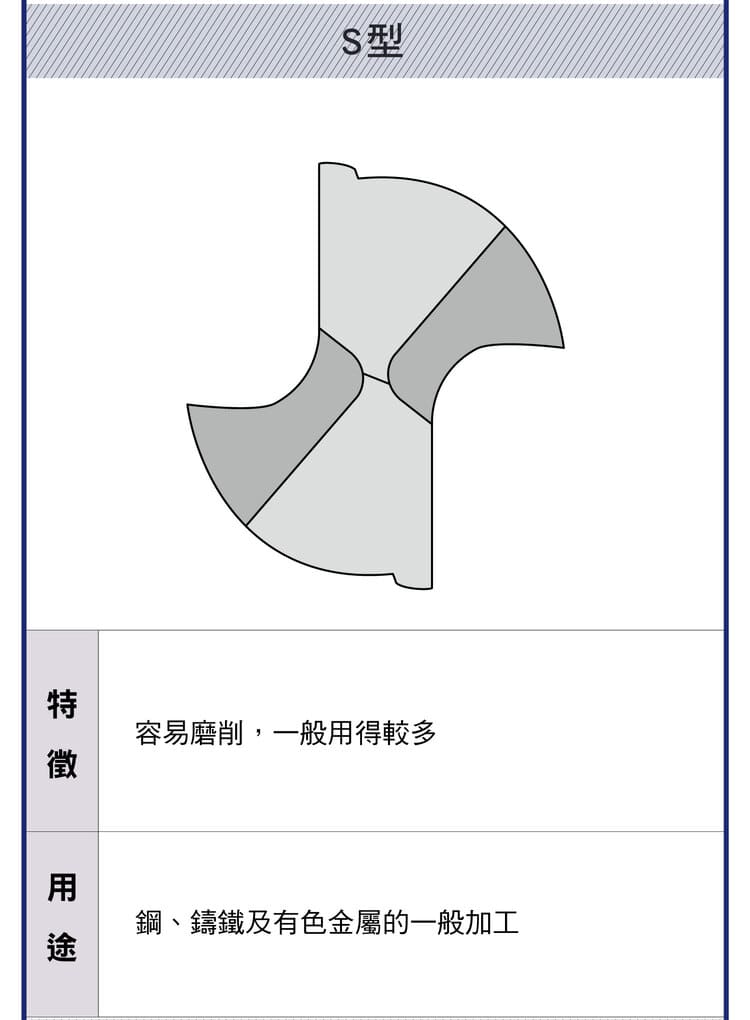
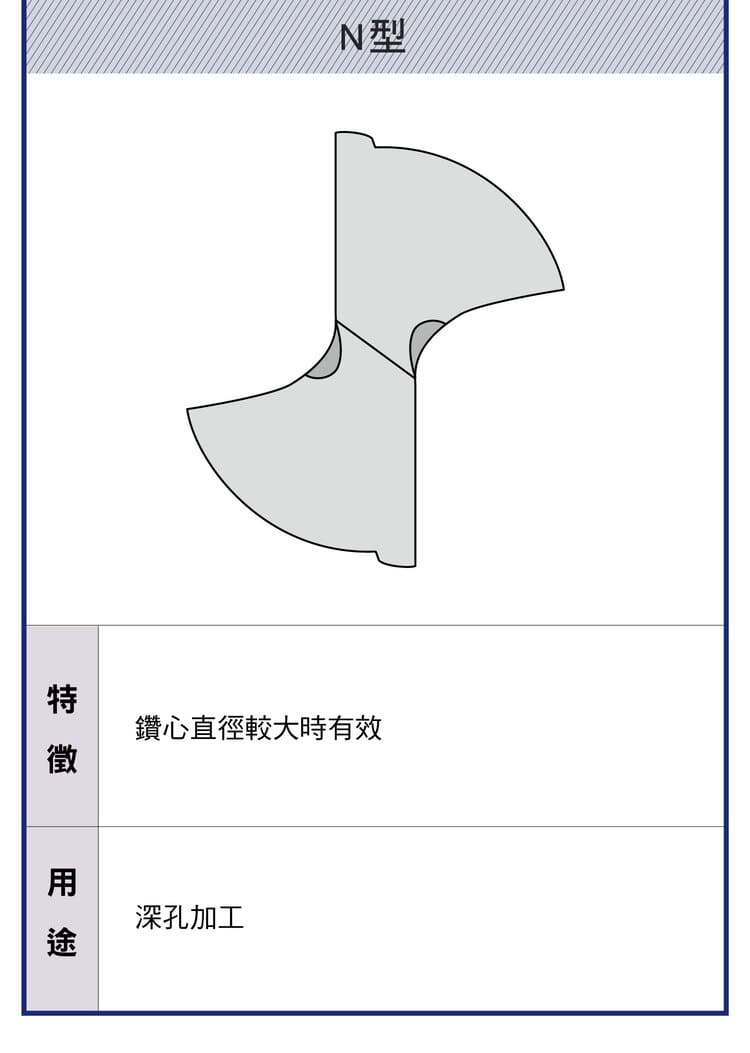
橫刃修磨可改變定心、軸向力與刀刃強度,常見類型如下。
| 類型 | 特點 | 用途 |
|---|---|---|
| X 型 | 降低軸向力、提高切入性 | 一般加工與深孔 |
| XR 型 | 切入性比 X 型稍差,但刀刃強度高、適用材料範圍廣、壽命長 | 一般加工、深孔加工 |
| S 型 | 易於研磨、使用範圍廣 | 一般金屬加工 |
| N 型 | 適合大鑽心設計 | 不鏽鋼加工 |
加工選擇建議與工程重點
| 選擇依據 | 建議 |
|---|---|
| 軟材料 | 小頂角 + 大螺旋角 |
| 硬材料 | 大頂角 + 小螺旋角 |
| 高精度 | 三面型 / 螺旋面型 |
| 高效率 | X 型 / XR 型 |
工程上需綜合刀具幾何、切削條件與材料特性,才能同時提升孔精度、改善排屑並延長刀具壽命。切削速度與進給可參考鑽頭切削參數設定指南;各部位名稱見鑽頭各部位名稱解析。
常見問題 FAQ
平面型和三面型都用在高精度鑽孔,差在哪?
平面型沒有橫刃部分,定心度好、孔擴大量少,但修磨要用特殊磨床;三面型是把頂端磨成三個平面,同樣用於高精度鑽孔。
X 型和 XR 型橫刃修磨差在哪?
X 型著重降低軸向力、提高切入性;XR 型切入性稍差,但刀刃強度更高、適用的工件材料範圍更廣、壽命更長。兩者的主要用途都是一般加工與深孔加工,專用於不鏽鋼的是 N 型。
軟材料和硬材料的鑽頭形狀怎麼選?
軟材料用小頂角 + 大螺旋角(排屑佳、阻力小);硬材料用大頂角 + 小螺旋角(刃口強度高、耐衝擊)。
圓弧切削刃適合什麼材料?
圓弧切削刃把刃口磨成圓弧以降低切削負荷,加工精度與表面粗糙度較好,主要用於鑄鐵板與鋼材;修磨需要專用磨床。
看完還是不確定選哪一支?
鑽頭規格齊全,可依材質、規格與塗層篩選。
或加 LINE 告訴我們你要加工什麼材料,我們幫你挑。
一次要的量大?把數量與需要的交期一起說,我們直接報價。
本篇屬〈鑽頭完整導讀:先看深徑比,再決定用哪一支、條件怎麼設〉這條線,整條線該從哪讀到哪見該篇。
發布日期:2026-03-25|最後更新:2026-10-08
標籤
鑽頭
孔精度
刀具修磨
分享









