
工程陶瓷四大類怎麼分:氧化鋁、氧化鋯、氮化矽與鐵氧體對照
客戶拿來一個陶瓷零件問能不能加工,第一步是分清楚它是哪一類。這篇把氧化鋁、氧化鋯、氮化矽與鐵氧體四大工程陶瓷的組成、性能與用途整理成對照表,並說明它們難加工的根本原因為什麼是同一個。
一、先講開:這裡的陶瓷是工件,不是刀
🔴 「陶瓷」在加工圈有兩個完全不同的身分。一個是刀具材料——陶瓷刀片,用來切別的東西;另一個是被加工材料——陶瓷零件,是被切的那一方。
本篇講的是後者:客戶拿一個陶瓷件來問能不能加工時,你要先知道它是哪一類。想找陶瓷刀具怎麼選,那是另一件事,見〈陶瓷刀具完整指南:氧化鋁、SiAlON 與晶鬚增強怎麼選〉。
📌 兩者的化學成分甚至可能重疊(都可能是氧化鋁),但問的問題完全相反:刀具問「它能撐多久」,工件問「它會怎麼壞」。
二、四大類難加工的原因是同一個
工程陶瓷的優點是一整排:高強度、高硬度、低密度、低膨脹係數、耐磨、耐腐蝕、隔熱、化學穩定性好,所以航空航太、石化、海洋、電子、汽車都在用。
🔑 但它的成型工藝與晶體結構決定了三個共同特點,而那三個就是難加工的根本原因:
| 特點 | 對加工的意義 |
|---|---|
| 高脆性 | 不會屈服,只會裂 |
| 低斷裂韌性 | 裂紋一旦起頭就擋不住 |
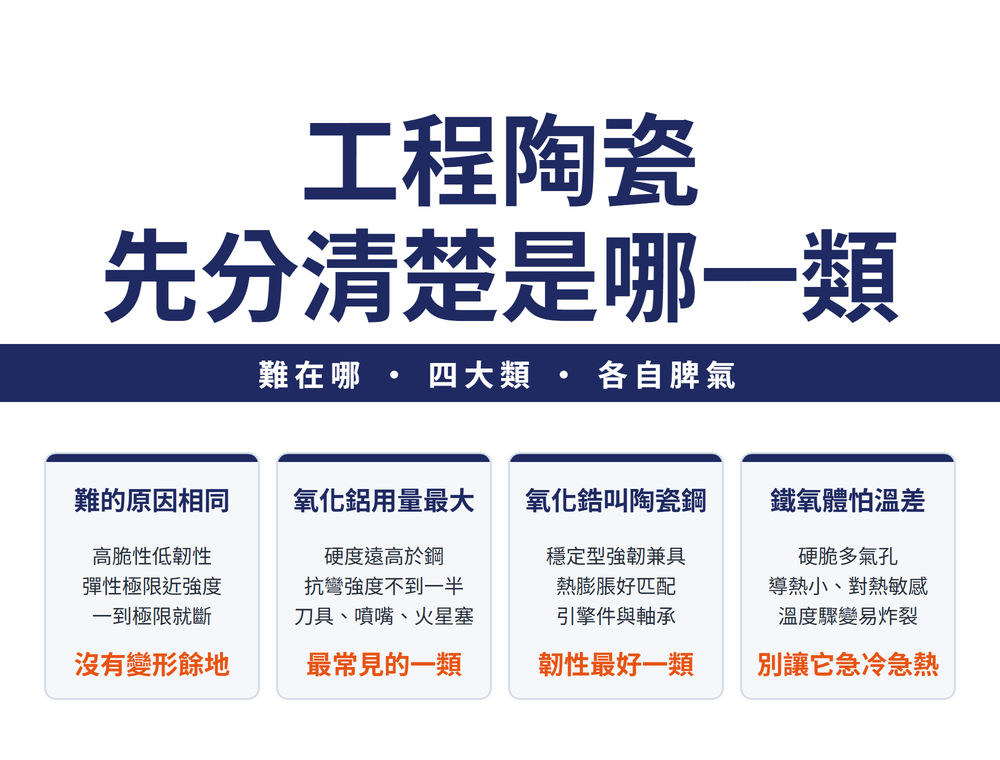
| 彈性極限與強度非常接近 | 🔴 沒有塑性變形的緩衝區——一到極限就直接斷 |
⚠ 第三項是金屬加工經驗最容易誤判的地方。金屬超過彈性極限還會屈服變形,給你反應時間;陶瓷沒有這一段,所以它的可加工性與金屬相差很多。
單晶矽也是這種室溫下只會裂、不會變形的硬脆材料,它的研磨特點與固定裂開的方向見單晶矽怎麼磨。
三、氣孔率是一把兩面刃
顯微結構上,工程陶瓷由晶粒、玻璃相、氣相三部分組成。玻璃相體積分數一般 20%~40%,負責黏結晶相、填空隙、提高緻密度。
氣孔則是生產過程的產物:普通陶瓷氣孔率 5%~10%,特種與功能陶瓷 5% 以下。
⚠ 氣孔的影響是雙向的:它降低強度、增大介電損耗、降低絕緣性,卻提高絕熱性與抗震性。所以氣孔率高不等於品質差,要看那個零件是拿來做什麼的。
四、四大類一次看
| 類型 | 定位 | 常見用途 |
|---|---|---|
| 氧化鋁 Al₂O₃ | 用途最廣、用量最大 | 切削刀具、噴砂噴嘴、火花塞、拔絲模、積體電路基板、爐芯管 |
| 氧化鋯 ZrO₂ | 韌性最好,人稱「陶瓷鋼」 | 引擎汽缸內壁與活塞、無潤滑軸承、衝壓模、擠壓模具、泵部件 |
| 氮化矽 Si₃N₄ | 耐高溫、膨脹係數最低 | 柴油機電熱塞、刀具、高溫軸承、渦輪轉子、單晶坩堝 |
| 鐵氧體 | 磁性陶瓷,最怕溫差 | 變壓器鐵芯、磁控管、微波元件、記憶元件、超音波元件 |
🔑 報價前先問到是哪一類。四者的硬度、韌性與熱敏感度差很多,把氧化鋯的經驗套到鐵氧體上會直接裂給你看。
📌 認出類別之後,加工方法去哪找:要研磨,鑽石與 CBN 砂輪怎麼選、陶瓷該用哪一種,見〈鑽石還是 CBN 砂輪〉;同樣只會裂、不會變形的單晶矽,見〈單晶矽怎麼磨〉;氮化矽這類直接車削時刀具很快破損的材料,另有用雷射預熱、讓工件局部軟化的雷射輔助,見〈難加工材料的兩種輔助降溫〉第五節。
五、氧化鋁:跟鋼、鋁擺在一起看
氧化鋁的主要晶形是 α 與 γ 兩種,1600 ℃ 以上燒結而成,常加 MgO、CaO、SiO₂ 助燒結。它的數字單獨看沒感覺,要跟鋼、鋁擺在一起:
| 材料 | 硬度 HV | 強度 MPa | 彈性模量 GPa | 熱導率 W/(m·K) |
|---|---|---|---|---|
| Al₂O₃(常壓) | 1650 | 350(抗彎) | 330~390 | 17 |
| Al₂O₃(99%) | 1600 | 280~310(抗彎) | 330 | 34 |
| 鋼 | 450~650 | 586(抗拉) | 100~120 | 50.2 |
| 鋁 | 100~150 | 150(抗拉) | 71 | 155 |
🔴 硬度是鋼的三倍上下,但強度反而比鋼低——這組數字就是「硬而脆」的定量版本。⚠ 陶瓷那兩列是抗彎、金屬兩列是抗拉,不同的量法,只能看量級不能直接相減。
📌 氧化鋁硬度 97 HRA,到 1200 ℃ 仍有 80 HRA;添加 TiC、TiN、TiB₂、SiC 可提高衝擊韌度、抗彎強度與耐熱衝擊能力。
六、氧化鋯:為什麼叫「陶瓷鋼」
氧化鋯有三種變體,隨溫度互變:單斜相(<1150 ℃)→ 四方相(950~2370 ℃)→ 立方相(>2370 ℃)。
🔴 單斜與四方相變時體積會突然變化,膨脹可達 7% 左右——所以純氧化鋯燒成後常常自己開裂。
解法是加穩定劑(MgO、CaO、Y₂O₃):加足量得到穩定氧化鋯(SZ),讓高溫立方相在室溫也存在;刻意加不足則得到部分穩定氧化鋯(PSZ),強度與斷裂韌性都優異,這就是「陶瓷鋼」的由來。
| 型式 | 特性與用途 |
|---|---|
| 穩定型 SZ | 熱容與熱導率小,理想高溫隔熱材料;耐酸耐中性、不耐鹼;良好絕緣體 |
| 部分穩定型 PSZ | 抗彎強度 430~800 MPa、硬度 HV1500、熱膨脹係數 9.2×10⁻⁶/℃、彈性模量 210 GPa |
🔑 PSZ 的熱膨脹係數較大,反而是優點——它比較容易與金屬匹配,所以做得出陶瓷與金屬複合的引擎件。
七、氮化矽與鐵氧體:各自的脾氣
氮化矽是共價鍵結合,沒有熔點(1900 ℃ 左右分解昇華),高溫力學性質穩定,熱膨脹係數是非氧化物陶瓷中最低的,斷裂韌性顯著高於碳化矽。高溫表面會生成 SiO₂ 層,抗氧化性好;摩擦係數低、與金屬不浸潤、耐金屬熔體腐蝕。
⚠ 它難燒結緻密,即使熱壓也必須加燒結助劑,所以成品價格與交期都要先問清楚。物性隨燒結法差很多:反應燒結抗彎強度 340 MPa/HRA 83~85,常壓燒結可到 800~850 MPa/HRA 87。
🔴 鐵氧體是本篇最該小心的一類:主原料是氧化鐵,加鍶、鋇等氧化物製成。它硬度高、脆性大、氣孔多、導熱係數小、對熱敏感,溫度驟變容易炸裂——是典型的難加工硬脆材料。
📌 鐵氧體依應用分五類:軟磁(變壓器鐵芯、磁頭)、硬磁(磁控管、起重磁鐵、汽車電機)、旋磁(微波元件)、矩磁(記憶、開關與邏輯元件)、壓磁(超音波與水聲元件、壓力感測器)。整體選材方向見〈被加工材料完整導讀:先認出手上這塊是什麼,再對到該用什麼刀〉。
八、常見問題 FAQ
Q:文章裡的陶瓷,跟陶瓷刀片是同一件事嗎?
不是。陶瓷在加工圈有兩個身分:一個是刀具材料,也就是陶瓷刀片,用來切別的東西;另一個是被加工材料,也就是陶瓷零件,是被切的那一方。本文講的是後者。兩者的化學成分甚至可能重疊,都可能是氧化鋁,但問的問題相反——刀具問它能撐多久,工件問它會怎麼壞。
Q:為什麼工程陶瓷這麼難加工?
三個共同特點:高脆性、低斷裂韌性,以及彈性極限與強度非常接近。第三項最關鍵——金屬超過彈性極限還會屈服變形,給你反應時間;陶瓷沒有這段緩衝,一到極限就直接斷。所以它的可加工性與金屬材料相差很多,金屬加工的經驗直接套過來會誤判。
Q:氧化鋯為什麼叫「陶瓷鋼」?
因為部分穩定氧化鋯的強度與斷裂韌性都很優異。純氧化鋯在單斜與四方相變時體積會突然變化、膨脹可達 7% 左右,燒成後常自己開裂;加入 MgO、CaO 或 Y₂O₃ 當穩定劑可以解決,而刻意讓穩定劑不足,就得到部分穩定氧化鋯。它的熱膨脹係數較大反而是優點,比較容易與金屬匹配,所以能做陶瓷與金屬複合的引擎件。
Q:四類裡哪一類加工時最容易出事?
鐵氧體。它硬度高、脆性大、氣孔多,而且導熱係數小、對熱敏感,溫度驟變就容易炸裂。也就是說除了一般硬脆材料的問題之外,它還多一個熱衝擊的風險。報價與排製程前一定要先確認客戶那個零件是哪一類陶瓷,不要拿氧化鋯的經驗直接套上去。
發布日期:2026-09-21|最後更新:2026-10-26









